
 咨询电话:13293500000







— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-08-24 人气:
35CrMo 车轮锻件多用于行车、轨道重载工况,轮体截面变化复杂,轮毂壁厚大,轮缘相对较薄,在热处理过程中热应力与组织应力叠加,很容易在轮辐过渡圆角、轮毂孔位置产生裂纹。很多锻件开裂并非单一因素造成,锻造遗留缺陷、加热不当、淬火冷却失控、回火不及时,都会成为开裂诱因。山西永鑫生重工立足批量生产实际,不依靠极端工艺参数,通过全流程细节管控,降低 35CrMo 车轮锻件热处理开裂风险。
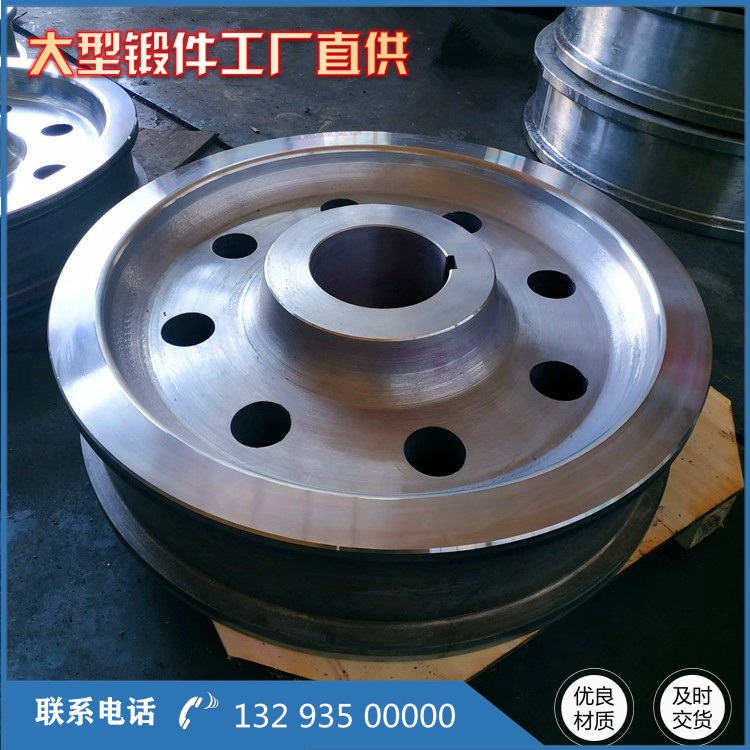
很多热处理开裂隐患实际来源于锻造环节。若锻件锻造终锻温度偏低,毛坯内部存在微裂纹;锻后急冷,锻造残余应力居高不下,后续热处理会把微小缺陷放大,发展成为宏观裂纹。因此热处理工序不是独立环节,要和锻造工序衔接。锻件锻后实行保温坑缓冷,释放大部分锻造应力;对于晶粒粗大、存在明显带状组织的锻件,增加一次正火工序,细化晶粒,均匀基体组织,改善锻件先天状态,降低热处理开裂倾向性。
工件入炉加热环节,重视预热环节。大尺寸 35CrMo 车轮锻件,厚大轮毂部位升温慢,轮缘部位升温快,快速升温会造成内外、厚薄部位温差过大,产生热应力。采用二段式加热,先在 600℃进行预热保温,让工件整体温度趋于均匀,再升到淬火温度。严格管控淬火温度,温度过高晶粒粗大,材料韧性下降;温度过低,奥氏体化不充分,力学性能不达标,实际生产将淬火温度稳定控制在 840 870℃,严控炉温波动。锻件表面的刀痕、尖角、毛刺,会造成应力集中,淬火时容易从这些位置起裂,热处理前需要做好打磨倒角处理。
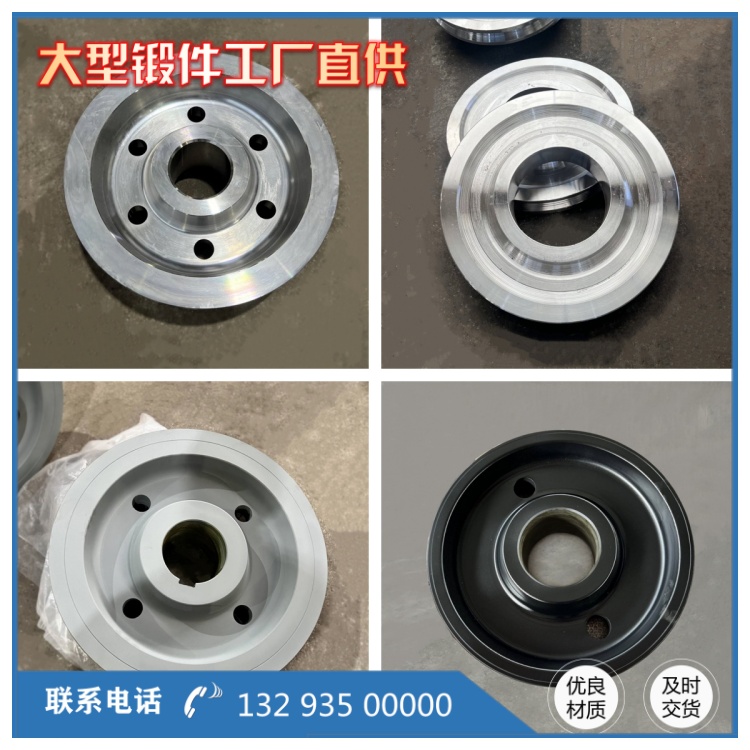
淬火冷却属于开裂防控核心环节。35CrMo 属于中碳合金结构钢,对冷却速度敏感。冷却速度太快,组织转变产生的组织应力超过材料强度极限就会开裂;冷却速度过慢,无法得到合格淬硬组织。生产中采用调质油淬方式,根据车轮截面大小调整油温、搅拌强度,控制冷却烈度。工件入油要平稳,避免局部露出油面造成冷却不均。
淬火完成后必须及时回火,防范延迟裂纹。淬火后的马氏体组织应力大,如果淬火后搁置时间过长,极易发生延迟开裂。工件出油后温度不宜过低,尽快送入回火炉进行高温回火,保证足够保温时间,让组织充分转变,释放残余应力。回火结束后采用炉冷,不直接出炉吹风急冷,避免回火后再次产生较大热应力。

热处理完成后,通过磁粉探伤检查表面微裂纹,超声波探伤检查内部裂纹缺陷,同时取样检测力学性能。在保障强度、韧性满足重载使用条件的前提下,把开裂风险控制在生产过程中,提升 35CrMo 车轮锻件成品合格率,保障设备运行可靠性。
相关推荐
服务热线

