
 咨询电话:13293500000







— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-08-19 人气:
在回转窑、冷却机、焙烧窑等工业设备运维与配套采购中,滚圈锻件的质量稳定性直接决定设备运行周期与运维成本。多数采购误区并非材质选型失误,而是忽略探伤标准、锻件加工余量、热处理工艺三大核心指标。很多采购仅核对尺寸与材质,忽视工艺细节,导致滚圈运行后出现偏磨、变形、裂纹、早期失效等问题。山西永鑫生重工结合多年滚圈定制生产与现场配套经验,客观拆解三大采购核心要点,为行业采购提供务实、可落地的参考依据。
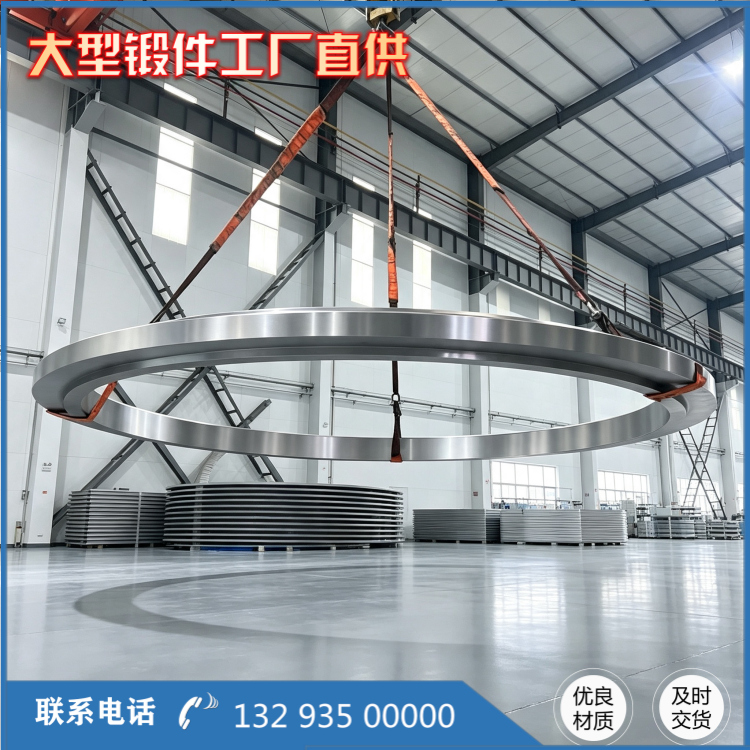
无损探伤是排查滚圈内部与表面缺陷的核心关卡,也是项目验收、设备年检的硬性标准,采购时切忌只看简易合格标签。重型滚圈锻件属于大截面厚壁环形锻件,锻造过程易产生内部疏松、夹杂、微裂纹、组织偏析等隐蔽缺陷,肉眼与常规尺寸检测无法识别。行业正规检测采用UT超声波内部探伤搭配MT磁粉表面探伤双重检测,主流执行GB/T 6402、JB/T 4726国标标准,常规设备滚圈需达到3级合格标准,高温、重载24小时连续运行的窑体滚圈,建议提升至2级探伤标准,杜绝密集缺陷与超标裂纹。
采购中需重点甄别低价产品的工艺缩水问题:部分厂家仅做表面抽检,省略核心的内部超声波探伤,或使用过期检测标准、不提供原始探伤曲线。正规采购需明确要求厂家一物一检,随货附带完整可追溯的探伤报告,标注检测部位、缺陷判定、检测资质,从源头规避滚圈后期开裂、断裂风险,满足工程归档与监理验收要求。
锻件加工余量是极易被忽略,却直接影响成品装配精度的关键参数,也是采购纠纷的主要诱因。滚圈锻造、热处理过程中,会产生轻微形变、氧化皮、表面凹凸,大直径厚壁滚圈形变误差更为明显,必须预留合理加工余量。目前行业余量无统一通用数值,需根据滚圈直径、截面厚度、交付状态定制调整,直径越大、壁厚越厚,所需加工余量与热处理变形余量就越大。

采购阶段需提前明确交付标准,区分毛坯、粗加工、精加工三种交付模式的余量差异。余量过小,机加工后无法彻底去除锻造缺陷与变形层,容易出现尺寸不达标、表面瑕疵残留;余量过大,则会增加机加工成本与材料损耗。建议采购前与厂家书面确认余量参数,包含锻造基础余量、热处理补偿余量,避免后期返工报废、工期延误等问题。
热处理是决定滚圈耐磨、抗疲劳、抗冲击性能的核心工序,也是同材质滚圈使用寿命差距悬殊的根本原因。市场上低端滚圈大多仅做简易退火去应力处理,省略调质核心工序,导致锻件内部晶粒粗大、残余应力集中,长期重载摩擦、交变载荷工况下,磨损速度快、极易出现塑性变形与疲劳开裂。
工业工况使用的合格滚圈,均需采用淬火加高温回火的调质热处理工艺,细化钢材金相组织,平衡强度、韧性与耐磨性。针对40Cr、42CrMo、35SiMn等不同常用材质,需匹配专属加热温度、保温时长与冷却速率,不可统一套用工艺参数。其中42CrMo重载滚圈对调质工艺要求***高,需严格控制炉温均匀性与冷却速度,保证大截面锻件内外硬度均匀、组织致密。采购时需核实厂家自主热处理能力,索要硬度检测报告、工艺曲线记录,拒绝工艺简化的劣质锻件。

整体来看,滚圈锻件采购不能单一以价格为导向,探伤标准、加工余量、热处理工艺是把控质量的三大核心。合理匹配工艺标准,既避免工艺过剩造成成本浪费,也杜绝工艺缩水引发的设备故障。山西永鑫生重工坚持规范化生产,严格执行国标探伤标准、定制化余量配置与专属调质工艺,配套完整质保资料,以稳定务实的产品质量,保障各类回转设备长期安全稳定运行。
相关推荐
服务热线

