
 咨询电话:13293500000







— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-08-19 人气:
回转设备承重滚圈作为关键承载锻件,耐磨性能直接决定设备运维周期。不少用户反馈,同材质、同规格的滚圈,不同厂家产出的产品使用寿命差距明显,核心差异往往在于调质热处理工艺管控水平。原材料牌号只是基础,合理的调质淬火 + 高温回火工艺,是充分释放钢材耐磨潜力、降低滚圈早期磨损失效的关键。山西永鑫生重工长期承接各类回转窑、干燥机非标滚圈锻件加工,规范执行调质热处理工序,依靠稳定工艺优化滚圈耐磨性能,适配连续化工业生产工况。
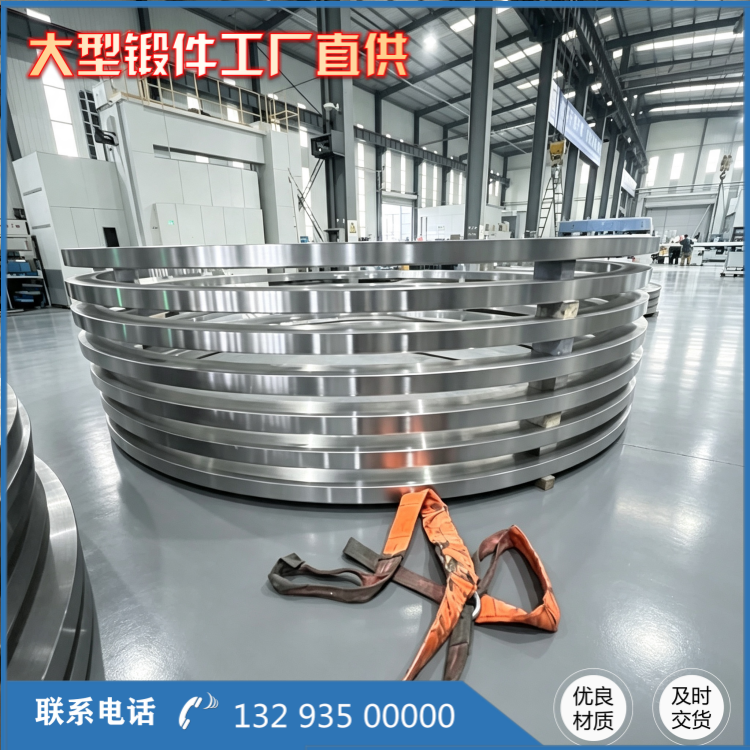
锻造完成后的滚圈锻件,内部存在晶粒不均匀、残余锻造应力等问题。若直接投入机加工使用,组织状态不稳定,滚圈和托轮长期接触摩擦,表层极易产生磨粒磨损、接触疲劳剥落。调质热处理通过高温保温让组织充分奥氏体化,再进行合理淬火,后续高温回火调整组织形态,细化晶粒,消除残余内应力,***终形成兼具强度韧性的回火索氏体组织。相比未调质锻件,摩擦工况下耐磨性能显著提升,同时降低运行过程中形变、开裂隐患。
大直径滚圈调质存在不少工艺难点。滚圈截面厚度大,整体受热、冷却不均匀,极易出现表面和芯部力学性能偏差。热处理工艺参数需要结合滚圈外径、截面高度、选用材质综合制定。40Cr 轻型滚圈、42CrMo 重载滚圈、35SiMn 间歇工况滚圈,淬火保温时间、回火温度都需要区分设定。永鑫生配备适配大锻件的热处理设备,工件摆放、炉温均匀性全程监控,每批次锻件留存热处理曲线、硬度检测记录,确保同批次滚圈性能统一。
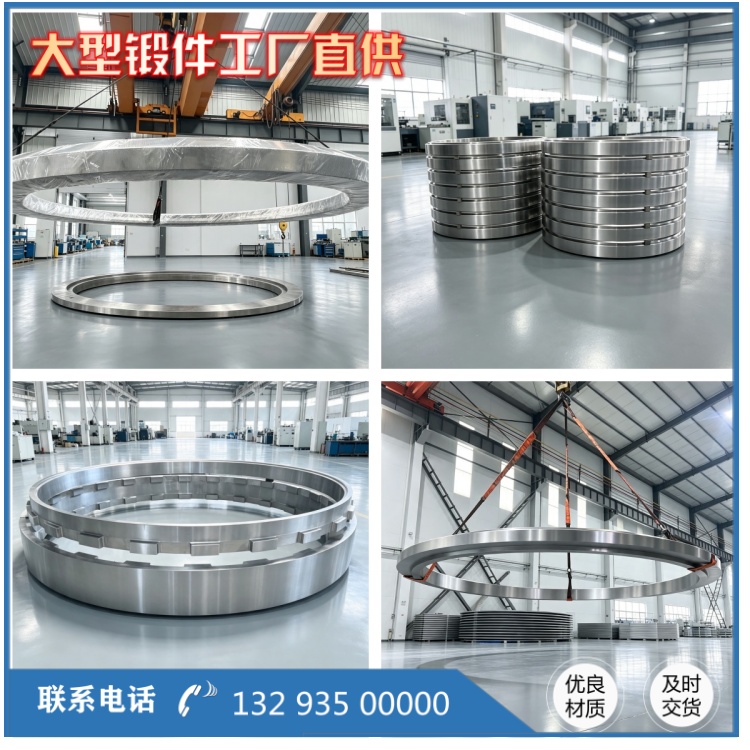
需要客观说明:调质热处理是优化滚圈综合力学性能,并非彻底杜绝磨损。回转设备运行存在物料粉尘、润滑不足、托轮同轴度偏差等外部因素,依然会产生正常磨损。规范调质处理,是在合理成本范围内延缓磨损速度,减少非正常剥落、压痕等故障。如果工况存在大量硬质粉尘、润滑条件恶劣,除调质外,还可根据需求增加后续表面强化方案,进一步提升接触面耐磨能力。
成品验收阶段,每一件调质后的滚圈都会开展布氏硬度抽检、UT/MT 无损探伤,相关检测数据整理进材质质保书随货交付,方便项目监理验收和后期备件追溯。同时,工艺团队会结合客户设备工况给出加工建议,区分粗加工前置调质还是精加工后去应力,规避热处理形变造成尺寸超差。
市场上部分厂商为压缩成本简化热处理流程,省略调质仅做简易退火处理,初期采购价格更低,但滚圈磨损速度快,频繁停机堆焊、更换,长期运维成本更高。采购选型不能只对比锻件单价,需要关注完整热处理工艺与检测报告。

山西永鑫生重工专注回转设备承重滚圈锻件定制,坚持锻造、调质、探伤一体化管控,依靠成熟稳定的调质热处理工艺优化金相组织,提升滚圈耐磨抗疲劳性能,以务实工艺保障产品质量,助力各类回转设备稳定长效运行。
相关推荐
服务热线

