
 咨询电话:13293500000







— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-08-18 人气:
在建材、冶金重载回转窑装备中,滚圈属于典型循环承压部件,长年随窑体低速转动,托轮反复接触碾压,接触疲劳、微裂纹扩展是***常见失效形式。同材质、同探伤等级的滚圈,疲劳寿命差异,很多时候来自锻造工艺带来的金属纤维流线差别。山西永鑫生重工针对大规格回转窑滚圈锻件,采用自由锻预成型配套辗环工艺,在压实内部缺陷的同时,塑造沿环向闭环的连续金属纤维,从源头提升滚圈抵抗交变载荷的能力,工艺讲解立足实际冶金原理,不做虚标宣传。
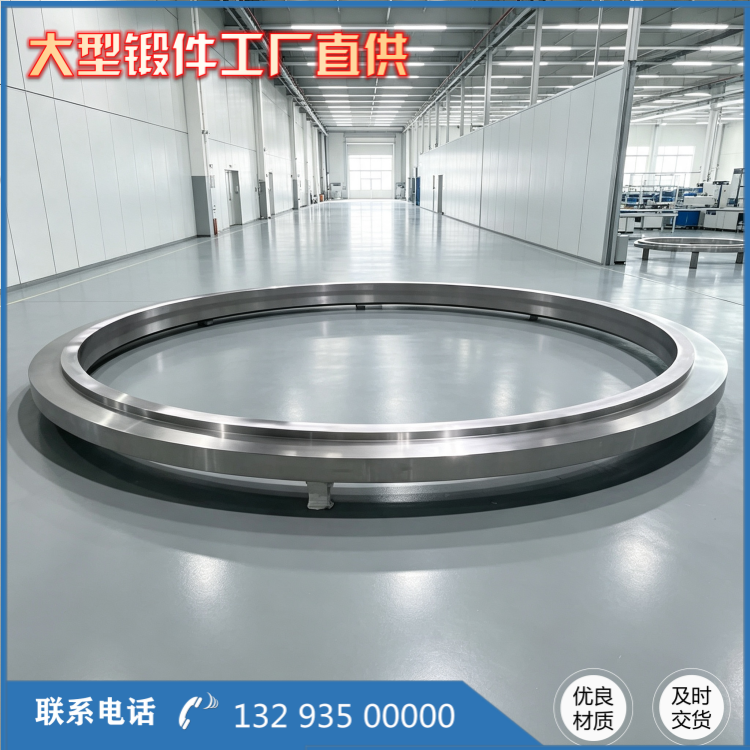
先厘清金属纤维的本质:合金钢在高温塑性锻压时,内部晶粒、非金属夹杂物会顺着变形方向被拉长,形成定向纤维组织,也就是行业常说的金属流线。铸件没有这种定向连续流线,晶粒呈随机枝晶形态;简单切割取料的环件,流线直接被切断,受力断面成为天然薄弱位置。而回转窑滚圈锻件承受的环向应力、接触压应力,刚好沿着圆周方向,让金属纤维顺着环向连续闭环,就是适配工况的合理思路。
永鑫生整套工艺从钢锭复检开始,确认成分达标后入炉加热,严格管控始锻、终锻温度区间,避免过热、过烧损害基体韧性。***道核心工序为自由锻镦粗,通过大压力轴向压缩,把钢锭心部原生疏松、微小孔洞压实焊合,破碎粗大铸态晶粒,改善成分偏析;之后冲孔、自由锻扩孔,逐步成型环形预制坯。对于直径偏大、壁厚厚重的滚圈,仅靠直接辗环很难实现心部充分变形,自由锻多火次预锻可以保证坯料从表层到心部都获得足够变形量,为后续环向连续流线打下基础。
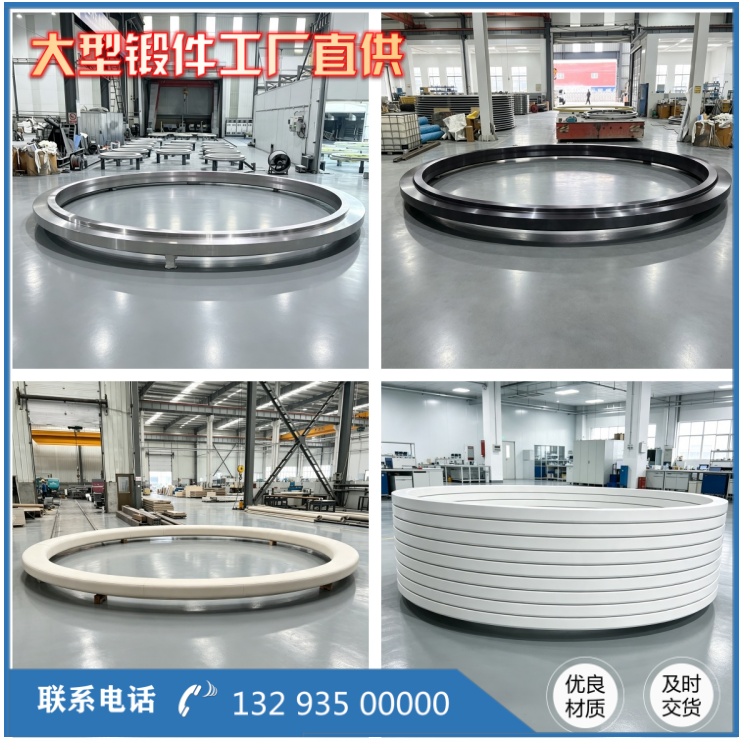
自由锻预制坯转入辗环设备,径轴向同步进给、匀速环向旋转碾压,坯料壁厚逐步减薄、直径扩大,金属持续沿圆周方向流动,纤维随之延展、闭合,形成贴合滚圈环形轮廓的连续流线,减少流线分叉、中断、乱流区域。这个环节不能追求过快轧制节奏,否则容易出现变形不均、局部流线紊乱,留下疲劳隐患。成型后配套调质热处理,平衡强度、韧性,同时释放锻造残余应力,防止残余应力和运行交变应力叠加,加速裂纹萌生。
机加工环节同样兼顾纤维保护,严控切削参数,避免大切深、高切削热破坏表层连续纤维;精加工完成后执行超声波、磁粉探伤,重点排查高应力过渡区域,确认无超标缺陷,同步整理材质单、热处理曲线、探伤报告随货交付。我们如实和客户沟通:连续金属纤维不能杜绝所有损伤,在长期磨损、局部偏载、超温工况下依然会出现损耗;但在正常设计载荷、规范运维条件下,流线连续的锻件,抵抗接触疲劳、延缓裂纹扩展的能力优于流线中断件和铸钢件。

永鑫生可按图纸定制不同规格回转窑、烘干机重载滚圈锻件,支持毛坯或精加工成品交付。重载滚圈比拼的不只是外观尺寸和探伤合格,锻造过程中组织压实、金属流线成型这些看不见的工序,直接影响长期运行稳定性。我们坚持自由锻预锻压实 + 辗环理顺环向连续纤维,以可控的锻造工艺,提升滚圈锻件抗疲劳性能,为连续化生产的重载回转窑提供更稳妥的环锻配套。
相关推荐
服务热线

