
 咨询电话:13293500000







— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-08-14 人气:
造纸空心筒体锻件作为纸机干燥、压榨系统的承压旋转基体,采购验收不能只看外观报价,很多隐性质量缺陷需要结合运维使用场景综合判断。不少造纸企业采购部门只关注外径、壁厚基础参数,忽视热处理状态、内部致密性、耐水汽腐蚀性能,采购低价筒体投入生产线后,频繁出现筒体偏心震动、内壁锈蚀渗漏、疲劳开裂等故障,反复停机检修,既打乱生产计划,又拉高运维开支。本篇结合采购招标、入库验收、上机试用三个阶段,从性能适配、无损检测、上机运行表现、售后质保四个维度,分享贴合纸厂实际生产的筒体优劣分辨方法,内容均来自一线纸机运维多年实操经验,客观写实无夸大宣传。
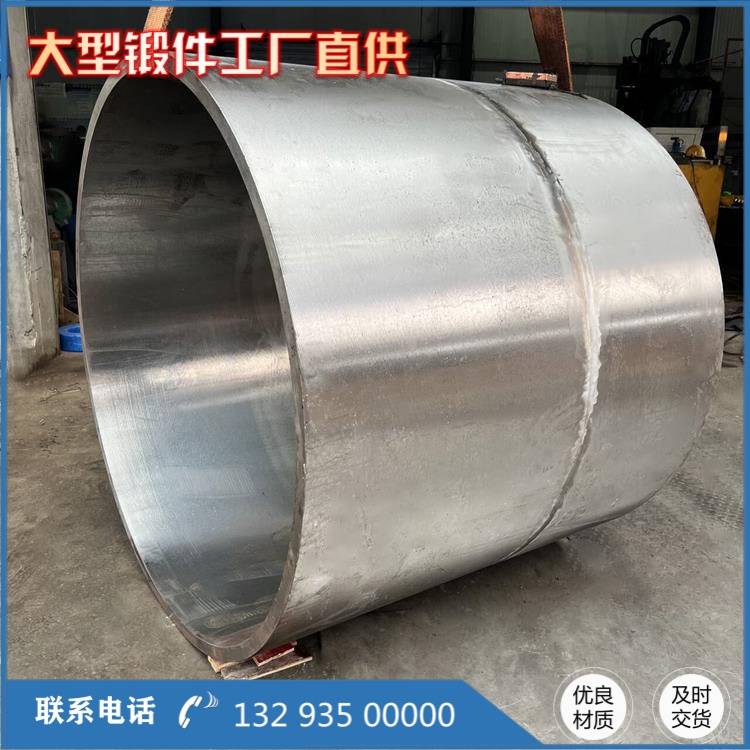
按纸机工况匹配材质,选错材质再好工艺也不耐用
分辨质量的前提是工况适配,不同工段筒体受力、温湿度、承压环境差异极大,材质选错,筒体寿命会大幅缩减。
高速纸机烘缸承压筒体锻件:内部通入 0.8~1.2MPa 饱和蒸汽,长期高温湿热环境,优先选用 20MnMo、35CrMo 压力容器专用锻件,具备良好高温韧性、耐水汽腐蚀性能,符合 GB/T31104 钢制烘缸锻件新标准,杜绝普通碳钢材质,普通碳钢在蒸汽水汽长期侵蚀下,内壁会快速锈蚀剥落,壁厚持续衰减,承压安全系数逐年下降。
压榨辊、压光辊空心筒体:侧重抗弯折、抗疲劳性能,主流选用 42CrMo 调质处理筒体,硬度均匀适中,抵御压榨载荷反复冲击,不易出现表层磨损、筒体弯曲变形;
小型低速生活纸、包装纸纸机,工况负荷偏低,可选用优质 45# 钢调质筒体,但必须经过完整热处理与无损探伤。
劣质商家***常见套路:用普通碳钢冒充合金结构钢,外观尺寸完全一致,成本压低三成左右,投产一年左右内壁锈蚀严重,筒体刚度不足产生弯曲抖动,压榨纸面厚薄偏差超标,只能提前更换。正规厂家会随货附带光谱材质检测报告,元素含量清晰可查,杜绝材质以次充好。
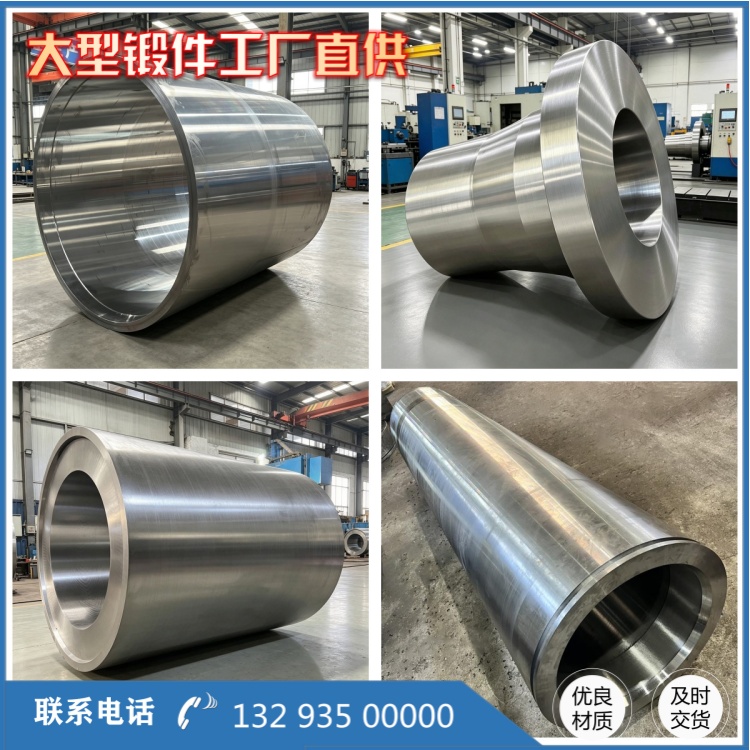
入库验收:仪器检测排查内部隐性缺陷,肉眼无法识别
筒体***危险的隐患是内部裂纹、夹渣、疏松分层,表层完好不代表内部达标,正规验收必须核验三项无损检测报告:
超声波探伤(UT):穿透筒体壁厚,检测内部气孔、夹层、缩孔、内部裂纹,造纸承压筒体需达到 Ⅱ 级合格标准,壁厚超过 30mm 筒体必须 100% 全检;小作坊筒体内部疏松普遍超标,探伤无法达标,不会出具正规 UT 报告。
磁粉探伤(MT)、渗透探伤(PT):筛查筒体内外壁细微表面裂纹、端面加工微裂痕,这类细微裂纹在旋转交变应力下会持续扩张,***终引发筒体开裂渗漏蒸汽。山西永鑫生精加工完成后都会执行三道探伤全检,超标产品直接报废处理,不返修流转出厂,守住承压安全底线定襄县鑫生...。
硬度多点抽检:使用布氏硬度计在外圆、内孔、端面多点取值,合格筒体硬度区间统一,波动范围极小;热处理缺失或工艺混乱的筒体,硬度高低悬殊,局部过硬易崩裂,过软则耐磨承压不足。
同时复测壁厚均匀度、圆度、同轴度,长筒体重点检测直线度,长筒体弯曲会造成两端轴头受力不均衡,轴承损耗速度翻倍,运维更换轴承频次显著增加。
筒体上机空载、带料试运行,是检验质量***直观的方式,无需复杂设备:优质筒体:空载低速、满速运转均平稳无震动,机身轴承位置无异常噪音;带纸压榨后,纸面横向克重均匀一致,无波浪边、厚薄差;运行一周后停机拆开检查,内壁光洁无凝水锈蚀痕迹,筒体温度传导均匀,烘干效率稳定。劣质筒体:满速运转时机身明显震动,轴承异响偏大;压榨纸张一边厚一边薄,纸面瑕疵变多;短期内内壁积水锈蚀,蒸汽换热效率下降,烘干能耗升高;运行半年后震动持续加剧,必须停机校正或者更换筒体,综合运维成本远高于采购差价。
靠谱锻造企业会建立单件筒体全生命周期追溯体系:钢锭熔炼记录、锻造升温曲线、热处理温控数据、每一遍探伤报告、力学性能试样数据统一归档留存,筒体端面钢印编号一一对应,出现使用问题可回溯每一道生产工序,质保周期规范,出现非人为质量缺陷可免费检修更换。小作坊无完善档案管理,筒体无***追溯编号,无法提供完整检测资料,大多只提供短期口头质保,筒体出现开裂、锈蚀、偏心等问题后推诿扯皮,售后毫无保障。

造纸空心筒体锻件属于纸机核心承压易耗部件,采购评判标准不能局限于采购单价,应当遵循 “工况适配材质 + 尺寸精度达标 + 内部探伤合格 + 完整质检溯源” 四大原则。短期低价筒体看似节省采购开支,后期能耗上升、纸品次品损耗、频繁停机维修、轴承配件更换叠加下来,综合使用成本远超***筒体。对于大中型造纸厂连续化生产而言,筒体运行稳定、使用寿命长久,才是降低综合生产成本的核心方式。
相关推荐
服务热线

