
 咨询电话:13293500000







— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-08-11 人气:
造纸行业空心筒体分为铸造一体成型、整体自由锻成型两种主流工艺,二者成型原理、内部组织结构、力学性能差距显著,适配工况完全不同。铸造是将熔融金属浇筑进砂型模具自然冷却成型,锻造则是钢锭经高温加热后,依靠大型液压机反复塑性锻打、冲孔扩孔制成中空筒体。山西永鑫生依据造纸辊筒湿热、连续交变载荷的特殊服役环境,从内部致密性、抗疲劳寿命、运转精度、耐水汽腐蚀、后期维护成本五个维度,客观对比两种工艺优劣,清晰展现锻造空心筒体的实用价值。
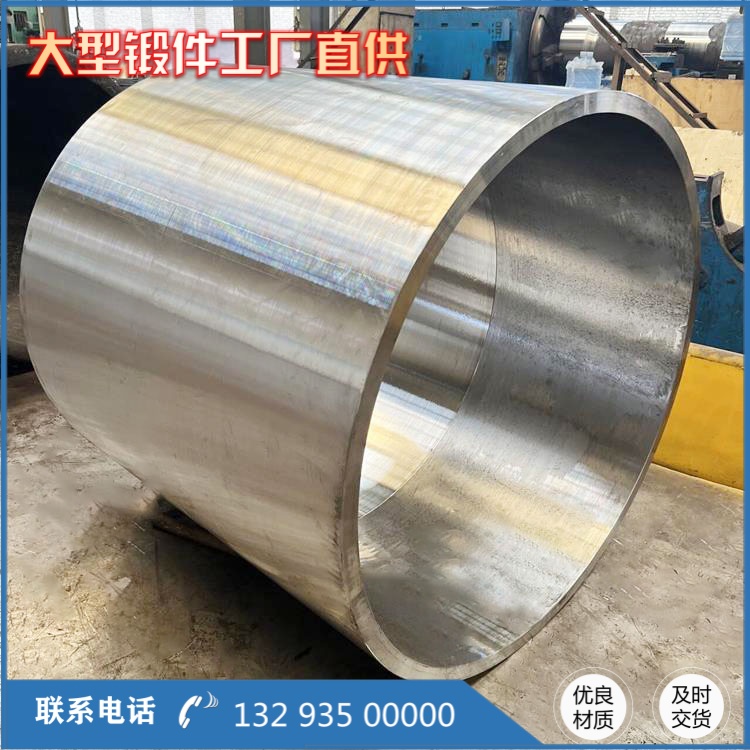
内部组织致密无先天缺陷,杜绝渗漏开裂隐患。铸造依靠液态金属冷却成型,凝固过程由外向内收缩,筒体心部、内壁必然存在疏松、气孔、夹渣、缩孔缺陷,孔隙率普遍 1%~5%;造纸车间水汽会缓慢渗入内部孔隙,冷热交替之下缺陷持续扩张,***终出现筒体锻件渗水、内壁开裂问题。锻造经过多道次高压锻打,三向压应力将铸态孔隙完全压实焊合,晶粒被细化均匀,孔隙率可控制在 0.1% 以下,筒体整体密实连贯,即便长期接触冷凝水,也不会出现渗水、内部破损情况,承压密闭性远优于铸件。
抗疲劳性能大幅提升,适配 24 小时连续高速运转。造纸烘缸、压榨辊日复一日匀速回转,筒体持续承受循环交变应力,这是对工件抗疲劳能力***大的考验。铸造件晶粒粗大杂乱,无连续金属流线,应力极易聚集在气孔疏松处,短时间运转就会产生疲劳裂纹;锻造过程重塑金属纤维走向,流线顺着筒体轴向完整排布,受力均匀分散,能够有效阻滞裂纹萌生与延展,实测工况下抗疲劳寿命比同材质铸造筒体高出 35% 以上,***适配高速纸机全天候生产需求。
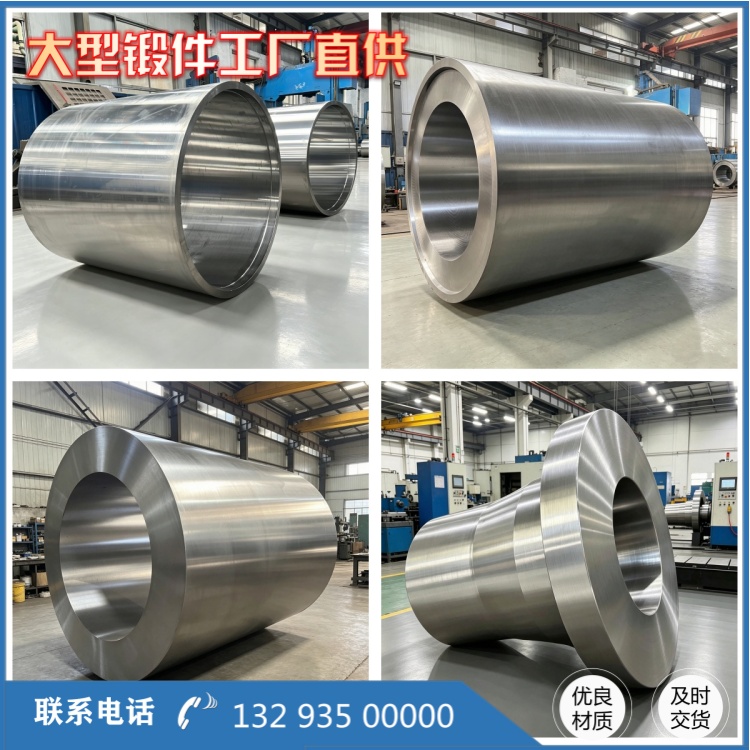
超长筒体回转精度更高,纸面成型质量更稳定。3 米以上超长空心筒体刚性控制难度极大,铸造筒体冷却过程残余应力分布不均,使用一段时间后容易缓慢变形弯曲,运转偏心抖动加剧,压榨出来的纸张厚薄不一、出现波浪纹;锻造筒体锻后经精密校直、去应力退火处理,残余应力充分释放,直线度、同轴度、壁厚偏差管控严苛,高速旋转时运行平稳无震动,纸面均匀度稳定,高端生活用纸、涂布纸生产对这项性能要求尤为严苛。
韧性与抗冲击能力更强,应对突发工况更安全。纸机启停、纸幅断纸瞬间会产生瞬时冲击载荷,铸造筒体脆性偏大,遭遇突发冲击容易出现表层崩裂、筒体缺口;锻造筒体兼具强度与韧性,可承受瞬时冲击荷载不易断裂,即便出现轻微磕碰也不会快速延展成裂纹,设备运行安全冗余更高。同时致密的基体组织耐水汽锈蚀能力更好,潮湿环境下锈蚀速度更慢,筒体内壁、法兰转角不易产生腐蚀凹坑。
全生命周期综合成本更低,减少停机损耗。铸造筒体采购单价偏低,但使用寿命短,1~2 年就要整体更换,拆装停机、人工吊装、停产损失累加下来总成本偏高;锻造筒体前期采购投入更高,但服役周期可达 5 至 8 年,返修频次极低,仅需定期常规保养。对比多年纸厂使用数据,规模化造纸产线选用锻造筒体,年均设备运维费用可下降 40% 左右。

当然铸造筒体并非完全淘汰,小型低速简易纸机选用铸件尚可满足基础生产;但规模化高速造纸空心筒锻件生产线,追求稳产、优品、低停机率,整体锻造空心筒体依旧是更稳妥、更经济的选择。
相关推荐
服务热线

