
 咨询电话:13293500000







— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-08-03 人气:
高压阀门失效案例统计显示,多数承压泄漏故障,根源在于阀体锻件材质选型不当、锻造变形不足、热处理简化。山西永鑫生结合多年高压阀体定制生产经验,持续优化锻件全链条工艺,围绕材质、锻造加工、热处理三大核心环节建立标准化管控方案,适配化工、电力、油气等严苛高压工况。
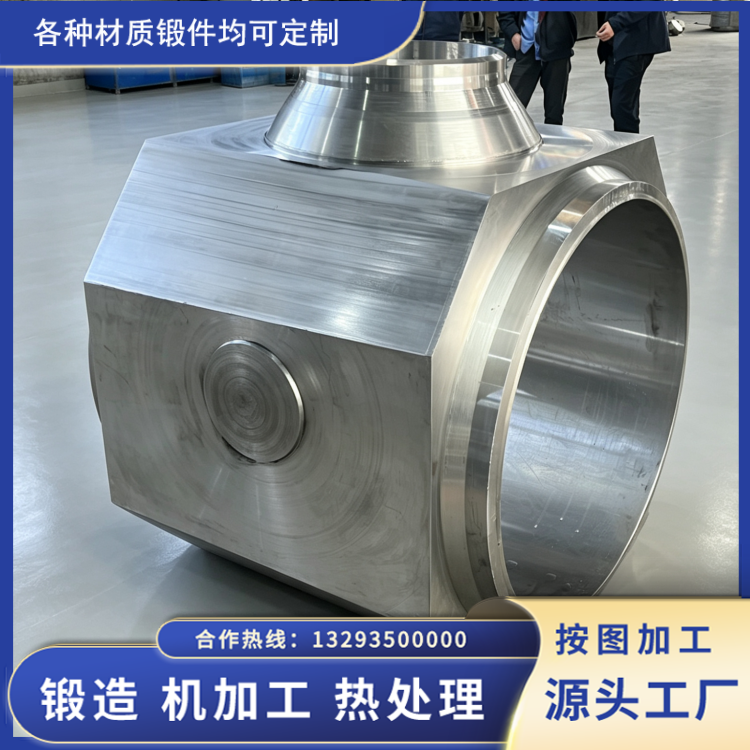
原材料选型坚持 “工况适配优先” 原则,拒绝盲目选用低价材料。永鑫生高压阀体锻件原材料均采购大厂精炼钢坯,按照 NB/T47008 承压锻件标准执行入厂检验。低温高压工况选用 LF2 低温碳钢;高温临氢装置采用铬钼耐热合金钢;海水、酸性介质选用双相不锈钢、奥氏体不锈钢。技术人员对接客户参数,结合介质腐蚀性、工作温度、压力波动幅度确定牌号,避免出现 “材质等级满足公称压力,长期交变载荷下快速腐蚀开裂” 的问题。每一批次原料留存炉号,实现全流程质量追溯。
锻造加工环节重点把控加热制度与变形量两大核心参数。钢坯采用分段缓慢升温,避免坯料内外温差过大产生热应力。对于大口径厚壁高压阀体,采用多次镦粗拔长工艺,保证锻件心部得到充分塑性变形。不少小型厂商为节省工时缩减锻造比,锻件芯部组织疏松,试压短期合格,投入运行后很快出现渗漏。永鑫生明确规范:高压承压阀体***小锻造比不低于 3,超高压力等级锻件提升至 4 以上。锻造成型时优化阀体结构成型方式,减少机加工对金属流线的破坏;锻后不直接空冷,采取缓冷措施,减少表面裂纹产生概率。
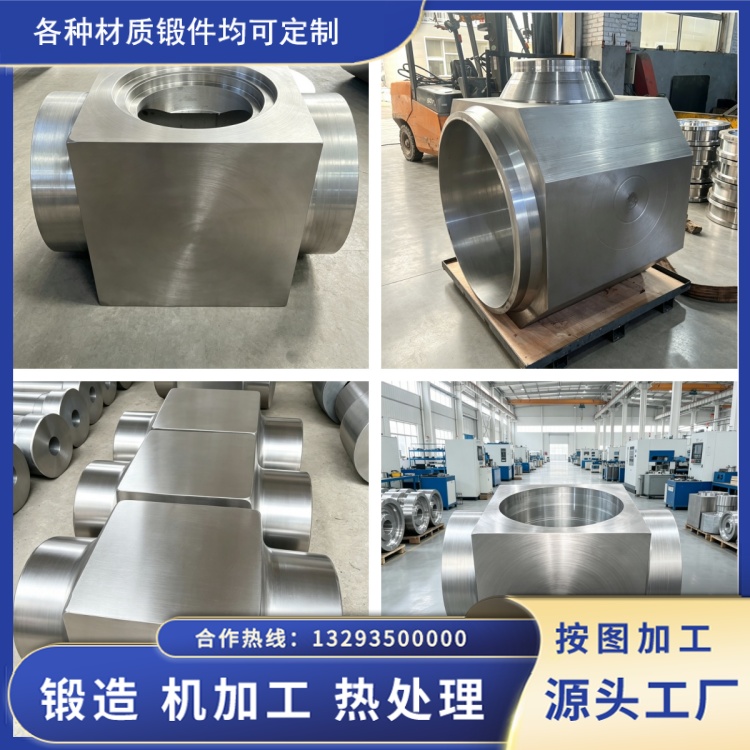
热处理直接决定锻件***终力学稳定性,也是高压阀体***容易被简化的工序。很多采购方只关注锻件外形尺寸,忽视热处理工艺,导致阀体残余应力超标,长期承压后缓慢变形。永鑫生根据锻件壁厚、材质调整热处理曲线,杜绝 “一刀切” 工艺。热处理炉配备多点温度监测装置,保证炉内温度均匀;保温时间依据锻件***大有效厚度核算,保障组织转变充分。处理完成后随机抽取试样开展冲击、拉伸试验,力学指标不达标的锻件重新回炉处理。
完成热处理的毛坯进入数控粗精加工,***控制尺寸公差与加工余量。精加工结束后实施 100% 无损探伤,超声检测排查内部缺陷,渗透检测筛查表面细微裂纹,探伤不合格锻件禁止流转。

整套工艺链条环环相扣:合适材质是基础,充分锻造优化内部组织,规范热处理稳定综合性能。对于高压关键管路阀体,不能只关注成品试压结果,更要审核锻件完整工艺资料。依靠材质、锻造、热处理一体化管控,才能持续输出性能稳定的高压阀体锻件,延长阀门服役周期,规避高压工况安全风险。
相关推荐
服务热线

