 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-07-28 人气:
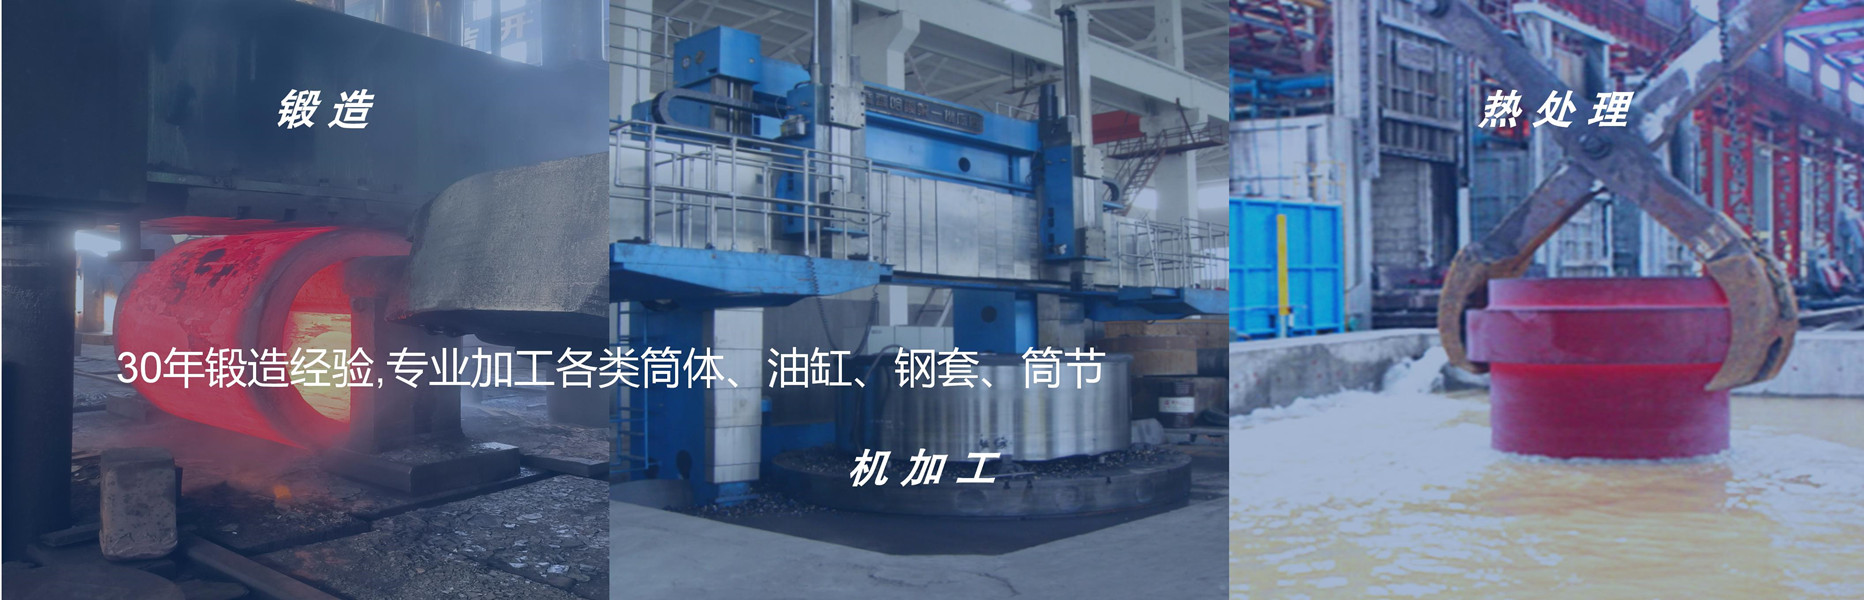
冷轧轧辊作为冷轧机组核心部件,成品使用寿命由锻造基础、热处理改性、精加工精度三者共同决定。不少轧辊加工企业只负责机加工,毛坯先天缺陷无法弥补,导致轧辊过早失效。山西永鑫生打通 9Cr2Mo 冷轧轧辊锻造成型、热处理改性、精密精加工整条生产线,一站式完成重型冶金轧辊生产,从源头控制质量隐患,适配各类板材冷轧机组使用需求。
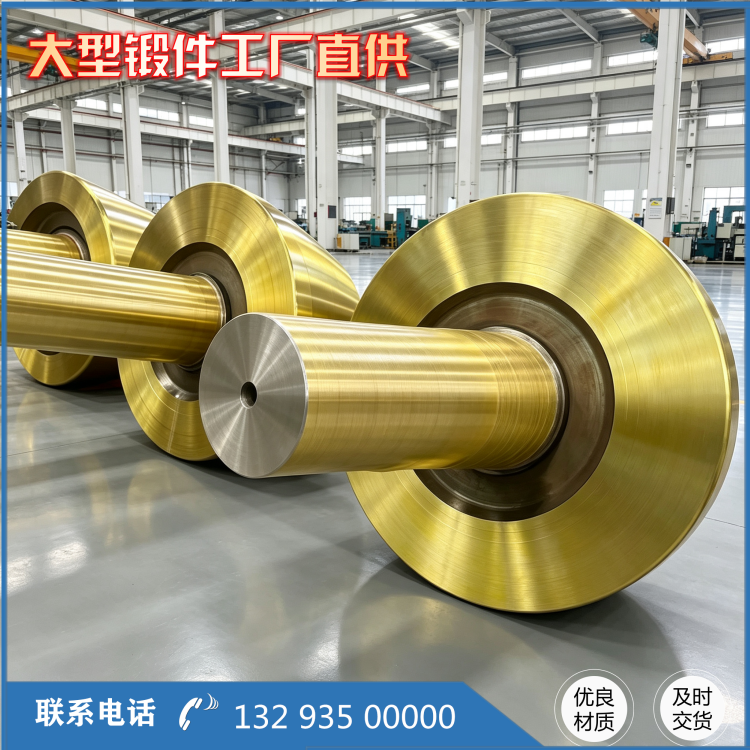
9Cr2Mo 轧辊锻件想要实现稳定耐磨效果,首要解决碳化物分布不均、残余应力过大两大难题。大型重型轧辊截面尺寸大,单纯依靠后期热处理无法修复锻造阶段产生的组织缺陷。生产前期,技术人员充分沟通客户轧机参数、轧制材质、载荷条件,以此确定锻造余量、热处理方案与精加工工艺参数。锻造环节严控切除钢锭冒口区域,彻底清除残余缩孔;合理分配各火次变形量,保证轧辊辊身、辊颈过渡区域锻透,降低应力集中隐患。
热处理分为预备热处理与热处理两个阶段,分工明确。锻后球化退火主要作用是软化锻件、均匀组织、释放应力,方便粗加工;粗加工探伤合格之后,根据订单要求开展整体调质或者辊身差温表面淬火。9Cr2Mo 淬火变形风险较高,针对长型重型轧辊采用工装辅助装炉,控制升温速率,分段保温,冷却过程平稳管控,限度降低弯曲变形。淬火完成及时回火,缓解淬火应力,避免轧辊存放、使用过程出现延迟裂纹,平衡辊身硬度与韧性,防止辊面脆性崩块。
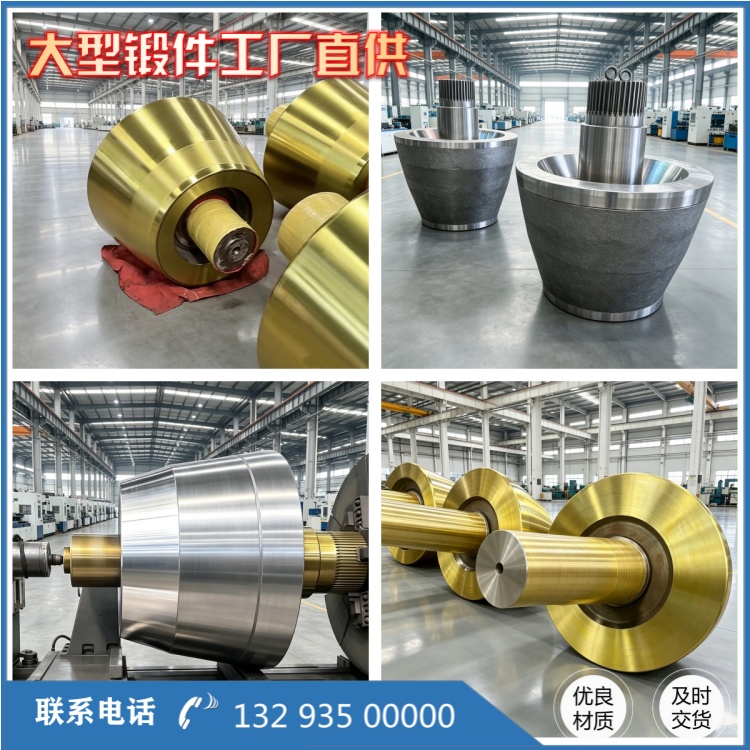
热处理后的变形校正与精加工紧密衔接。精加工工序摒弃一次性大进刀加工方式,采用分层切削、多次时效释放应力,逐步修正热处理带来的微小形变。重点保证辊颈配合尺寸、辊身轮廓精度,辊身磨削严格控制波纹、划痕,表面质量直接影响带钢板面质量与轧辊磨损速度。对于有硬化层深度要求的轧辊,精加工预留合理磨削余量,避免磨削后有效硬化层不足。
完整质量检验贯穿全流程:锻造阶段工序巡检;热处理后抽检金相与硬度;粗加工、精加工前后分别开展无损探伤;成品核对全部形位公差。所有检测资料整理归档,按需向客户提供完整质保文件。生产模式灵活,既可以供应 9Cr2Mo 轧辊自由锻毛坯,也可承接热处理、精加工整套代工业务,方便轧辊厂商按需选择。
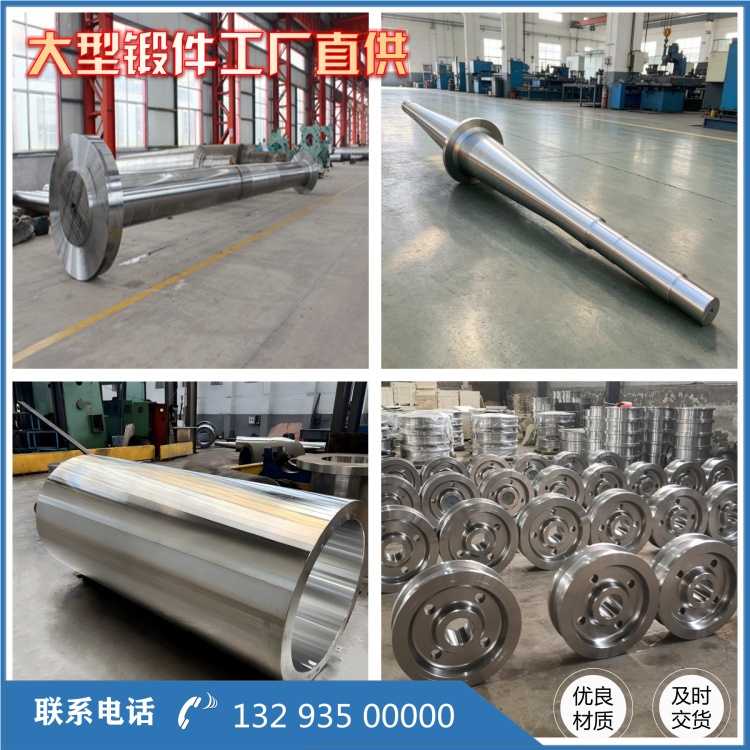
市场上部分厂家简化热处理工序、压缩加工周期换取低价,容易造成轧辊寿命参差不齐。山西永鑫生立足长期配套冶金行业,不简化关键工艺,客观向客户说明 9Cr2Mo 材质工况适用范围,结合多年轧辊失效案例持续优化工艺。依靠锻造、热处理、精加工一体化配套优势,减少多方外协带来的沟通偏差与转运损伤,稳定交付 9Cr2Mo 重型冷轧轧辊锻件成品,帮助冶金企业降低轧辊更换频次与综合运维成本。
相关推荐
服务热线