 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-07-27 人气:
在轧钢生产中,完全消除轧辊损耗并不现实,但通过系统化防护手段,能够有效减少非正常失效,延缓辊面磨损、裂纹扩展,显著提升轧辊有效轧制吨位。山西永鑫生锻造依托锻钢轧辊制造经验与大量钢厂现场服务案例,围绕轧辊常见失效形式,整理一套落地性强、贴合生产实际的防护方案,兼顾可行性与投入成本。
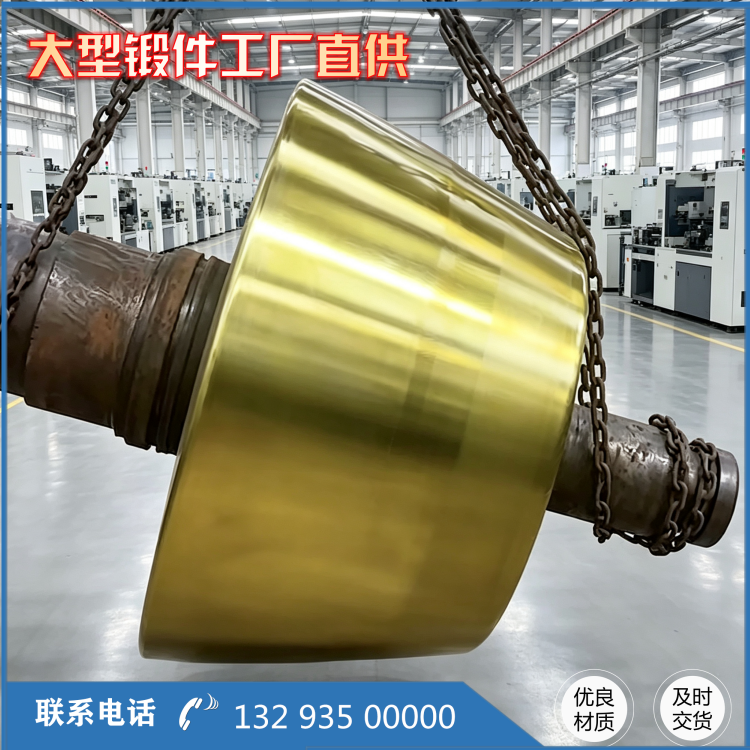
首要防护方案:根据工况合理选型,定制轧辊锻件性能指标。从源头减少材质不匹配带来的损耗。粗轧、开坯机架优先选用韧性优良、抗热疲劳的合金锻钢轧辊,抵御咬钢冲击;精轧机架侧重辊面耐磨性,保障轧件表面质量;冷轧轧辊重点保证有效淬硬层深度与接触疲劳强度。企业在采购阶段,应当提供轧机参数、轧制钢种、压下制度、日均产量等信息,定制匹配硬度与材质方案,避免性能过剩造成浪费,或是性能不足引发快速损耗。永鑫生锻钢轧辊采用充分锻造工艺,细化内部组织,减少内部缺陷,为长期稳定服役打下基础。
规范轧制操作,严控异常工况冲击。建立标准化操作规程,减少堆钢、卡钢、跑偏等事故。正式生产前做好钢坯除鳞处理,减少氧化铁皮对辊面研磨破坏;合理设定单道次压下量,杜绝超负荷轧制。新轧辊上机执行预热流程,禁止冷辊直接接触高温钢坯,缓解辊身内外温差,预防初始热裂纹。一旦发生轧制事故,需停机检查辊面,确认无损伤后方可继续生产,防止微小损伤持续扩大。
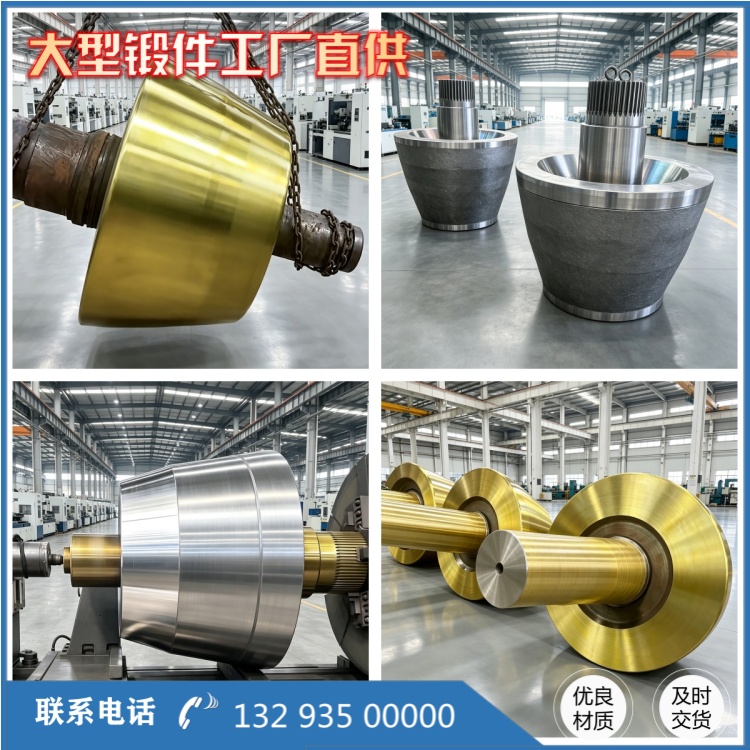
持续优化冷却制度,缓解热疲劳损伤。定期清理冷却管路、喷嘴,避免铁皮、水垢堵塞,保证冷却水均匀覆盖辊身;稳定水压与水温,杜绝局部干烧。条件允许可分区调控冷却水量,匹配轧制负荷变化。均匀冷却能够稳定辊面温度场,降低热应力,延缓网状热裂纹生成,是热轧轧辊有效的防护手段。
建立标准化轧辊修磨、探伤管理制度。按照轧制吨位制定定期换辊计划,不要等到轧辊严重损伤再下线。下线修磨时保证足够磨削量,彻底清除辊面疲劳层和微裂纹;修磨完成后开展探伤检测,排查亚表层隐性裂纹。对于存在深层裂纹、严重磕碰损伤的轧辊,评估修复价值,禁止带隐患上机。同时规范轧辊转运与仓储管理,做好防护,避免辊身磕碰、锈蚀。
落实全周期台账管理,持续优化防护策略。建立轧辊使用档案,记录每支轧辊上机时间、轧制吨位、失效形式、修磨记录。长期统计对比,判断轧辊损耗主要诱因,针对性调整轧制工艺、冷却方案或者更换适配材质轧辊。
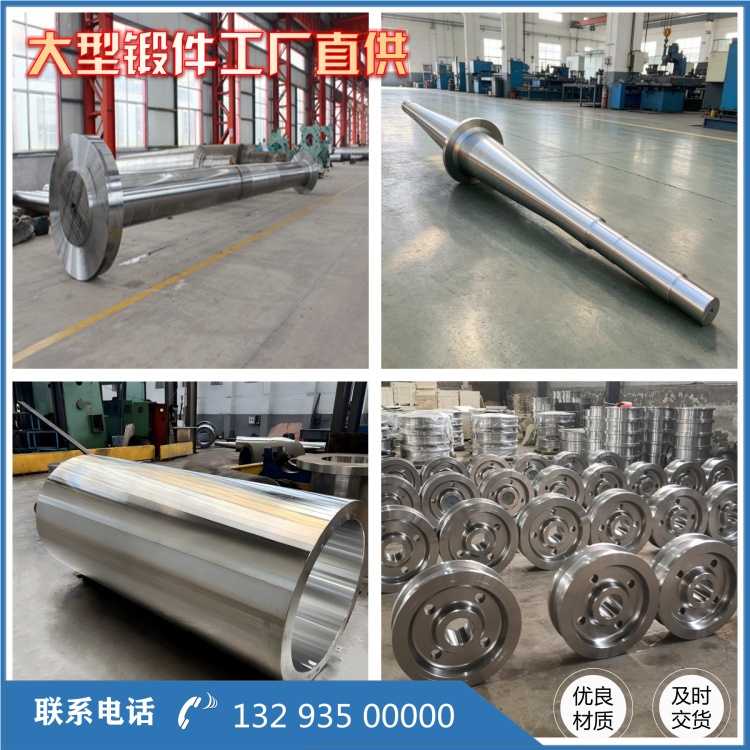
冶金轧辊锻件防护是一项系统性工作,优质锻钢轧辊是硬件基础,标准化运维防护是关键。山西永鑫生建议各大冶金企业,将选材、操作、冷却、修磨、检测结合起来,减少轧辊非正常剥落、断裂、快速磨损等问题,持续降低辊耗,稳定生产线运行效率。
相关推荐
服务热线