 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-07-23 人气:
采购 H13 锻管锻件不能单纯对比价格与交货周期,材料冶金品质、锻造工艺、力学性能、金相组织、无损检测共同决定模具使用寿命。市场上同牌号 H13 锻件质量差距明显,低价锻件经常存在成分偏差、夹杂物超标、锻造比不足、内部缺陷管控宽松等问题,上机后频繁出现热裂、早期失效。结合山西永鑫生重工 H13 锻管供货经验,整理采购验收必须核查的全套质量指标,内容贴合工厂实际验收流程,可供技术协议直接参考。

首要指标为化学成分,H13 对应 4Cr5MoSiV1,需要符合 GB/T 1299 标准范围。碳元素控制区间 0.32%~0.45%,碳偏高韧性下降,碳不足高温强度不够;铬、钼、钒保证高温性能与回火稳定性。杂质元素是区分普通料与优质料的关键点,硫、磷建议控制≤0.025%,高端工况要求≤0.015%。氢含量管控尤为关键,氢含量过高极易诱发白点裂纹。采购时要求供应商提供对应炉号光谱分析报告,大批量订单可预留试样,进厂后安排复检,防范混料、成分下限投料现象。
其次是非金属夹杂物评级,这是很多采购容易遗漏却影响疲劳寿命的核心指标。按照 GB/T 10561 进行评级,硫化物、氧化铝、硅酸盐、球状氧化物四类夹杂分级评定。常规工况锻件各类夹杂细系不高于 2 级;用于长时间连续生产的压铸、挤压模具,要求细系≤1.5 级,禁止出现大尺寸孤立夹杂。电渣重熔冶炼工艺生产的 H13 纯净度优于普通电弧炉钢,对热疲劳要求严苛的锻管,采购阶段可明确冶炼方式。
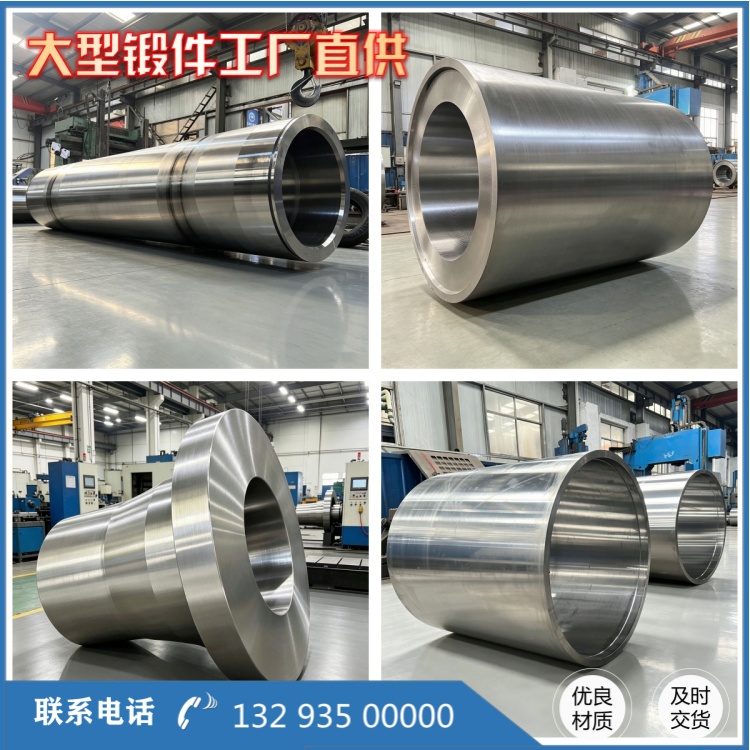
力学性能指标需要明确交货状态。H13 锻管一般以退火状态交货,布氏硬度控制在 229~285HB 区间,硬度偏高增加机加工难度,硬度偏低反映球化退火工艺不到位。除硬度之外,冲击韧性是衡量抗热裂纹能力的关键参数,锻管属于环形受力工件,横、纵向冲击值差异需要控制,锻造充分的锻件各向异性更小。采购技术协议中应明确取样位置,优先从锻件本体延伸试料取样,杜绝使用同炉钢锭小样代替锻件本体试样。
金相组织检验重点关注带状组织、晶粒度与碳化物分布。退火合格组织为均匀粒状珠光体,带状组织等级建议不高于 3 级;高要求产品控制在 2 级以内。严重碳化物偏析、粗大带状组织,热处理后容易产生组织应力,模具受热后出现开裂。晶粒度≥6 级为佳,晶粒粗大直接降低锻件韧性。
无损探伤指标作为出厂放行硬性条件,延续统一验收标准。超声波 UT 核查内部缺陷,磁粉 MT 排查表面微裂纹;根据锻管结构,内壁无法实施磁粉检测的位置补充渗透 PT。合同清晰写明探伤合格等级、不允许存在的缺陷类型,拒绝 “探伤无重大缺陷” 这类模糊描述。
落实外观尺寸与质保资料核查。锻件外径、内径、壁厚余量、直线度、圆度按照锻造公差标准验收,表面结疤、局部缺陷清理深度不得超出加工余量三分之二。完整质保文件包含材质单、热处理记录、力学性能报告、探伤报告,锻件本体打刻清晰炉号批号,实现全程追溯。
一套完整的质量指标体系,是保障 H13 锻管长期稳定运行的基础。采购山西永鑫生 H13 锻管锻件时,将各项指标量化写入合同,落实进厂复检机制,才能避免因材料隐患造成生产线停机与额外经济损失。
相关推荐
服务热线