
 咨询电话:13293500000







— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-07-21 人气:
H13 锻管作为挤压筒内衬毛坯,核心考核指标是高温强度、抗热疲劳、内壁耐磨损三项性能,而性能优劣完全由锻造与热处理工艺决定。不少小型加工厂简化锻造火次、缩短保温时间,成品上机后频繁出现内壁龟裂、尺寸塌陷,大幅增加客户更换成本。山西永鑫生重工深耕厚壁筒类锻件多年,摒弃简化工序提效的粗放模式,围绕挤压高温工况优化 H13 锻管全套生产工艺,用标准化管控稳定毛坯内在品质。
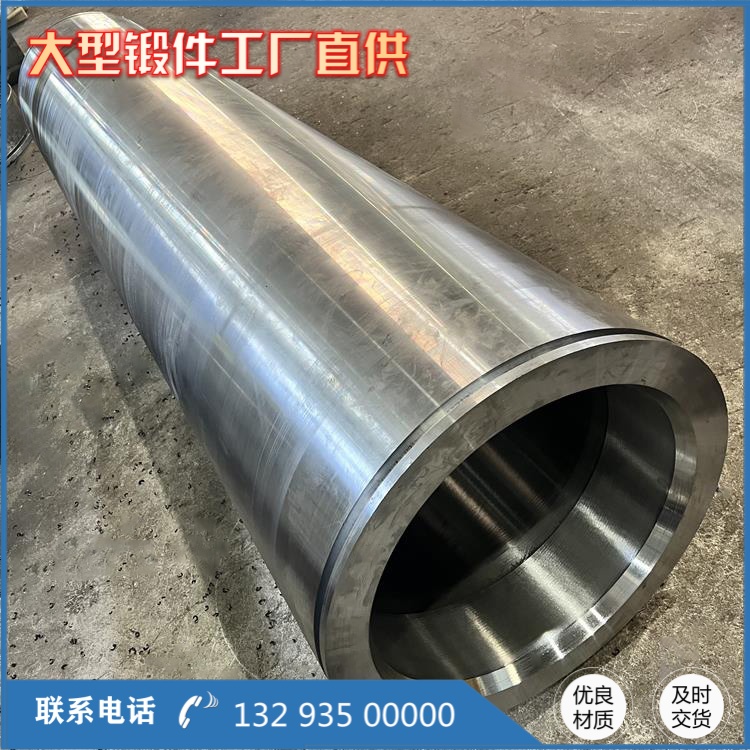
金属组织均匀是锻管锻件耐高温的基础,核心依靠多向大变形锻造工艺。常规单道次锻造仅能改善表层组织,筒件芯部仍保留铸态疏松与粗大碳化物,高温载荷下裂纹快速从芯部向外扩展。永鑫生针对大口径、厚壁 H13 锻管,采用两火次镦粗拔长 + 马架扩孔复合工艺:一火次镦粗压实中心孔隙,二火次径向变形打散碳化物偏析带,冲孔后芯棒全程支撑拔长,保证筒身各处变形量均衡。锻造过程实时记录坯料温度、变形量、火次,同一规格锻管锻造参数统一,避免人为操作差异造成批次性能波动。
加热与冷却管控重点解决高温开裂隐患。H13 含高铬、钼、钒合金元素,热敏感性强,升温过快、锻后急冷都会诱发内部微裂纹。加热炉配备分段温控系统,升温速率不超过 80℃/h,厚壁锻管延长中温保温时间,均衡坯料热传导;锻造结束禁止露天空冷,全部送入砂坑或保温炉梯度缓冷,缓慢释放锻造应力,规避白点与内部分层缺陷。针对长度超 2 米的超长挤压筒锻管,锻造时分段测温,两端温度偏低坯料回炉补温,保证整支锻管终锻温度达标。

预备热处理为成品高温性能打底,不可省略。锻造完成后直接粗加工会残留巨大应力,客户后续淬火极易变形开裂。公司统一对所有 H13 锻管毛坯执行球化退火处理,缓慢升温至 780-810℃长时间保温,让条状碳化物转化为细小球状,既降低加工硬度,又提升后续回火后的高温稳定性。退火后每批次抽取试样做金相检测,观察碳化物分布,若出现严重偏析则调整锻造变形量,形成工艺优化闭环。
全流程无损检测剔除隐性缺陷,守住出厂底线。退火粗车后的锻管全部进行 100% 超声波探伤,低频直探头穿透厚壁,排查芯部疏松、夹杂;斜探头检测筒壁轴向微裂纹。探伤不合格锻件不做打磨掩盖、不降级交付,直接回炉重锻或报废。同时留存每支锻管探伤图谱、金相报告、加热锻造记录,实现单支锻件全流程追溯。

从原料纯净度、 H13 挤压筒锻管锻件锻造变形量到热处理控温,整套工艺全部围绕挤压筒长期高温服役场景设计,不追求短期交付速度,优先保证锻管内部组织致密均匀,让客户精加工后的挤压筒具备稳定抗热疲劳能力,减少高温工况下的早期失效问题,贴合型材挤压生产线真实生产需求。
相关推荐
服务热线

