
 咨询电话:13293500000







— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-07-20 人气:
台阶式 H13 轴锻件粗细截面悬殊、轴肩位置截面突变,加热冷却过程温差、相变应力远高于等直径光轴,极易出现台阶处硬度不足、轴身弯曲、根部网状裂纹等失效。山西永鑫生配套真空热处理产线,针对多阶梯 H13 轴定制专属升温、淬火、回火工艺,聚焦变形控制与组织均匀化,全部参数经过热挤压芯轴批量生产验证,贴合工厂一线实操场景。
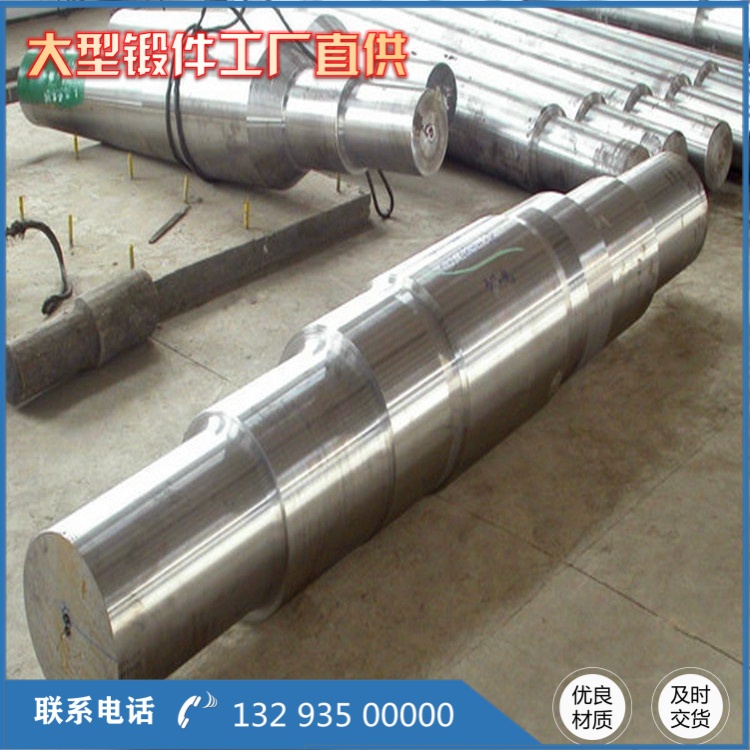
分段阶梯升温预热,消除台阶截面温差应力。H13 导热性能差,粗细台阶同步升温会造成薄壁台阶轴锻件升温过快、厚大基体升温滞后,巨大温差诱发热应力裂纹。永鑫生采用三段式预热工艺,适配大尺寸多级台阶轴:650℃一次保温,按截面厚度每 100mm 保温 2h,释放锻造与粗加工残余应力;升至 860℃二次预热均温 1.5h,缩小粗细轴段温度差;升温至 1030-1050℃淬火保温,保温时长依据大轴径计算,保证 Cr、Mo、V 合金元素充分溶入奥氏体。炉温波动严格控制 ±5℃,真空炉低氧氛围加热,严控台阶表面脱碳层厚度低于 0.2mm,避免台阶表层高温耐磨性能衰减。针对台阶根部尖角缺陷,热处理前统一打磨 R3 以上过渡圆角,弱化应力集中点位。
分级气冷淬火,严控台阶轴变形量。直接快速冷却会让薄壁台阶率先完成马氏体相变,厚大轴段相变滞后,截面收缩不一致引发弯曲。永鑫生摒弃传统油淬,采用高压分级气淬:工件出炉先在 520℃等温区保温 40-80 分钟,平衡台阶内外温度,缩小组织相变温差;再通入氮气匀速冷却,冷却速率分段调节,厚轴段适度加快冷却、细台阶放缓冷却速度。装炉方式采用垂直悬挂吊装,台阶轴悬空放置,工件间预留 20mm 以上间隙,炉内气流无遮挡,各台阶冷却均匀,杜绝局部冷速差异。淬火后快速检测直线度,弯曲超差工件趁热校正,降低冷态校正断裂风险。

二次高温回火,解决台阶硬度不均与内应力问题。单次回火无法完全消除台阶轴淬火残余应力,冷热交变工况下易沿轴肩萌生疲劳裂纹。车间统一执行两次回火工艺,回火温度依据工况调整:常规热挤压工况选用 540-560℃回火,单次保温 4h,两次回火间隔不超过 4 小时;长期 650℃以上高温重载工况提升至 580-600℃回火,平衡红硬性与韧性。回火全程缓慢升温、随炉冷却,避免回火过程骤冷产生新应力。回火后分段检测硬度,厚大基体与薄壁台阶硬度差控制在 3HRC 以内,杜绝台阶软区导致早期磨损塌陷。
热处理后质检与配套补充工序。全部台阶 H13 轴回火完成后,逐支开展磁粉探伤,重点排查轴肩过渡位置微裂纹;分段打硬度记录,留存热处理工艺随件卡。针对客户有高耐磨需求的产品,回火完成后增加低温氮化处理,氮化温度低于回火温度,不破坏基体韧性,台阶表层硬度提升至 HRC58 以上。

长期下游客户反馈,采用永鑫生整套热处理工艺的H13台阶轴锻件,同等挤压负荷下无台阶开裂、尺寸变形问题,高温连续使用寿命相比简易热处理工件提升一倍以上,大幅减少产线停机更换频次。
相关推荐
服务热线

