 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-07-18 人气:
国内地铁、城际动车组、市域列车批量投产,整车轻量化升级、长期运行安全稳定成为轨道交通装备制造的硬性要求。转向架支撑筒体、制动高压管路、车载液冷大口径厚壁铝锻管锻件承重管材,长期承受车辆启停、转弯带来的百万次交变振动载荷,隧道潮湿、沿海盐雾等复杂环境也对材料耐蚀、抗疲劳能力提出严苛标准。传统厚壁钢管自重过大,拉高整车轴重,加剧钢轨磨损与运行能耗;普通挤压铝管壁厚上限低,厚截面内部晶粒不均,铸铝件气孔疏松缺陷多,长期受力易渗漏变形,难以满足轨道车辆长寿命使用需求。山西永鑫生重工依托自有万吨锻压、大型环轧、整套热处理设备,专注大口径厚壁铝锻管定制加工,产品作为轨道交通核心结构与流体配套用材,依靠稳定成型工艺、完整检测体系批量配套多家轨道主机厂,所有性能均以实测数据、装车工况为依据,不做虚标宣传。

大口径厚壁铝锻管加工本身存在多重行业技术壁垒,铝合金锻造温区狭窄,厚壁截面内外温差大,极易出现表层过烧、芯部塑性不足,锻打后筒身椭圆、热处理翘曲、机加工回弹等报废问题,外径 300mm 以上、壁厚 30mm 及以上规格,能稳定量产的加工企业较少。永鑫生针对轨道交通用材特性,搭建标准化全流程生产方案,从源头规避缺陷。原料选用 6061、5083、2A12 轨道交通专用铝铸锭,坯料进厂先完成光谱成分检测与全截面超声波探伤,剔除夹杂、缩松等先天隐患;加热采用分区恒温电阻炉,多点热电偶实时控温,缩小厚壁件芯表温差,避免锻打过程筒口、管壁产生微裂纹。
锻造环节采用自由锻制坯 + 环轧复合成型工艺,多火次反复镦拔,击碎铸态粗大晶粒,压实内部微小孔隙,金属纤维沿筒壁连续环绕分布,不存在焊接、拼接应力薄弱区。相比焊接管材,一体锻造成型铝锻管应力分散更均匀,抗疲劳性能提升显著。环轧过程控制压下量与成型速率,管材周向壁厚均匀度可控在 0.3mm 以内,圆度、直线度指标符合轨道车辆精密装配标准,杜绝局部壁厚偏薄提前出现疲劳损伤。
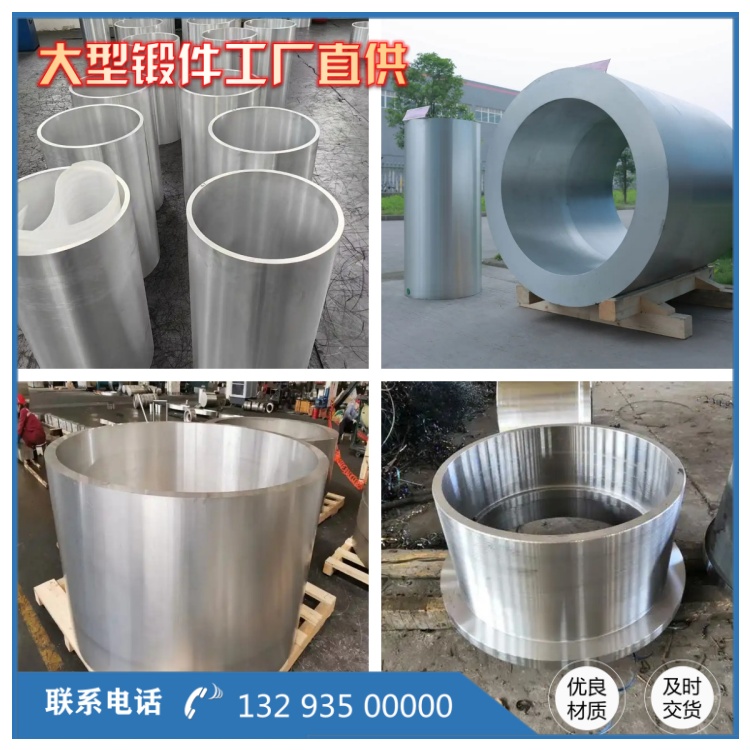
热处理是保障轨道交通构件长期稳定运行的关键。轨道车辆配件常年承受往复冲击,残余应力过高会导致后期变形开裂。永鑫生依据《轨道交通车辆用铝合金锻件技术条件》定制专属热处理曲线,厚壁锻管延长均匀保温时长,分级控温淬火,配套拉伸去应力工序,大幅释放锻造内应力,后续机加工、长期使用不易回弹扭曲。材质按需匹配:内陆常规地铁选用 6061-T6 铝锻管,抗拉强度稳定 310MPa 以上,兼顾强度与加工性能;沿海、跨海线路配套 5083 防锈铝锻管,抵御盐雾腐蚀;重载城际动车转向架承重筒体选用 2A12 高强铝锻管,千万次交变载荷循环无裂纹。
成品执行三重严苛检测,每支铝锻管完成精密尺寸测量、水压耐压测试、A 级超声波无损探伤,每批次完整留存力学拉伸、硬度、耐蚀检测报告,随货同步交付主机厂,方便入厂复检。工厂支持非标定制,可生产一体法兰、变径、加长型大口径厚壁铝锻管,适配制动液压、电池液冷、车体承重、转向架支撑多类核心配件。
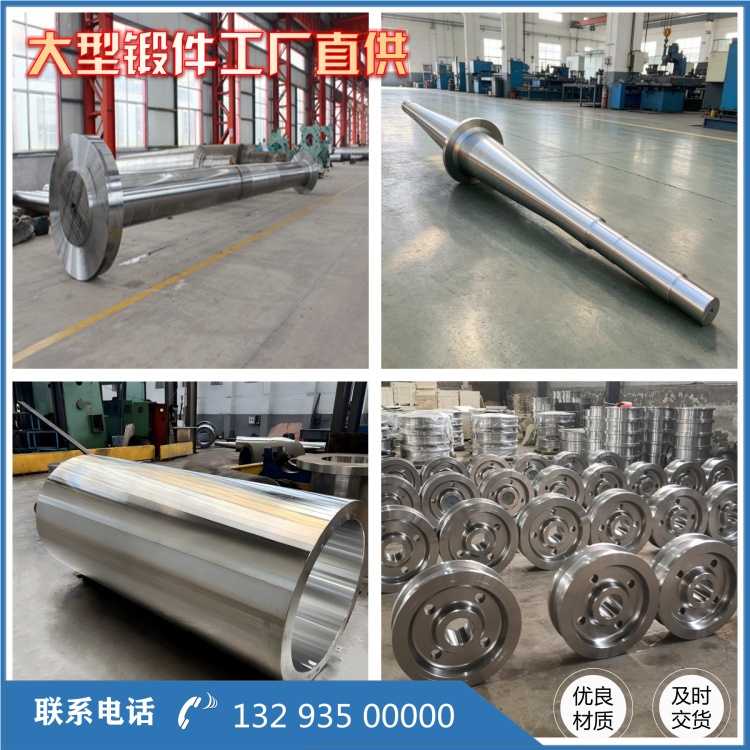
从实际装车使用效果来看,同等承载规格下,铝锻管锻件重量仅为钢制管件三分之一,整车轴重明显下降,既能减少轨道损耗、延长线路维保周期,也能持续降低车辆行驶能耗。客观而言,大口径厚壁铝锻管单件加工成本高于普通管材,但轻量化降低吊装、运输与运营能耗,铝材天然抗氧化无需定期防腐涂装,高强度抗疲劳特性大幅延长配件更换周期,设备全生命周期综合运维成本更具优势。山西永鑫生始终立足锻造加工本质,持续攻克大尺寸厚壁铝管成型难点,以务实稳定的产品品质,为国内轨道交通装备轻量化国产化提供可靠核心铝锻用材配套。
相关推荐
服务热线