 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-07-07 人气:
在内河与近海中小型船舶动力系统中,传动轴承担主机动力中转传递任务,启停、变速过程持续承受交变扭转载荷,毛坯内部疏松、应力残留、尺寸精度不足,都会导致精加工后轴件运行抖动、提前疲劳损坏。40Cr 合金钢兼顾强度、韧性与易加工特性,热处理后综合性能适配中等载荷船舶轴系,山西永鑫生重工作为一站式船轴毛坯生产厂家,针对 40Cr 船舶传动轴锻件材质锻造、热处理、精加工难点搭建标准化管控体系,解决市场常见毛坯变形、探伤缺陷、加工难度大等痛点,为船舶制造企业交付高适配传动轴半成品。
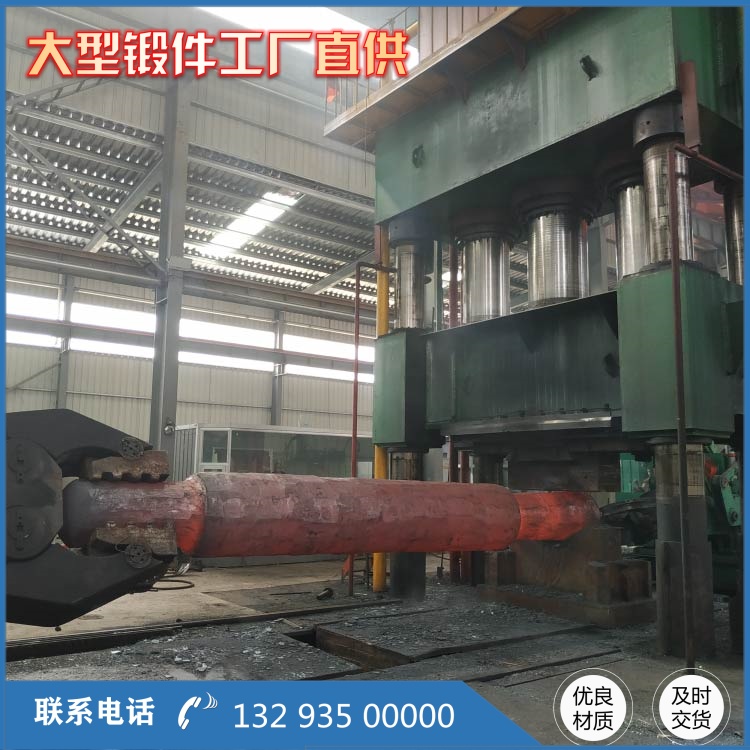
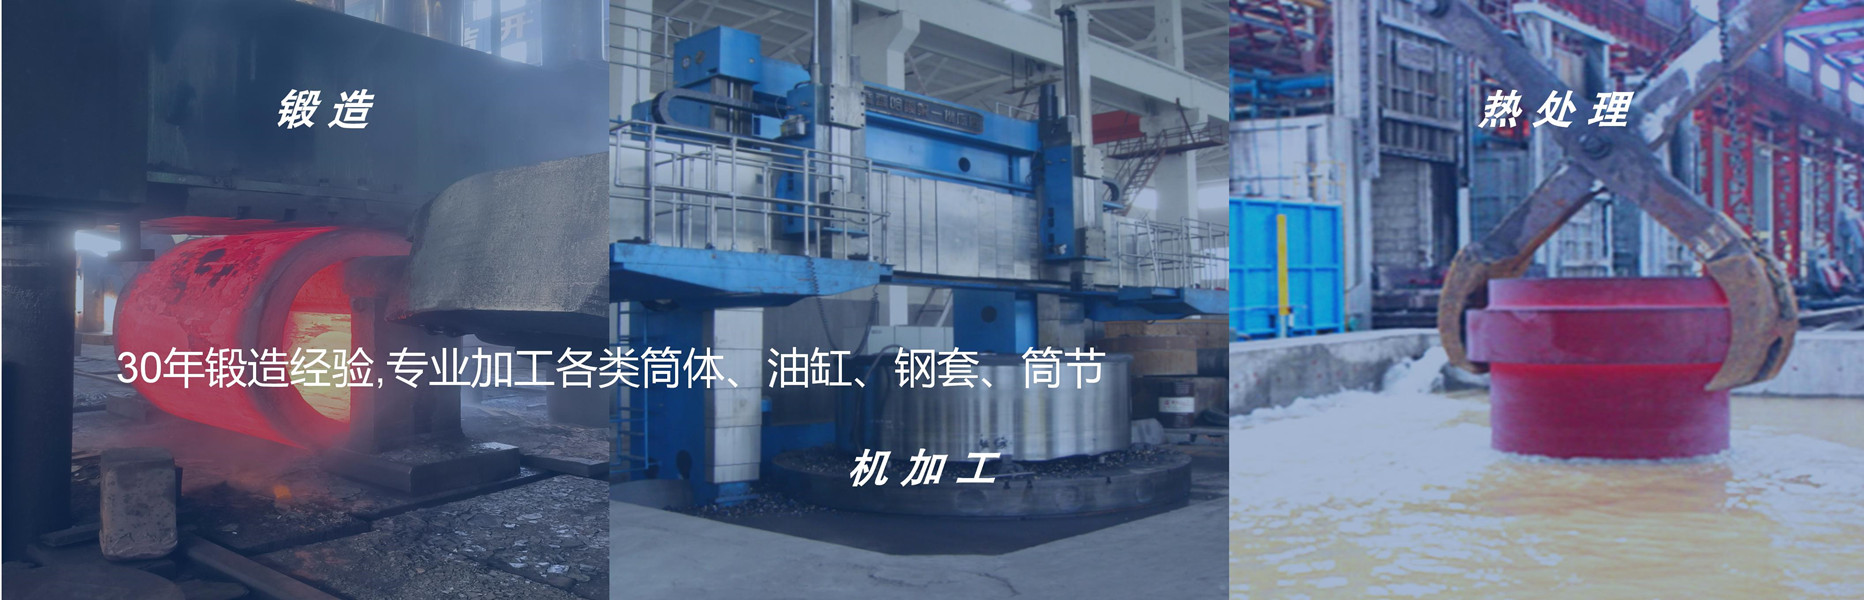
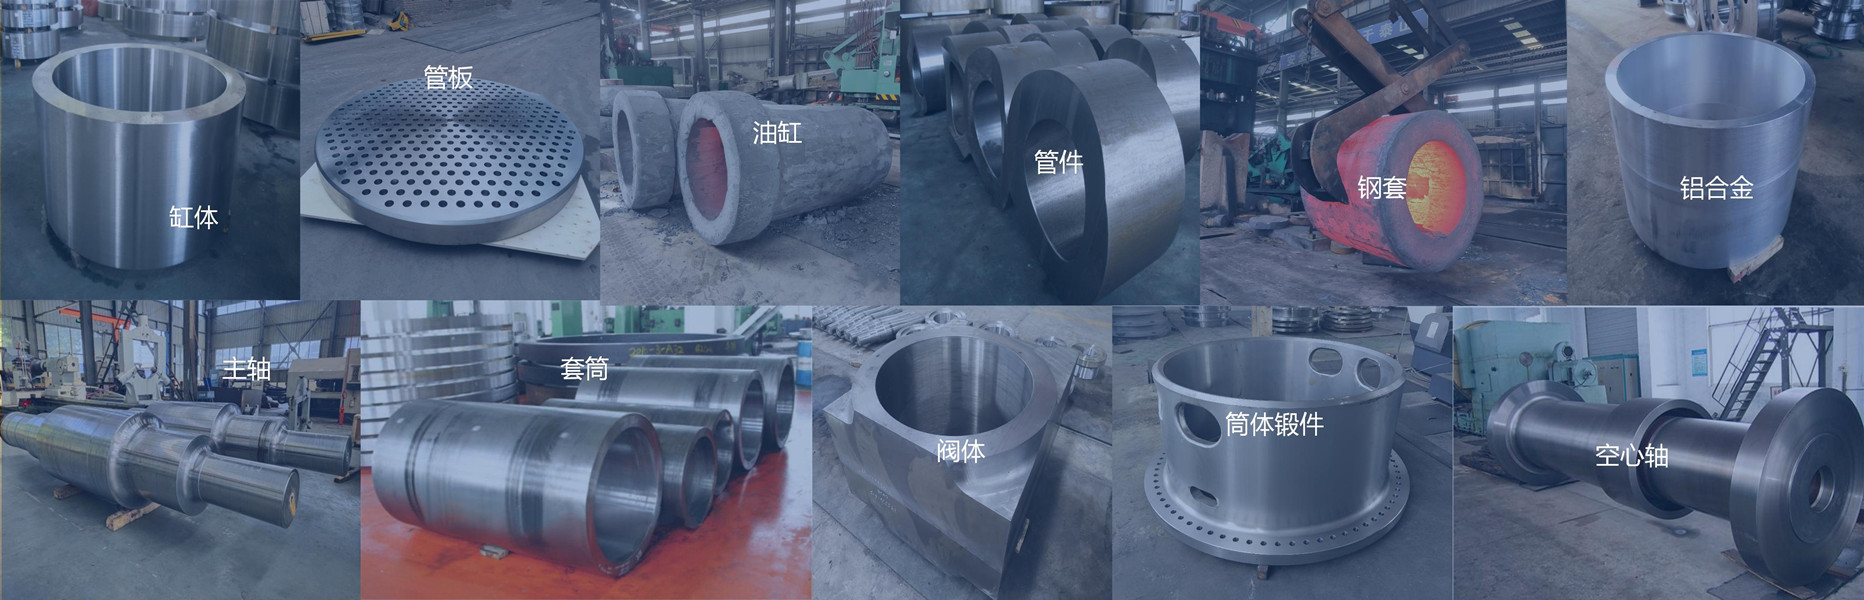
市面上不少小型加工厂仅完成简单锻打,省略规范热处理工序,毛坯硬度不均、内部应力大,客户加工时极易出现车刀崩损、精加工后弯曲报废,拉高加工成本。永鑫生从锻造环节优化毛坯内部质量,依托大型液压机充足锻压力,深度压实大截面 40Cr 坯料芯部微孔;针对传动轴带一体式法兰的阶梯结构,优化砧座压下量,分次小变形锻打,避免法兰根部出现折叠缺陷;加长超长坯料保温时长,解决数米长毛坯内外温差过大开裂问题。车间可按需定制不同直径、总长、法兰尺寸的传动轴毛坯,批量标准件与小批量非标长轴均可承接,适配新船建造、旧船维修更换需求。
三段式热处理层层释放应力,兼顾力学性能与切削加工性。***道锻后正火处理,消除锻造产生的巨大内应力,细化粗大晶粒,降低毛坯硬度,粗车加工时不易粘刀、崩刀,提升加工效率;第二道粗加工去应力退火,释放车削带来的切削应力,规避精加工完成后轴体扭曲、圆跳动超差;第三道调质处理是决定传动轴使用寿命的关键,严格遵循 40Cr 专属温控曲线,油冷淬火保证轴件截面性能均匀,高温回火规避回火脆性,兼顾扭转强度与常温冲击韧性,适配内河四季水域航行工况。若客户轴颈需要提升耐磨性能,可配套局部高频表面淬火处理,强化配合部位耐磨能力。
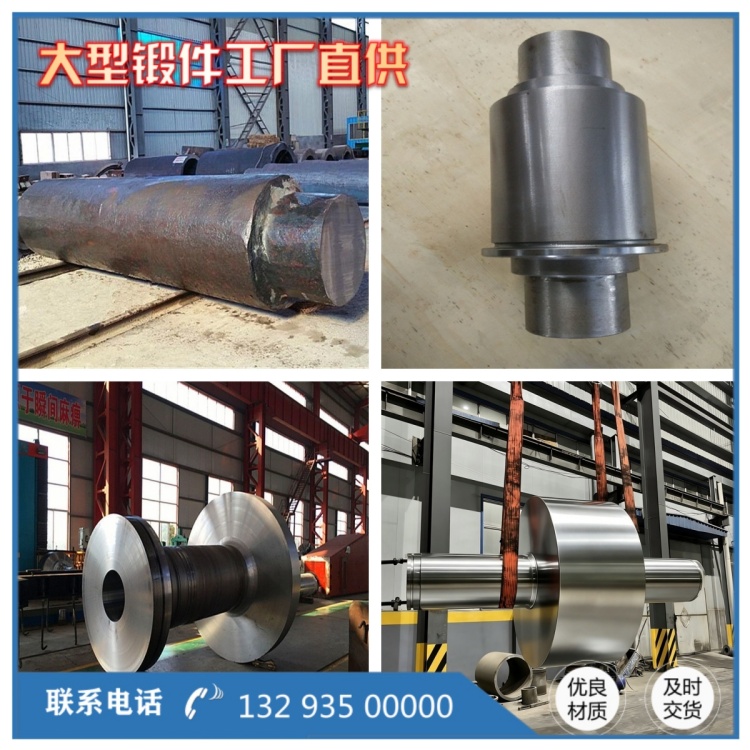
标准化精加工工序严控毛坯基础精度,降低下游加工难度。热处理后的毛坯先通过大型校直设备校正直线度,再上重型数控车床一次性完成外圆、法兰端面、台阶粗加工,合理预留精加工余量,不出现单边余量不足、局部加工不透问题。加工过程严控毛坯同轴度、端面平面度,所有台阶过渡圆角提前粗车成型,减少后期精加工工作量。加工完成后统一喷砂处理,清除表面氧化皮,方便探伤检测与下游精加工定位。整套加工设备自动化程度高,减少人工装夹误差,大批量毛坯尺寸一致性稳定,交付后客户无需二次校直即可直接精加工。
无损探伤与理化检测双重把关,确保毛坯出厂全部达标。企业独立无损检测工区配备数字超声波探伤仪、荧光磁粉探伤设备,严格按照船用锻件探伤标准执行全长度扫查,法兰根部、轴身台阶等高应力区域加密探伤点位,任何当量超标缺陷均需打磨复检,无法修复毛坯直接隔离报废。理化实验室每批次截取随炉试棒,完成全套力学性能检测,评定晶粒度、金相组织均匀度,核对 40Cr 材质成分符合国标要求。材质质保书、热处理曲线、探伤原始图谱、力学试验报告全部电子化存档,完整资料支持船舶入级检验。
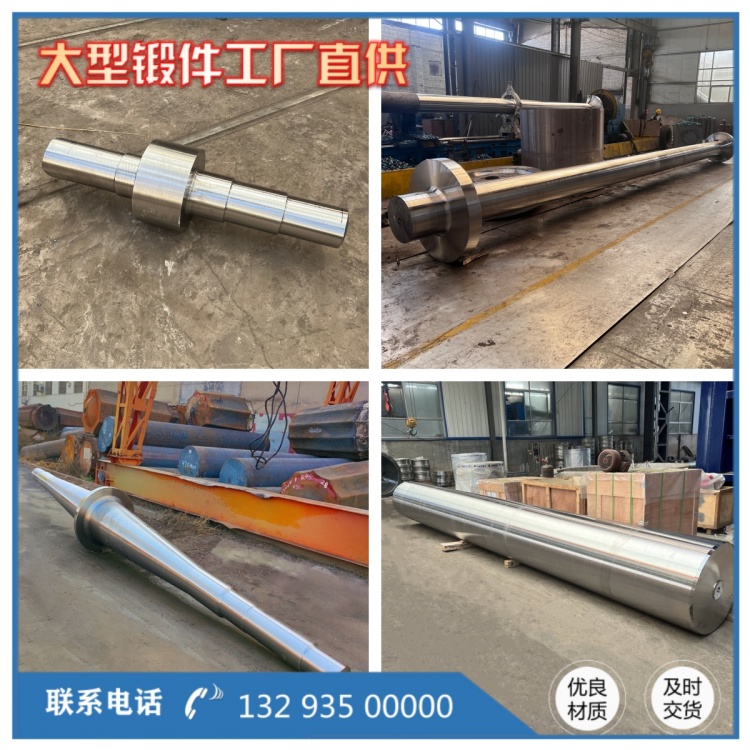
在实际船舶配套应用中,永鑫生 40Cr 热处理精加工传动轴锻件毛坯经多家船舶加工厂深加工装配后,内河实船长期运行稳定,变形、疲劳故障发生率低,有效缩短客户加工周期、降低报废损耗。企业原料、锻造、热处理、精加工、探伤全部自主完成,无外协中转环节,交付周期可控,品质全程可追溯。依托成熟 40Cr 合金钢工艺、全套重型加工设备与严苛质量管控体系,山西永鑫生持续深耕中小型船舶传动轴毛坯赛道,为国内内河、近海船舶行业提供热处理到位、精加工友好、探伤合格的 40Cr 船轴锻件毛坯。
相关推荐
服务热线