 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-07-04 人气:
船舶艉管轴锻件报废多集中在心部疏松、金属流线断裂、热处理弯曲变形、表面微裂纹四类问题,大多源于锻造参数管控松散、细节操作缺失。山西永鑫生重工结合多年船用长轴整体锻造实操经验,针对各工序高发风险制定前置防控标准,以车间落地规范降低报废率,工艺方案贴合各类船舶艉轴重载、耐海水腐蚀的实际工况需求,全程不靠事后返修弥补质量缺陷。
原料预处理细节从源头规避夹杂、偏析隐患。部分厂家省略钢锭喷砂清理,表面氧化皮、铸造砂眼带入锻造形成内部夹渣,永鑫生规定所有钢锭入库后统一喷砂清理,彻底去除表层氧化皮与表面缺陷;钢锭头尾切除量严格执行工艺标准,剔除成分偏析***严重区域。下料环节冷热坯分区管理,冷坯必须阶梯升温,严禁直接投入高温炉快速加热,防止表层受热过快产生热裂纹。批量定制艉轴按材质、炉号、规格分区标识,每支锻件附带流程跟踪卡,一旦探伤异常可快速追溯原料、加热、锻造全流程参数。
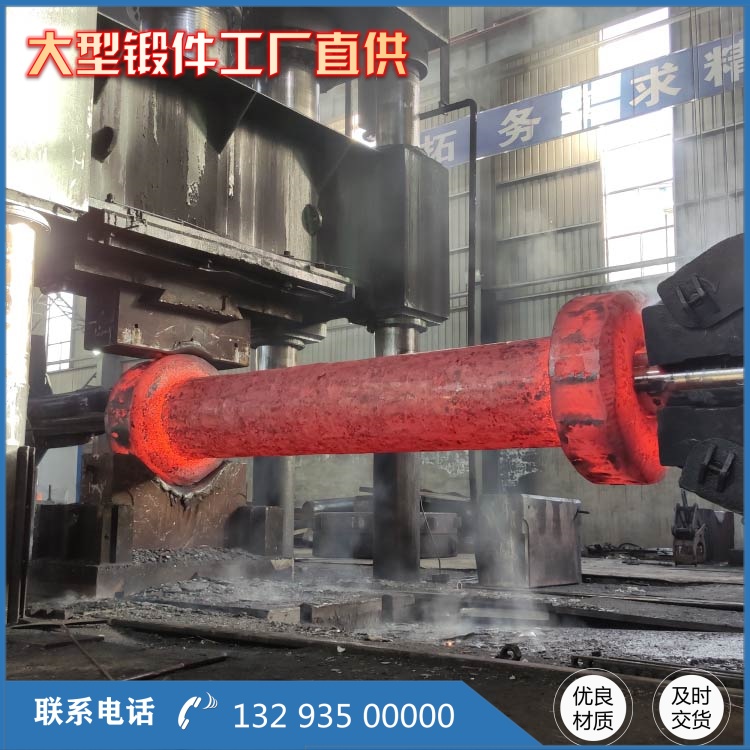
整体锻造环节重点防控锻不透、流线破坏两大核心缺陷。艉轴法兰与轴身过渡位置是应力集中高发区域,锻造时分多火次分步成形,***火充分拔长压实心部,第二火压肩、滚圆定型,避免单次大变形造成金属纤维扭曲。车间明确测温巡检制度,操作机搭配移动式红外测温仪,实时监测坯料温度,终锻温度低于 850℃立即停止锻打回炉;控制单次压下量,避免瞬间冲击载荷催生内部微裂纹。锻后保温缓冷工序绝不省略,小型车间直接空冷毛坯极易出现白点,永鑫生所有艉轴毛坯统一入保温坑缓慢降温,毛坯初检优先排查白点缺陷,检出缺陷锻件整炉隔离报废,杜绝流入热处理工序。
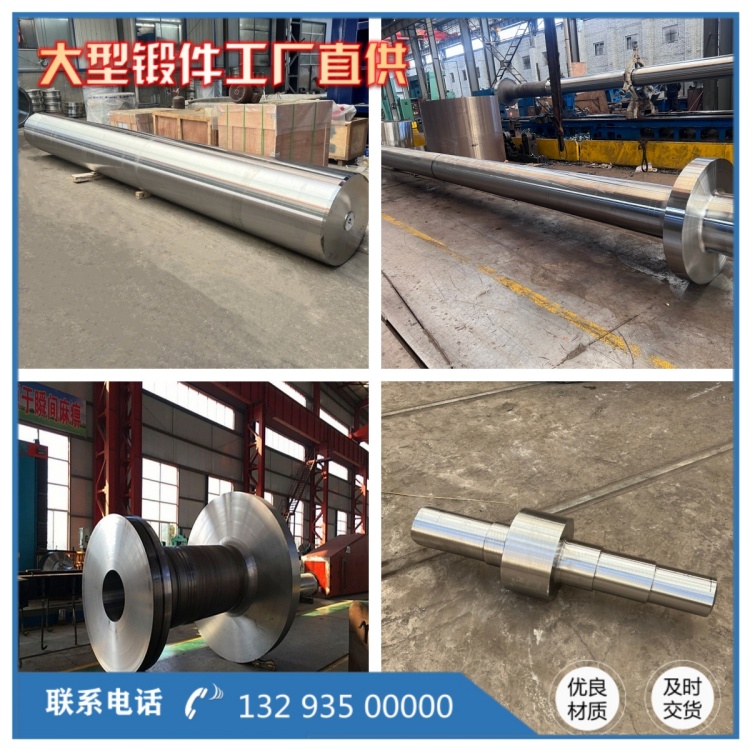
热处理变形、硬度不均是精加工报废主要诱因。艉管轴属于超长回转体,截面厚薄差异大,普通整体加热冷却极易出现弯曲。永鑫生采用专用热处理工装支垫装炉,保证轴体多点均匀支撑,依靠自重减少弯曲变形;淬火阶段分区控速冷却,轴身薄壁位置减缓冷却速率,法兰厚截面加大冷却强度,缩小整体硬度差值。回火完成后不直接转运加工,常温放置充分释放残余应力,减少数控切削过程尺寸超差、弯曲变形。针对远洋重载船舶艉轴,额外增加一次低温去应力回火,降低长期交变载荷下疲劳开裂风险。每批次热处理锻件抽取金相试样,监控晶粒均匀度,晶粒度不达标的批次重新调质处理。
精加工、多级探伤与车间巡检筑牢质量防线。精加工选用低应力切削刀具,轴肩、圆角等应力集中区域降低切削进给量,避免刀具划伤形成微观缺口,诱发后期疲劳裂纹;精加工完成后统一喷丸强化表面,形成表层压应力,延长艉轴使用寿命。探伤执行分级检测标准:粗加工后一次超声波探伤,精加工完成二次复合探伤,法兰、轴肩、轴颈等关键受力区域 100% 全覆盖扫查,微小表层裂纹依靠磁粉探伤检出。尺寸检测除常规量具测量,批量订单随机抽取三坐标全检,核对同轴度、平行度、轴颈公差等核心装配尺寸。
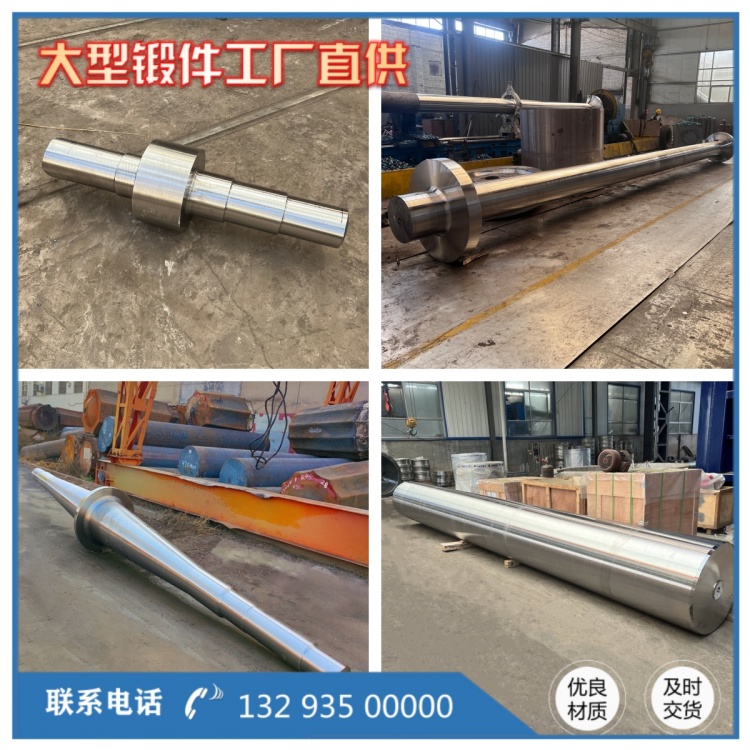
车间设立专职工艺巡检人员,全程跟踪加热升温曲线、锻造变形量、火次、热处理保温时长等关键参数,每日完整记录工艺台账。针对超大规格、特殊材质定制艉管轴,提前开展锻造工艺模拟,预判锻打变形、热处理弯曲风险,提前调整加热与锻造参数。依靠全工序前置缺陷防控思路,大幅降低艉管轴锻件探伤不合格、加工变形报废比例,以稳定可靠的整体锻造工艺,满足船舶长期海上航行对艉轴高强度、长寿命的使用要求。
相关推荐
服务热线