 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-07-01 人气:
船舶艉管轴锻件属于超长重载安全件,锻造阶段产生的折叠、流线紊乱、内部疏松、热处理弯曲变形是出厂后失效的主要诱因,海上更换艉轴工期长、成本高。山西永鑫生重工以缺陷前置防控为核心,针对艉管轴长杆、带法兰的结构特点优化整体锻造全流程,所有工艺调整均结合现场生产实操,不追求虚高力学指标,以稳定、可控、可追溯的工序管控降低锻件返修与报废率,完全匹配船级社严苛验收标准。
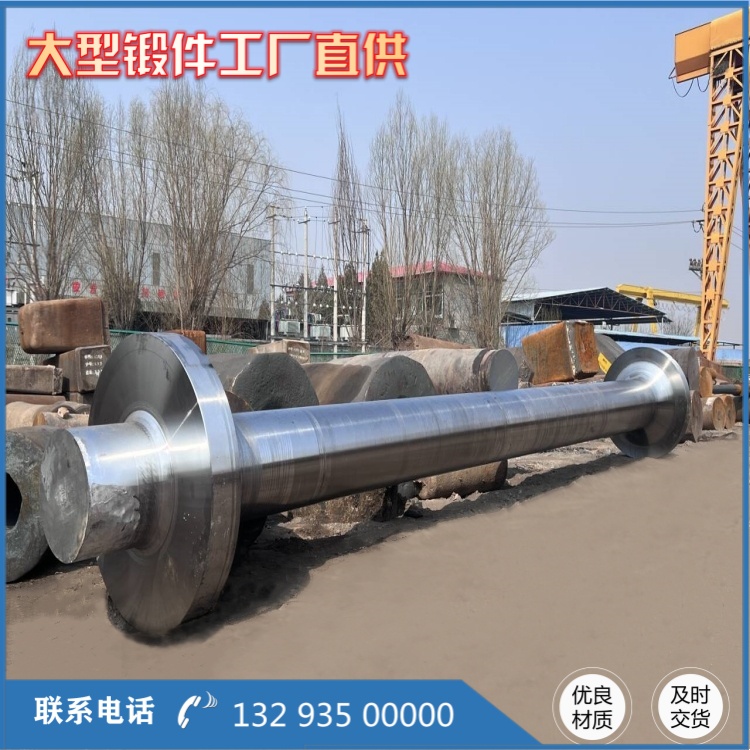
锻造前坯料预处理从源头规避表面缺陷。传统下料尖角坯料加热后极易产生边角裂纹,车间统一增加倒棱工序,切割断面打磨平整;钢锭表面深度氧化、皮下微裂纹全部打磨清除,避免锻造挤压形成金属折叠夹层。长坯料加热杜绝快速升温,大截面坯料延长预热保温时间,防止坯料内外温差过大,锻造时表层与芯部变形不同步,造成内部撕裂。所有加热炉每日班前校准热电偶,保证炉温误差控制在 ±10℃以内,规避局部过烧导致晶粒粗大、韧性下降问题。
整体自由锻环节重点管控流线、锻造比与直线度三大指标。艉管轴为长回转体,金属纤维轴向连续性直接决定抗疲劳寿命,永鑫生摒弃单次大压下量锻造模式,分多火次渐进拔长、分段滚圆。锻造前期充分镦粗压实钢锭心部孔隙,再分段拔长延伸轴身,法兰部位单独控压成形,减少过渡区金属剧烈挤压。质检定期金相切片抽检流线分布,出现流线大幅弯折、断裂的毛坯直接报废,不返工流转。针对超长艉轴锻造易弯曲问题,操作机全程匀速夹持,每完成一段拔长即时滚圆校正,终锻完成后复测直线度,弯曲超标的毛坯低温校直后重新缓冷。硬性规定船用艉轴***小锻造比 4,远洋重载机型强制 6 以上,彻底消除铸锭原生疏松缺陷,降低探伤内部缺陷返修比例。同时严格守住终锻温度底线,低于 800℃禁止继续锻打,避免冷锻裂纹隐藏在锻件内部,后期探伤漏检。
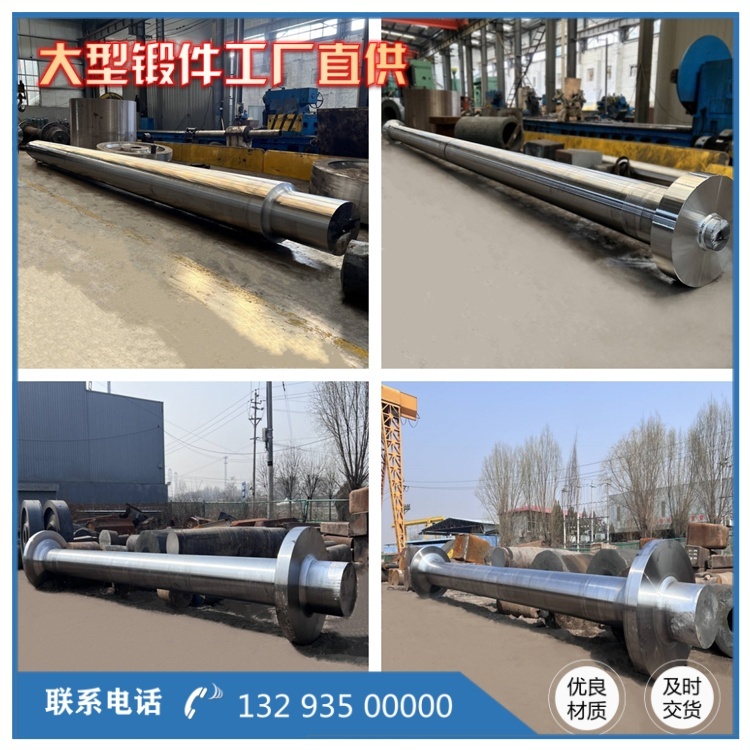
热处理变形与性能波动是批量生产主要难题。超长艉轴整体调质易出现两端冷却不均、轴身弯曲,车间按轴体长度、直径分档制定专属热处理曲线,长度超 12 米艉轴采用分段入炉、分区控温,淬火油槽加装循环搅拌装置,均衡整体冷却速度,减少淬火变形。回火保温时间足额预留,杜绝回火不足导致硬度偏高、冲击功不达标的情况。粗加工完成后增加低温去应力回火,抵消车削切削应力,精加工后轴体尺寸稳定性提升,装机后不易出现形变。热处理完成逐件布氏硬度检测,硬度区间超出图纸要求锻件统一回炉重新调质,不流转至精加工工序。
加工、探伤与全流程台账管控补齐质量闭环。轴肩、法兰过渡圆弧统一成型加工,禁止人工粗暴打磨产生刀痕、划痕,表面粗糙度严格执行船用零部件标准,细微凹痕会大幅缩短艉轴疲劳使用寿命。无损检测执行双人复核制度,UT 超声波针对轴芯、法兰根部重点加密扫查,MT 磁粉全覆盖外圆台阶,探伤发现超标夹杂、裂纹直接报废;轻微浅层缺陷仅允许合规打磨修复,修复后二次探伤确认裂纹无延伸方可放行。
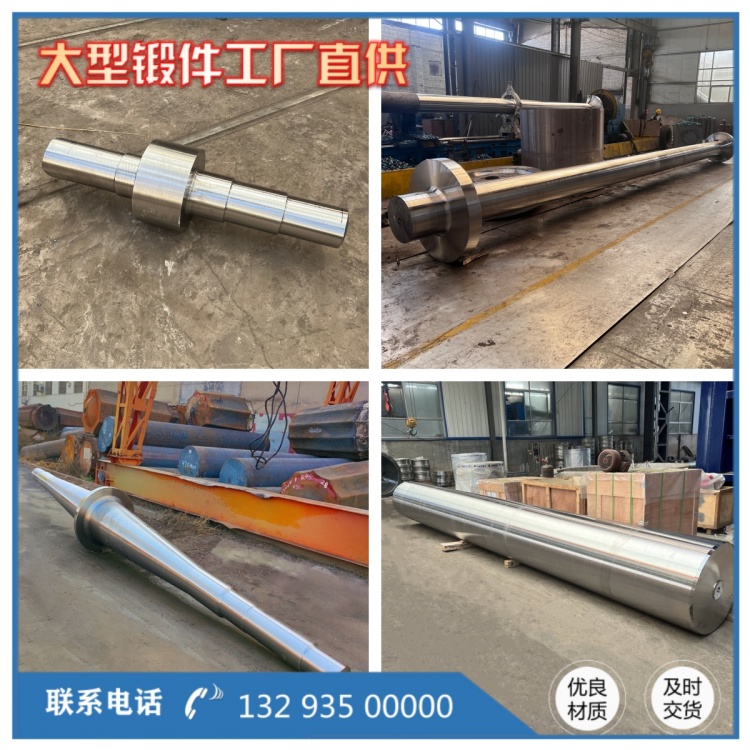
生产配套标准化管控同步落地:锻造、热处理、探伤岗位人员全部持船用锻件操作证书上岗;原料、毛坯、成品分区存放,炉号标识一一对应,杜绝混料;每件艉轴留存完整力学试样、探伤报告、热处理升温曲线,随货交付船厂,方便船级社随时核查。永鑫生所有流程优化均围绕减少船舶后期使用故障开展,依靠前置缺陷管控、标准化整体锻造工艺,持续为国内船舶制造企业提供高可靠性艉管轴锻件,适配远洋船舶长期海水浸泡、持续重载运转的复杂工况。
相关推荐
服务热线