 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-06-30 人气:
船舶动力与操控系统各类船用轴锻件受力形式、结构尺寸、服役环境各不相同,标准化流水线生产难以兼顾差异化需求。山西永鑫生重工多年专注艉轴、中间轴、推力轴、舵杆等船轴定制制造,针对每一类轴件梳理专属工艺管控细则,品控标准跟随客户船级社要求灵活调整,所有生产、检验细节均落地车间执行,无虚设高标准,务实解决不同船轴定制生产中的常见难点。
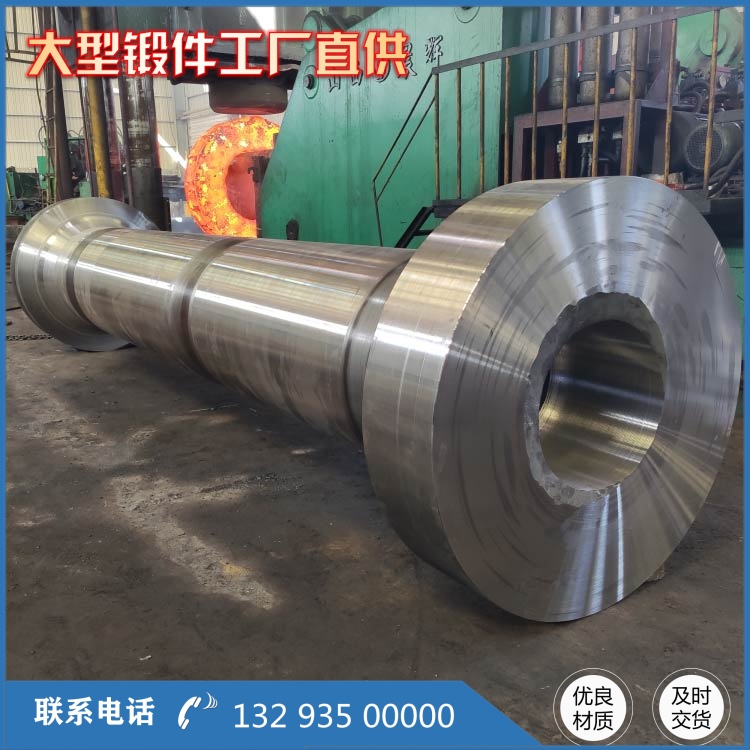
针对四大主流船轴分类制定差异化定制工艺。***类为艉轴,长期水下服役,受扭转、弯曲、海水腐蚀多重作用,定制核心难点是大长径比轴体心部性能均匀性。生产选用真空脱气合金钢锭,锻造加大变形量,调质热处理延长保温时间,精加工严控轴颈圆度与密封台阶尺寸,探伤对螺旋桨装配法兰、轴颈过渡圆角重点排查,不允许存在条状夹杂与裂纹缺陷。第二类为中间轴,多段串联传动,工况稳定,定制侧重控制加工成本与尺寸一致性,内河小型船舶选用 35CrMo 材质,简化热处理保温时长,探伤仅管控线性缺陷,微小点状缺陷在规范限值内允许打磨修复。第三类推力轴,法兰端面持续承受主机轴向推力,法兰根部为应力集中区,锻造阶段对法兰部位增加镦粗保压工序,加厚区域充分压实,热处理后增加硬度多点检测,保证法兰与轴身性能无明显落差。第四类舵杆,往复摆动承受交变冲击,多带有异形台阶、键槽结构,锻造时避免台阶处流线切断,精加工后对键槽、台阶根部增加渗透 PT 探伤,排查开口微裂纹。
定制生产中重点解决超长、大直径船轴变形难题。长度超过 12 米的长轴锻件,锻造后缓冷时间延长,热处理采用台车式炉多点支撑摆放,避免自重弯曲;精加工采用分段车削、多次校直工艺,每加工一段复测直线度,控制在 1mm/m 以内。大直径厚壁轴件容易出现心部淬不透、韧性不足问题,定制热处理时选用分级油冷,延长淬火保温时长,随炉增加多组冲击试样,分别检测轴体表层、中心位置冲击功,确保整根轴性能均匀。
<img src="/storage/images/20260630/b984cea4c292b092ec4039e47ac4fd1c.jpg" alt="锻件
建立分级定制品控体系,适配不同船舶检验要求。针对远洋运输船、工程船、冰区船舶的一类轴件,执行严苛全检标准:原料光谱、低倍、初探、锻后外观、热处理力学、粗加工探伤、成品全项探伤七道检验全部留存原始记录,探伤波形完整存档,缺陷位置拍照标注;针对内河渔船、小型货运船二类轴件,在满足国标基础上简化部分重复检测,保留核心力学与探伤项目,在合规前提下压缩交付周期。所有定制轴件***编号刻印在轴体法兰处,关联钢锭、锻造班组、热处理批次、检测人员,出现质量问题可快速追溯至对应工序,同步优化同类产品工艺。
柔性排产适配小批量、异形非标定制订单。常规大批量标准轴件批量投产,异形短舵杆、特殊连接轴、加长推力轴等小批量定制件单独开辟柔性生产线,技术人员全程跟班核对工艺参数,首件完成后截取试样检测,合格后方可续产。针对客户特殊图纸要求,如特殊油孔、密封槽、非标准法兰厚度,精加工阶段单独编制数控程序,加工完成后全尺寸复检,公差超出图纸范围直接返工校正。
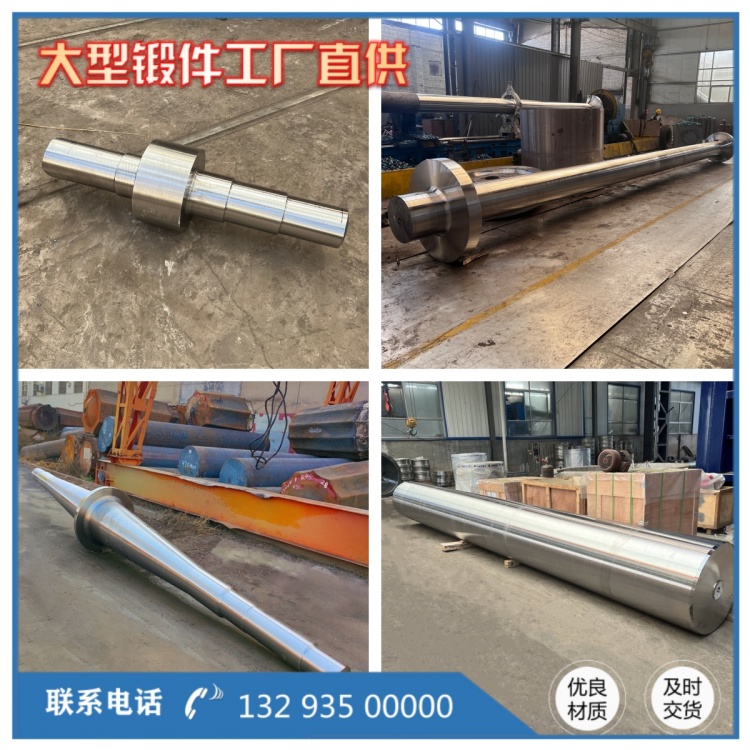
出厂资料同步按需定制整理,适配不同船检报验格式。常规交付配套材质单、力学报告、探伤记录;出口、远洋船舶额外整理热处理曲线、低倍金相照片、设备校准证书,统一装订成册,省去客户自行整理资料的工作量。永鑫生不依靠统一化模板生产所有船轴,而是根据轴件类型、船舶工况调整锻造、热处理、检验全流程细则,以务实、可落地的定制工艺,平衡产品质量与客户采购、报验成本,稳定供应各类合规船用轴锻件。
相关推荐
服务热线