 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-06-29 人气:
船用中间轴锻件经过锻造、热处理成型后,需通过精细化机械加工和全流程质量管控,***终达到船舶装配使用标准。相较于锻造工序,精加工阶段更侧重尺寸精度、形位公差和表面质量控制,同时配套系统化检测工艺,解决锻件成型后的尺寸偏差、表面缺陷、性能波动等问题,确保成品适配船舶轴系安装工况,满足远洋航行的稳定性和安全性要求。
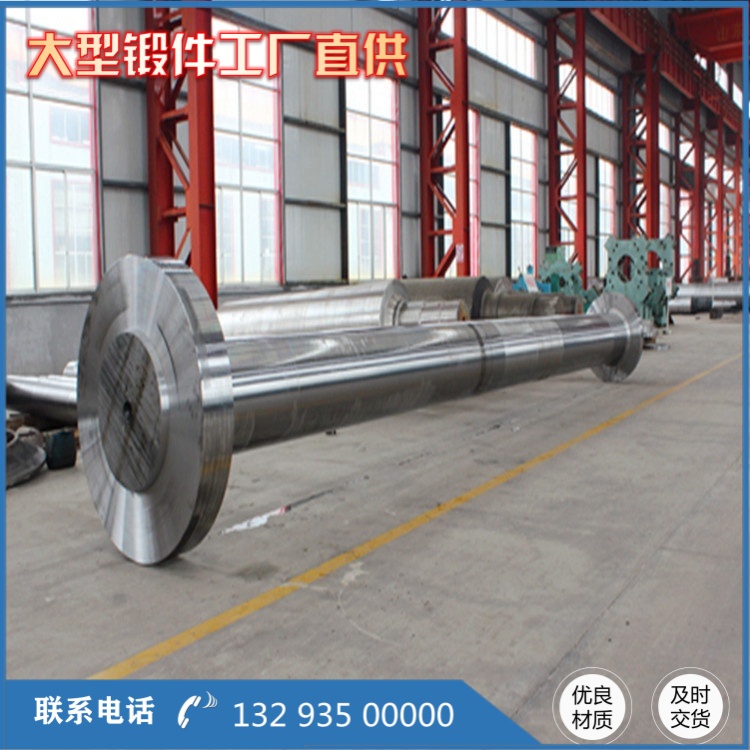
粗加工工序以去除余量、规整外形、释放残余应力为核心目标。调质处理后的锻件余量不均、表面粗糙度差,且内部残留少量热处理应力,首先采用重型数控车床进行粗车加工,逐层切削轴体表面多余余量,统一修整轴身、轴肩、端面等结构,保证各部位加工余量均匀一致。粗加工过程中不追求高精度,重点快速去除锻造氧化层和缺陷表层,同时通过切削加工进一步释放锻件内部残余应力,避免精加工后出现变形偏差。粗加工完成后,对轴体进行时效处理,常温静置或低温保温时效,彻底消除切削加工产生的应力,稳定工件尺寸形态。
精加工是保障中间轴装配精度的核心工序,严格遵循船舶轴类零件加工公差标准。采用高精度数控车床、磨床配套加工设备,分阶段完成精车、精磨工序。精车阶段***加工轴体各段直径、轴肩高度、圆角弧度及键槽结构,严格控制尺寸公差在±0.02mm以内,保证各装配部位尺寸***。精磨工序重点优化轴身表面质量,细化磨削参数,匀速进给磨削,消除精车残留刀纹,将轴体表面粗糙度控制在Ra0.8μm以下,减少轴系运转过程中的摩擦损耗,提升传动效率和耐磨性。针对中间轴两端连接法兰、定位基准面等关键部位,采用专用工装夹具定位加工,杜绝装夹偏差导致的形位误差,保证轴体同轴度、直线度符合装配要求。

倒角、去毛刺、抛光等精细化辅助工序不可或缺。精加工完成后,人工配合专用设备清理轴体所有锐边、毛刺,对轴肩过渡圆角、键槽边角进行光滑处理,避免船舶运行过程中应力集中引发的疲劳开裂。同时对轴体表面进行整体抛光,去除细微划痕和磨削痕迹,提升表面光洁度,增强锻件抗海水腐蚀、抗氧化能力,延长设备使用寿命。所有辅助工序均按标准化流程操作,杜绝粗放加工影响成品品质。
全流程质量检测是把控成品合格率的关键,贯穿精加工全过程。加工过程中采用三坐标测量仪、百分表、千分尺等精密量具,逐段检测轴体尺寸、同轴度、直线度、圆度等关键参数,及时修正加工偏差。成品完成后,进行***无损检测,通过超声波探伤检测内部是否存在微裂纹、疏松缺陷,磁粉探伤排查表面细微裂纹,确保锻件内部组织致密、表面无损伤。同时抽样复检力学性能,核对硬度、强度、韧性指标,严格匹配船舶行业验收标准。所有检测数据全程记录存档,实现产品质量可追溯,满足船舶设备出厂验收、船检审核的各项要求。
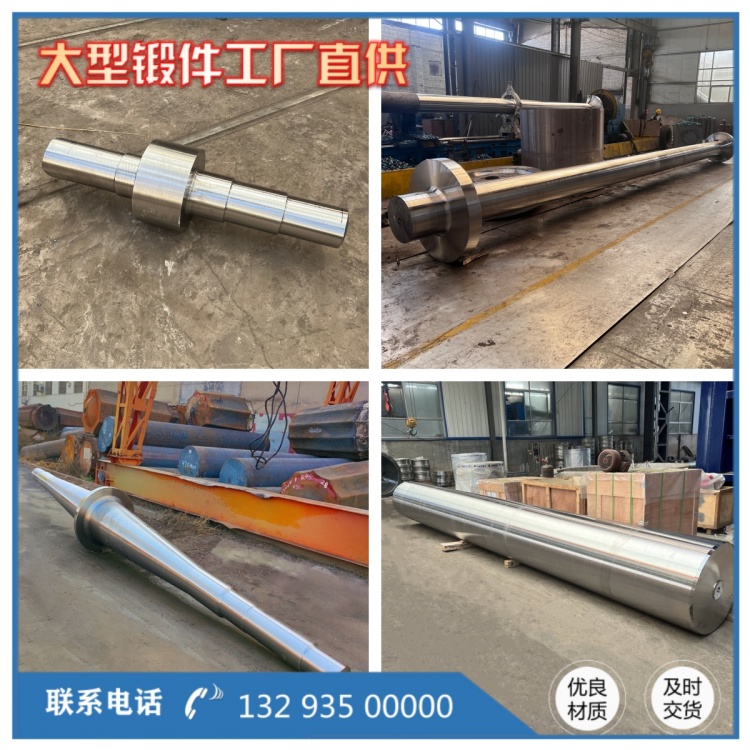
整套精加工与质控工艺贴合工业实际生产场景,工序简洁务实、管控严格,不追求过度精密加工,以适配船舶锻件实际工况、保障运行可靠为核心目标,有效规避加工缺陷,确保每一件船用中间轴锻件的稳定性和耐用性。
相关推荐
服务热线