 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-06-25 人气:
大型锻钢阀体锻件质量缺陷贯穿锻造、热处理、精加工全工序,无损探伤不仅是成品检测手段,更是全过程质量管控的核心环节。单纯依靠成品终端检测无法彻底规避质量风险,需建立从锻前预处理、工序间抽检到成品全检、缺陷复盘的全流程管控体系,结合无损探伤数据反向优化生产工艺,从源头降低缺陷产生概率,稳定锻件产品质量。
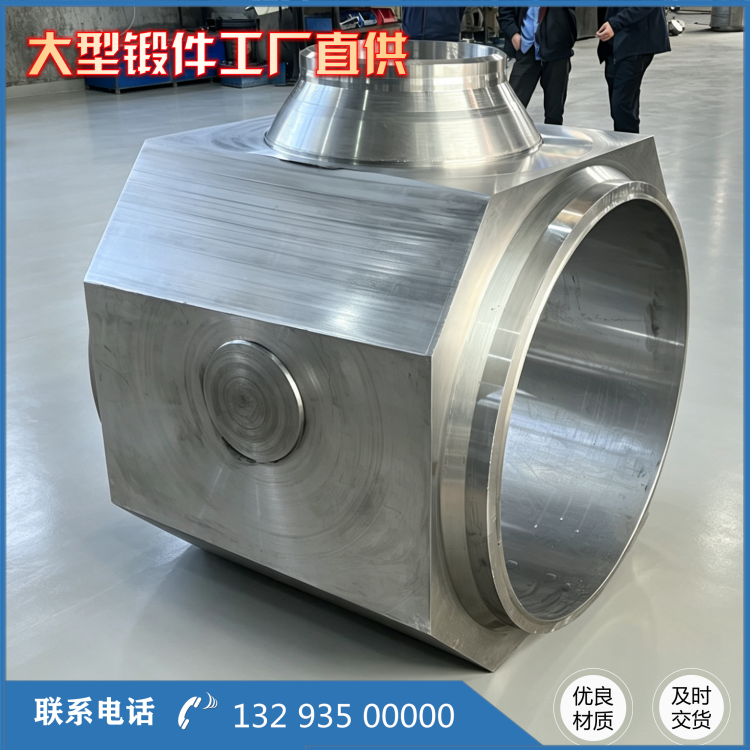
工序间无损抽检是前置质量管控的关键。大型阀体锻件锻造完成后、热处理前,需进行初步超声波抽检,重点排查锻造过程产生的内部疏松、粗大夹杂、锻造裂纹。此时锻件未进行精加工,可及时发现批量锻造缺陷,对超标锻件直接报废处理,避免后续热处理、精加工成本浪费。针对大截面、大厚度阀体锻件,需增加分层扫查频次,杜绝厚壁区域中心缺陷漏检,工序间抽检合格率需严格把控在98%以上。
热处理后成品无损全检是质量管控的核心关卡。阀体锻件热处理后易产生应力裂纹、组织不均引发的隐性缺陷,所有成品锻件必须完成UT+MT双重全检。管控重点在于高危区域专项检测,阀体流道过渡圆角、法兰根部、阀体壁厚突变区域是应力集中高发部位,也是裂纹缺陷集中区域,检测时需加密扫查点位、降低扫查速度,提升细微缺陷检出率。同时建立检测台账,对每一件阀体的检测数据、缺陷位置、评级结果逐一记录,实现产品质量可追溯。

缺陷判定与处置管控是杜绝不合格产品流出的核心要点。检测过程中发现的缺陷,严禁随意放宽标准、人工规避判定。对于微小点状夹杂、单一点状缺陷,符合标准评级要求的可正常入库;对于连续性缺陷、线性裂纹、超标疏松等高危缺陷,一律强制报废,禁止打磨补焊后降级使用。针对批量出现的同类缺陷,需立即暂停生产,结合探伤数据分析成因,若是锻造温度不当、锻压比不足导致的内部缺陷,需优化锻造工艺;若是热处理冷却不均引发的裂纹,需调整热处理参数。
检测设备与人员的常态化管控不可忽视。无损探伤设备需定期计量校准,超声波探头、磁粉检测仪等核心配件定期更换,避免设备精度不足导致漏检、误判。检测人员需定期开展实操培训,熟练掌握不同规格阀体的检测工艺、缺陷识别技巧,杜绝人为操作失误。同时建立双人复检制度,高压、超高压等级阀体检测完成后,需由***检测人员二次复核,确保检测结果零误差。
全流程无损探伤质量管控,改变了传统“事后检测、被动补救”的模式,实现了生产全过程的质量预判与管控。通过前置抽检、成品全检、缺陷复盘、工艺优化的闭环管理,可有效降低大型锻钢阀体锻件缺陷率,稳定产品耐压、抗疲劳性能,切实满足高压特种设备的长期服役要求,为工业管道、能源装备的安全运行提供可靠保障。
相关推荐
服务热线