 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-06-24 人气:
高压电站锅炉、化工余热锅炉配套厚壁管板锻件,工作环境更为严苛,运行压力普遍高于 10MPa,启停过程产生频繁交变载荷,管板锻件内部残余应力、金相组织不均匀会加速疲劳损伤,缩短整体使用寿命。传统单一回火热处理工艺难以适配大直径、超厚锅炉管板,通过优化升温梯度、分段保温、***控冷的热处理改良方案,能够显著提升锻件抗交变承压能力,降低长期运行失效概率。
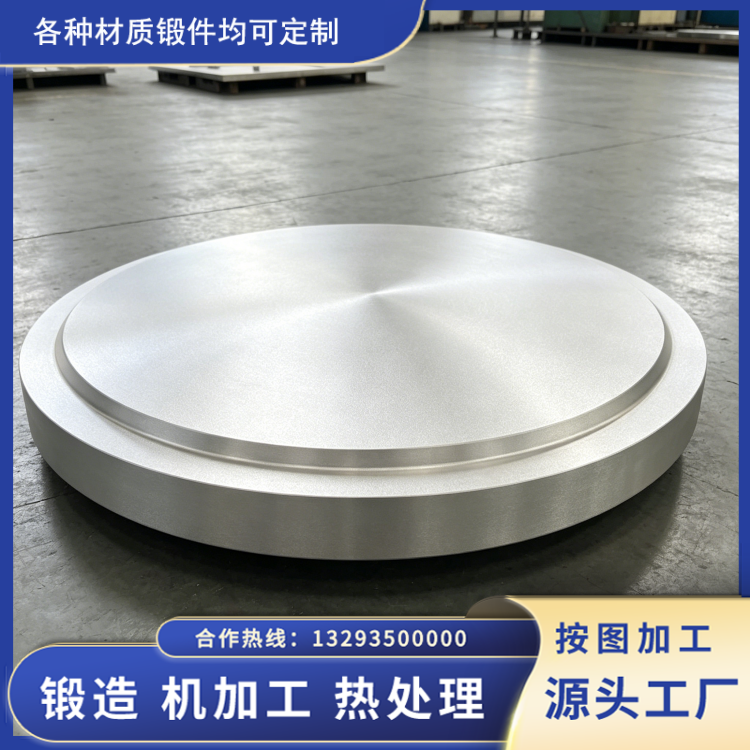
高压锅炉管板锻件多采用铬钼合金耐热锻件,如 12Cr2Mo1、2.25Cr-1Mo 材质,这类合金锻件热处理窗口窄,温度偏差 ±15℃就会直接改变材料强度与韧性配比。优化后的热处理流程分为锻后预备热处理、调质处理、成品去应力退火三部分。锻件锻造完成***行高温扩散退火,900℃长时间保温消除锻造偏析,均匀碳化物分布;随后进行调质处理:910℃水淬 + 680℃高温回火,调质处理是提升锻件综合力学性能的关键,淬火保证基体强度,高温回火细化碳化物,大幅提升高温下抗蠕变性能,适配锅炉长期高温高压工况。
针对直径超 2 米、厚度 150mm 以上大型管板,热处理核心难点在于锻件表层与芯部温度同步性差。改良工艺采用分段阶梯升温,每 200℃设置保温平台,减缓内外温差;淬火环节采用喷淋均匀控冷,避免局部骤冷产生应力集中;回火阶段炉内分区控温,保障整板面硬度、冲击韧性差值控制在标准范围内。管板全部钻孔、管孔倒角、密封槽加工结束后,低温去应力退火必不可少,消除钻孔挤压、车削加工带来的表层应力,避免交变压力下管孔边缘萌生疲劳裂纹。
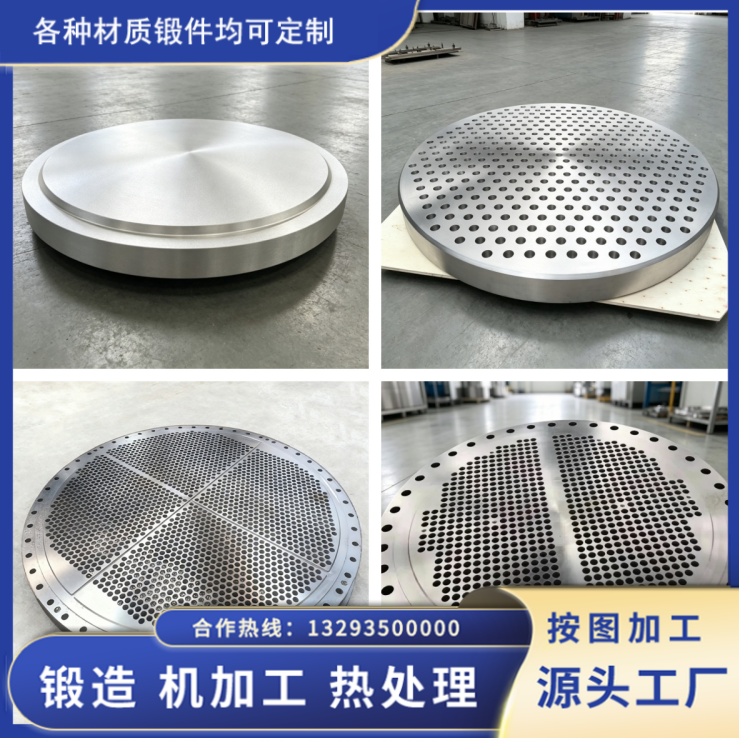
某园区余热发电高压锅炉改造项目对比数据直观体现热处理优化价值。一期项目采购普通简化调质管板,锅炉每日启停 2 次交变承压运行,32 个月后探伤发现多处管孔周边疲劳裂纹,管板中心区域硬度偏高、韧性不足,只能整体更换。二期项目全部采用优化分段阶梯热处理工艺,同规格 2.25Cr-1Mo 厚管板,调质后截面力学性能均匀,常温、高温冲击值稳定达标。设备连续运行 7 年,每年水压试验、UT 探伤结果无新增裂纹,管板平面度误差始终控制在图纸允许范围内,换热管密封无渗漏问题。
热处理工艺管控细节直接决定锅炉管板使用寿命:热处理炉需定期校准温控热电偶,杜绝炉温虚标;厚大件必须放置专用工装,避免热处理过程自重变形;每批次锻件抽取头、中、尾试样做拉伸、冲击、硬度检测,不合格锻件重新回炉热处理。不少制造企业为压缩生产成本删减热处理保温时长、省略去应力工序,短期降低采购价格,但锅炉投入使用后频繁出现泄漏、裂纹故障,停机检修、更换锻件产生的经济损失远超热处理节约的成本。
随着高压锅炉、大型余热锅炉市场需求增长,大尺寸厚壁管板使用量持续上升。精细化、分段式热处理优化方案,能够从材料组织根源提升管板锻件承压、抗疲劳、抗蠕变性能,有效延长锅炉核心承压部件使用寿命,是锅炉设备制造、采购环节不可忽视的关键工艺标准。
相关推荐
服务热线