 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-06-23 人气:
数控深孔钻是高压设备管板锻件加工的核心专用设备,区别于普通立式钻床、摇臂钻,具备高刚性、高精度、定向进给、压力冷却排屑的优势,可有效解决厚壁锻件密集深孔加工的精度差、变形大、排屑难等行业痛点。高压管板锻件孔深大、精度严、批量孔位多,加工工艺参数、装夹方式、冷却排屑、工序排布直接决定成品合格率。本文结合高压管板锻件加工现场实操,详解数控深孔钻标准化加工工艺与核心控制要点。
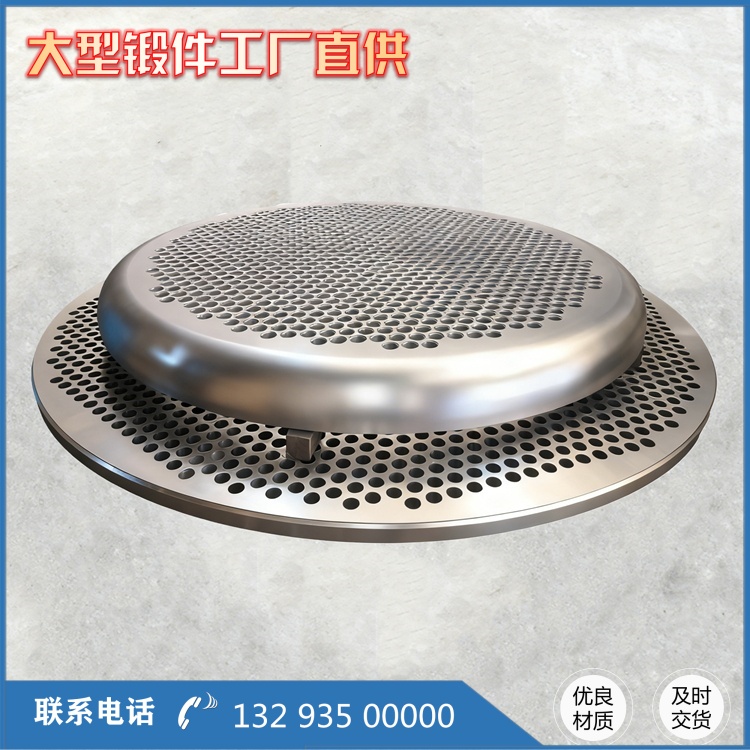
加工前期预处理与装夹定位是精度保障的基础。高压管板锻件加工前,必须完成粗加工和去应力处理,通过粗铣板面、预留精加工余量,配合自然时效或振动时效工艺,释放锻造及粗加工产生的残余应力,规避后期加工变形问题。装夹环节采用多点均匀压紧方式,杜绝单边受力、局部过压情况,防止板材强制装夹产生弹性形变。同时通过数控系统***找正,校准板面基准平面与坐标原点,保证所有管孔基准统一,从源头避免孔位整体偏移。
合理匹配加工参数,适配不同材质锻件特性。针对42CrMo合金锻件,采用中高转速、稳定进给的加工模式,依托设备高刚性主轴抵消材质高硬度带来的切削阻力,降低刀具抖动,保障孔位垂直度。针对316L不锈钢锻件,需降低主轴转速、减小单次进给量,避免转速过高导致材料加工硬化、粘刀堵孔问题。数控系统提前录入矩阵孔位程序,采用分区跳跃钻孔工艺,避免同一区域连续加工产生热量堆积和应力集中,有效减少板面微变形。
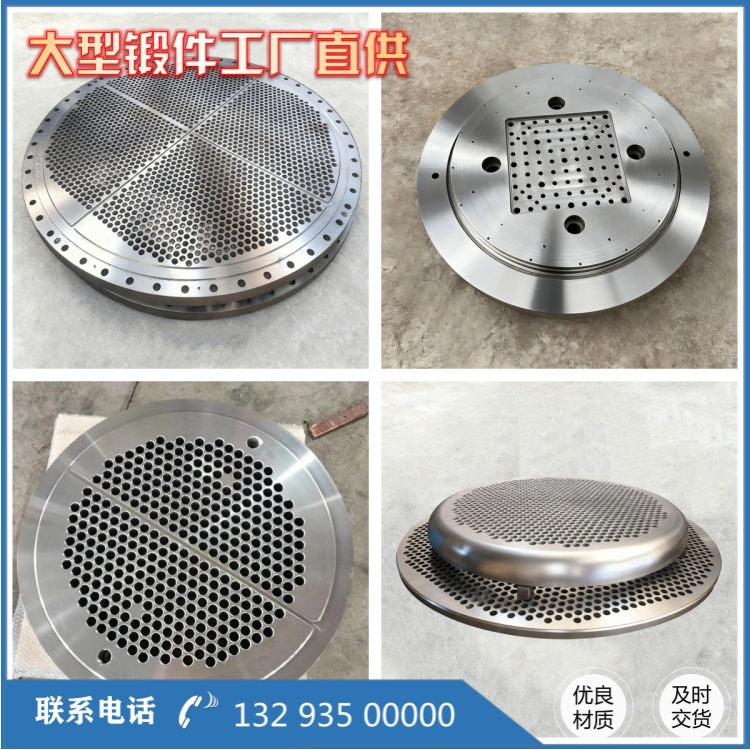
高压内冷与强制排屑工艺是深孔加工的核心关键。高压管板深孔加工深度大,普通外冷方式无法进入孔底,极易出现排屑不畅、铁屑卡孔、孔壁划伤、钻头烧损等问题。数控深孔钻采用高压内冷系统,切削液通过钻头中心直达孔底,及时带走切削热量和细碎铁屑,持续保障加工区域低温洁净。加工过程中根据孔径、深度实时调节冷却压力,杜绝铁屑残留,保证孔壁光洁度,同时延长刀具使用寿命,稳定加工精度。
工序分层加工与精度检测把控成品质量。工艺上采用“粗钻-清孔-精钻”分层加工模式,粗钻预留微量精加工余量,消除毛坯误差与切削应力;清孔工序清理孔壁毛刺、残留铁屑;精钻阶段***把控孔径、垂直度、光洁度,确保单孔参数达标。每加工完一个区域,通过数控检测系统实时核验孔距、孔径、平行度,及时微调工艺参数,避免批量精度偏差。加工完成后进行板面复检、去毛刺、平整处理,保障管板整体形位公差符合高压设备标准。
实践证明,标准化的数控深孔钻加工工艺,可有效解决高压管板锻件深孔加工变形大、精度低、光洁度差的难题,大幅提升管板成品合格率与设备运行稳定性,是目前高压换热器、压力容器管板加工***成熟、***可靠的工艺方案。
相关推荐
服务热线