 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-06-19 人气:
高温高压工况下的管路承压部件,容不得工艺短板,铬钼合金锻管锻件作为炼化、电力、加氢项目的核心管材,制造门槛远高于常规管材,很多采购方在选型时容易混淆轧制管与锻制管的性能差异,忽视锻造工艺、热处理管控对长期服役的影响。本文结合实际生产实操,客观梳理铬钼高压锻管的制造逻辑、性能边界与选型实用标准,不夸大性能,只讲现场真实工况下的使用差异。

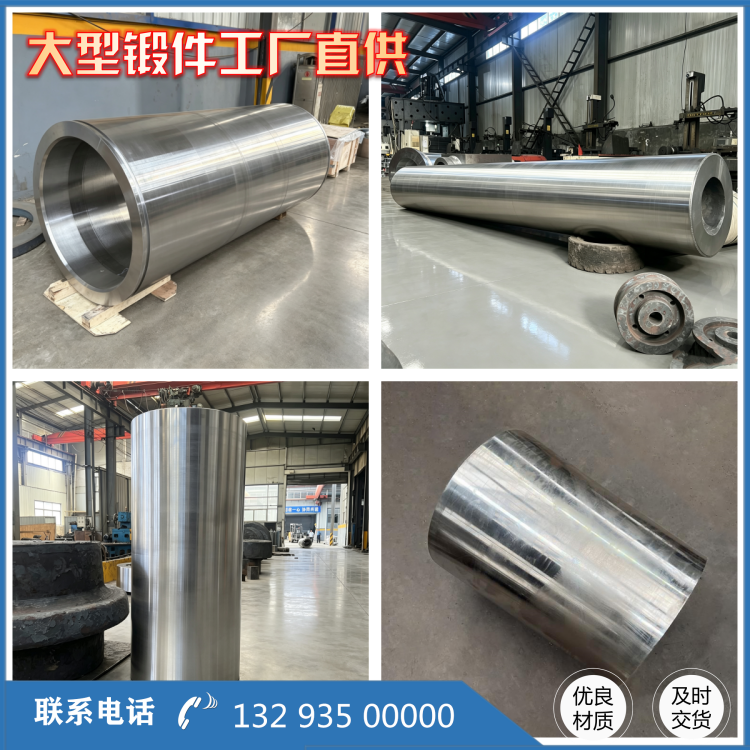
首先区分轧制合金管与锻造铬钼锻管的本质区别:轧制管材依靠轧辊挤压成型,仅适合中小薄壁规格,厚壁大口径管材轧制时心部变形量不足,内部疏松、偏析无法完全消除;而锻管依托芯轴锻造,整体塑性变形充分,大壁厚、大直径、厚壁变径管路优先选用锻件。铬钼合金本身淬硬倾向偏高,厚壁件轧制冷却时表里温差大,易产生内应力隐患,锻造配合分段热处理能够有效平衡组织与应力,适配壁厚 80mm 以上高压管路需求。
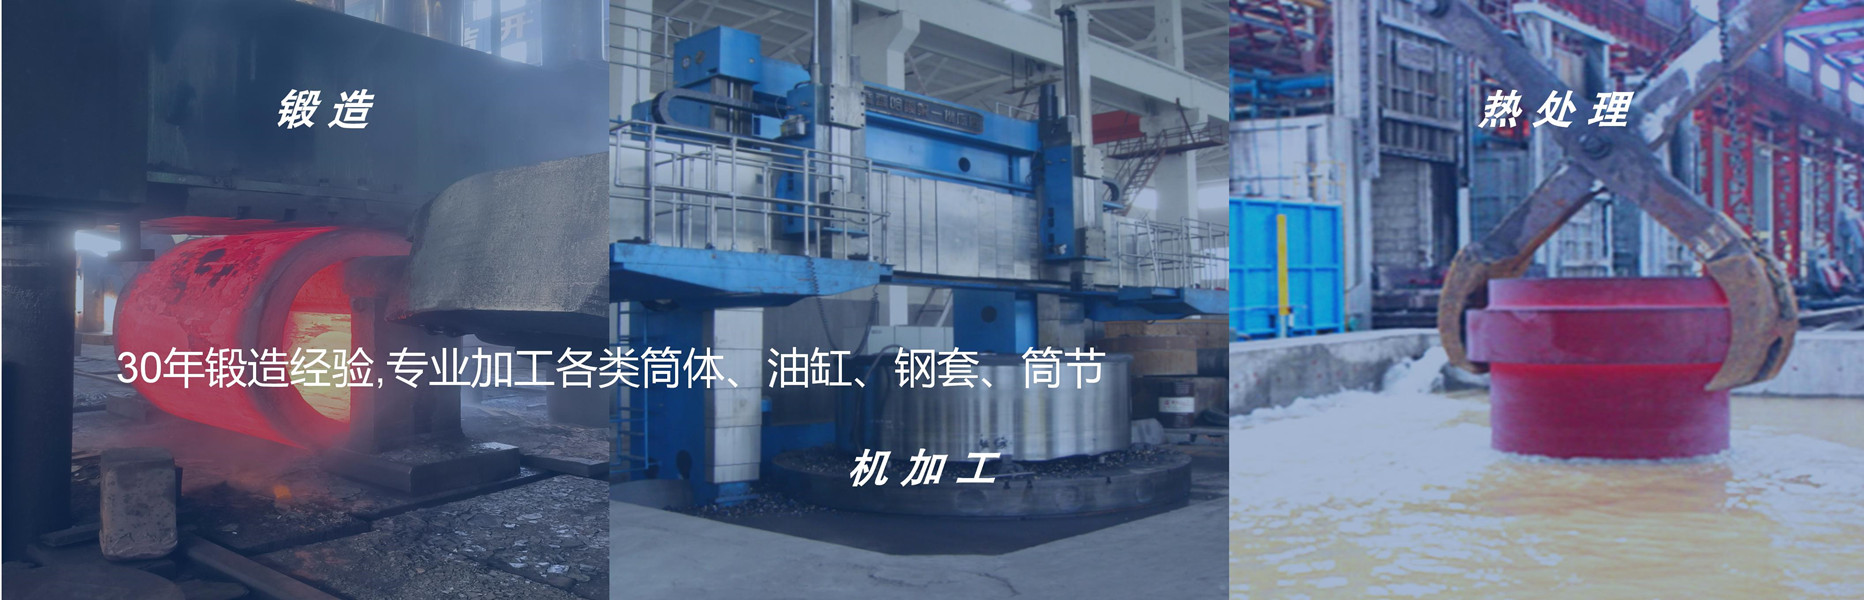
完整铬钼锻管生产实操分为五大可控环节,每一步都会直接影响成品质量。***是钢坯冶炼管控,正规锻件厂不会使用回收杂料熔炼,全部采用合规成品钢锭,真空脱气工序必不可少,氢含量控制在极低范围,否则厚壁锻管在高温运行后容易出现内部白点裂纹。第二是锻造温度管控,铬钼合金始锻温度 1100℃-1180℃,终锻温度不得低于 850℃,低温锻造会造成加工硬化,管材韧性大幅下降,现场焊接极易开裂;车间全程红外测温记录,杜绝低温赶工锻造。第三是锻后热处理,部分小厂为节省成本省略高温回火,仅简单空冷,锻管内部残余应力无法释放,精加工后会缓慢变形,现场焊接出现坡口开裂;标准化流程必须配套 650℃以上长时间回火,稳定金相组织。
第四道工序为精密机加工,高压管路对内外壁光洁度、尺寸公差要求严格,粗糙内壁会加速介质冲刷腐蚀,局部应力集中缩短使用寿命。数控精加工可将壁厚公差控制在极小范围,管口坡口角度、粗糙度统一,适配现场氩弧打底焊接工艺,降低焊接缺陷概率。第五道无损检测,铬钼锻管必须全长 UT 超声波探伤,两端及外壁 MT 磁粉探伤,厚壁管件增加分层检测,任何一处超标缺陷直接判废,不得修补后流转出厂。
不同铬钼材质适配工况存在明确边界,采购时按需选择即可,无需盲目选用高牌号提升成本:15CrMo 适用于 520℃以内中温中压蒸汽管路,性价比高;12Cr1MoVG 耐热上限 570℃,多用于电站过热器管线;Cr5Mo 抗硫化腐蚀性能突出,适合炼油高温含硫介质管线;12Cr2Mo(P22)强度更高,适配 20MPa 以上高压加氢装置管路。每种材质焊接要求不同,铬钼锻管现场焊接必须提前预热、焊后消应力热处理,忽略该工序极易产生延迟裂纹,这是现场运维高频故障点。
从项目实际运维反馈来看,不少低价铬钼管材出现短期渗漏问题,根源集中三点:一是采用轧制厚壁管冒充锻管,心部组织疏松;二是省略真空脱气,内部夹杂超标;三是简化热处理,残余应力过大。优质铬钼锻管前期采购成本略高,但投入使用后五年内几乎无渗漏、变形故障,综合运维成本更低。
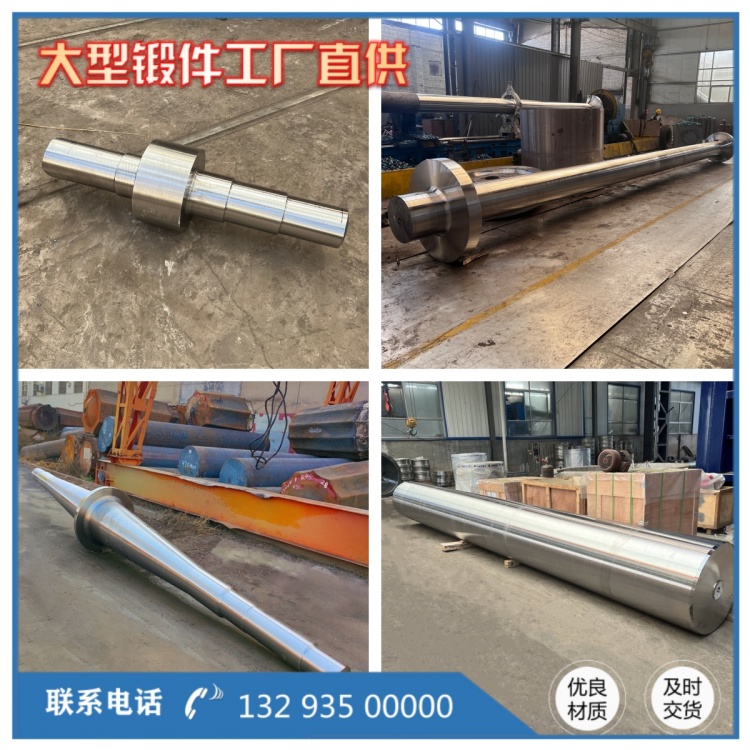
工业高压管路属于特种设备承压部件,铬钼合金锻管锻件的核心价值在于稳定、可控、可检测。精工锻造的核心不是追求***超高参数,而是把冶炼、锻造、热处理、机加、检测每一道基础工序标准化落地,让每件锻管力学性能、内部组织保持稳定统一。对于炼化、电力高压项目而言,选用工艺管控完整、检测资料齐全的铬钼锻管,是规避管路安全隐患、保障装置连续稳定运行***务实的选择。
相关推荐
服务热线