 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-06-18 人气:
随着国内火电机组参数不断升级,600℃以上超超临界机组成为高效清洁火电主力,锅炉至汽轮机之间的主蒸汽、高温再热管路属于机组一级承压设备,管路厚壁筒体、异径过渡段、锻制三通母管均选用 F92 耐热钢锻管。相较于卷焊筒体、无缝轧制厚壁管,整体锻造 F92 锻管锻件金属流线连续完整,无焊接拼接缺陷,抗高温蠕变、抗热疲劳能力优势明显,是电厂高温高压管路核心承载锻件。
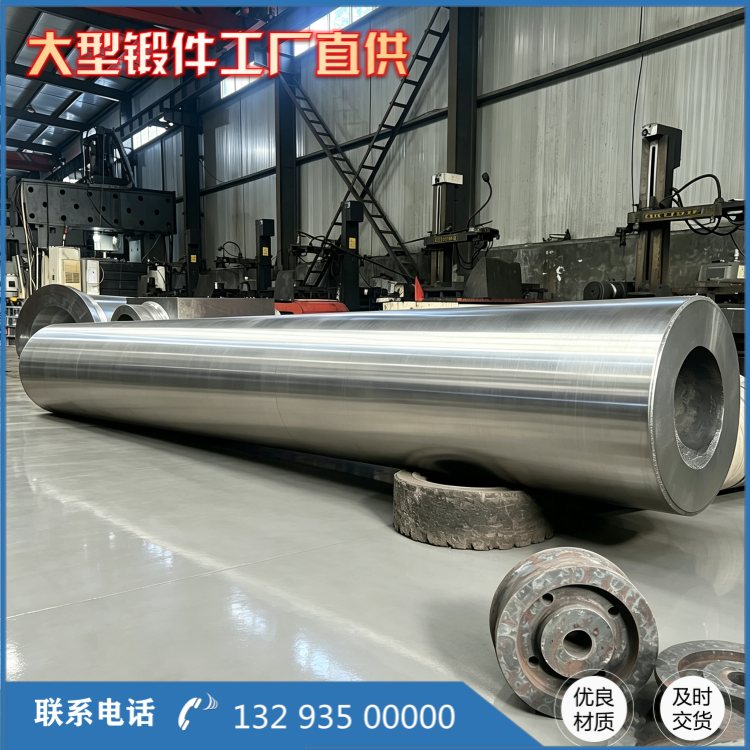
从工况适配角度分析,传统 P22、P91 材质无法满足 610℃以上长期运行需求。P22 耐热上限仅 550℃,高温持久强度不足,管壁需大幅加厚,管道自重巨大;P91 在 605℃长期运行后蠕变强度衰减较快,机组深度调峰、频繁启停工况下易出现内壁氧化层剥落、筒体蠕变鼓包问题。F92 通过钨、硼微合金强化,碳氮化物沉淀相稳定,高温下不易粗化,620℃设计工况持久强度满足机组全寿命周期需求,内壁氧化速率更低,减少氧化皮脱落堵塞阀门、损伤汽轮机叶片等运维隐患。同时材料低温冲击韧性合格,冬季机组启动低温阶段,不会因温度骤降出现脆性开裂。
F92 锻管制造难点集中在锻造温控与热处理均匀性两大环节。该钢种合金元素总量高,热塑性窗口窄,加热升温需分段控温,低温段缓慢升温防止坯料内外温差开裂;锻造过程单次变形量合理分配,避免局部应力集中产生表面裂纹。部分小厂家简化锻造工序、降低锻造比,锻管内部晶粒粗大,热处理后金相组织不均匀,投入电厂运行 3~5 年便出现蠕变损伤,大幅缩短更换周期,综合运维成本更高。正规生产流程中,粗加工后先做一次探伤,热处理精加工后二次全尺寸探伤,对壁厚、圆度、坡口尺寸严格管控,匹配现场管道焊接装配公差。
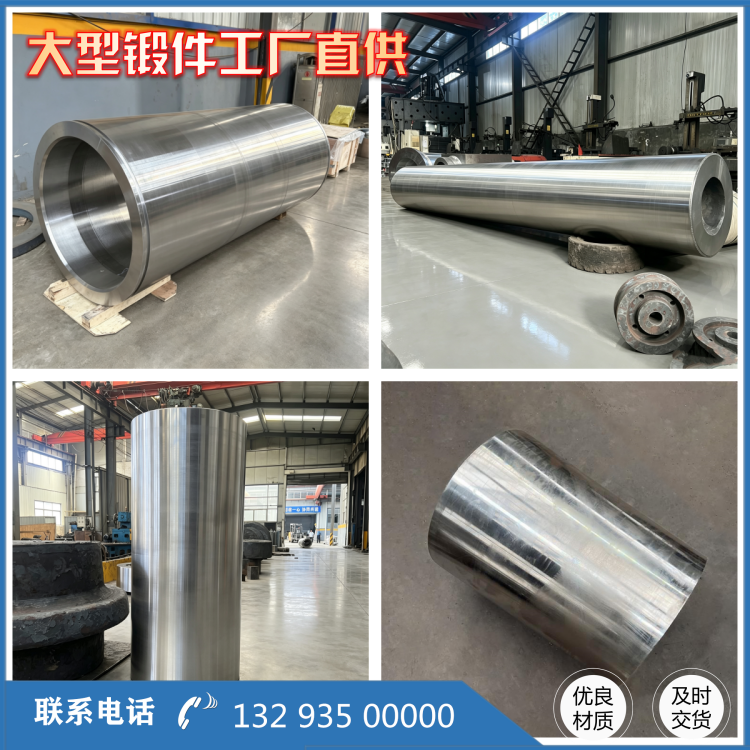
理化检验是甄别 F92 锻管品质的关键。除常规力学性能检测外,必须检测金相组织,不允许出现过量 δ 铁素体;高温持久试验模拟机组实际运行温度压力,验证十万小时持久性能;冲击试验考核材料抗热冲击能力,避免机组启停热冲击造成锻件损伤。所有检测报告、熔炼炉号、锻造批次一一对应,便于电厂后期设备溯源、定期金属监督检测。
在电厂实际运维中,F92 锻管是金属监督重点对象,机组每 3 年停机检修需对管路锻件做壁厚测量、金相复膜、硬度检测,监测蠕变损伤发展。大量现场案例证明,原材料纯净度达标、锻造热处理工艺规范的 F92 锻管,硬度、金相组织长期稳定,蠕变损伤发展缓慢;反之工艺简化的劣质锻管,运行数年后硬度超标、晶粒粗大,存在爆管安全隐患。
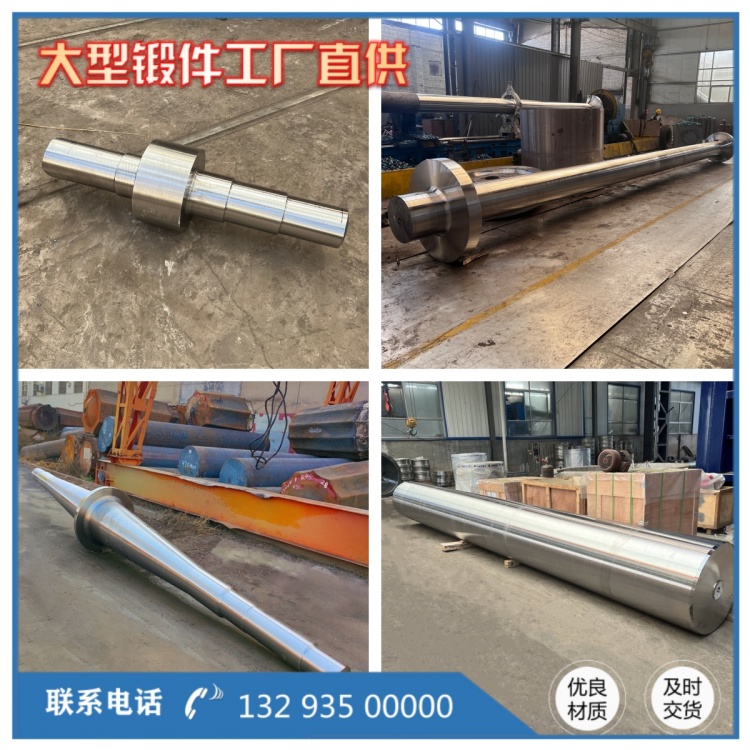
现阶段国产 F92 锻管锻件制造工艺已完全成熟,可匹配各类百万千瓦、六十万千瓦超超临界机组管路规格,替代进口锻件大幅降低项目建设成本。对于电厂业主、管道成套企业而言,选择具备完整锻造、热处理、理化探伤能力的供应商,严控 F92 锻管全流程质量,是保障高温管路长期安全运行、减少非计划停机的核心关键。
相关推荐
服务热线