 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-10-22 人气:
主蒸汽管道锻件,是电站设备里***不能含糊的一类零件。它装在高温高压***集中的位置,一旦出问题,停机的代价不是小数目。所以在永鑫生,一根 P92 主蒸汽管道锻管从投料到发货,中间过的手续,比普通结构锻件多出好几道。这篇文章不摆漂亮话,就按出厂前的流程,说说我们实际是怎么把关的。

***道关,是钢锭的成分复验。 P92 主蒸汽管道锻件的化学成分要求很细,铬、钼、钨、钒、铌这些主元素要落在标准范围内,硼、氮这种影响高温强度的微量元素,差零点几个百分点都可能出问题,硫、磷这类杂质更要卡住。钢锭进厂,我们先取样送检,拿到成分报告确认合格才投料。这一关看着简单,却是后面一切的前提 —— 成分都不对,后面锻造、热处理做得再漂亮,性能也白搭。
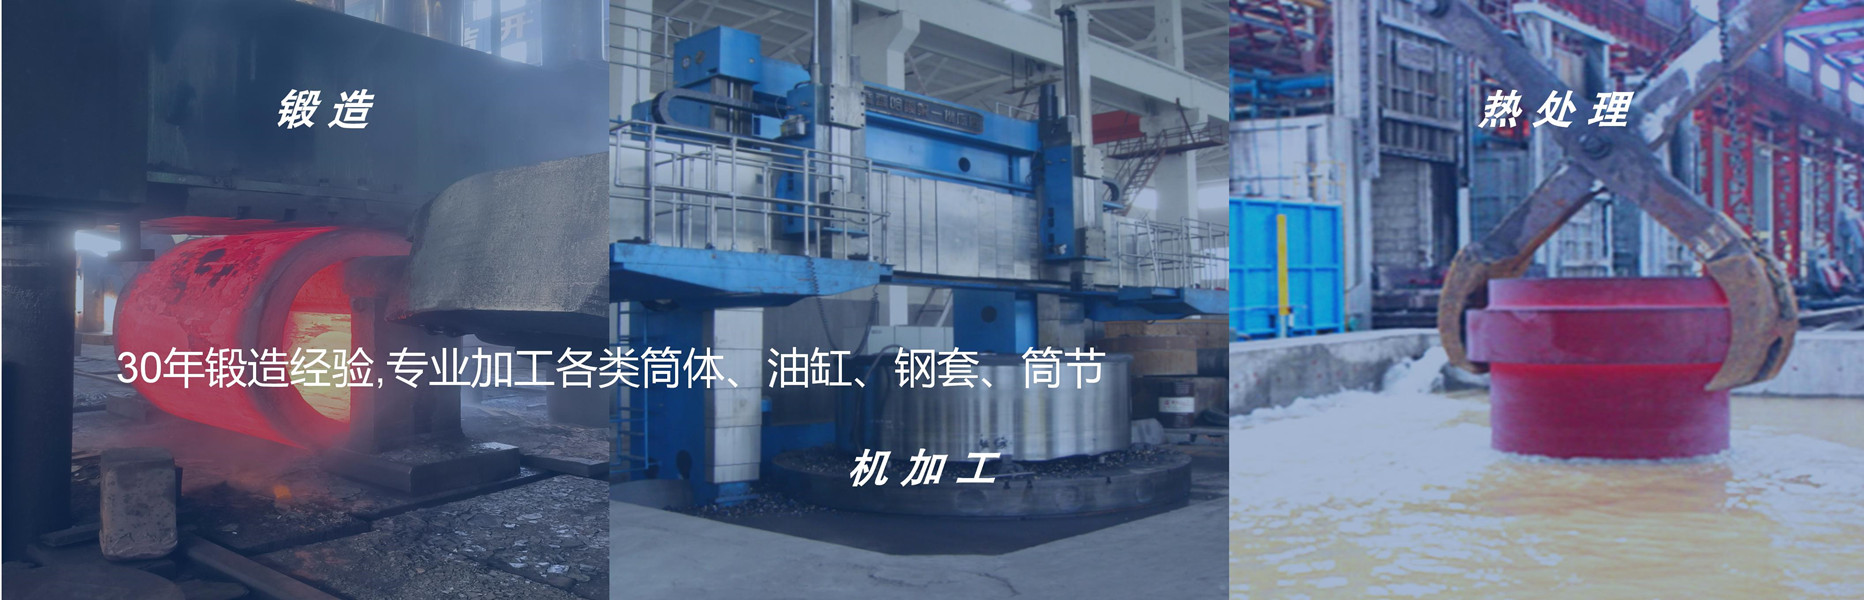
第二道关,是锻造的加热和变形控制。 P92 变形抗力大,又怕过热,加热温度高了晶粒会长大,低了又压不动。所以从装炉、升温、保温到出炉,每一步都按工艺执行,确保钢锭内外温度一致。锻造上用大吨位压机,通过镦粗、拔长反复作业,把钢锭内部的偏析、疏松和缩孔压实,让晶粒破碎再结晶,得到均匀致密的组织。永鑫生的 3 万吨模锻压机,以及 15000 吨、5000 吨大型油压机,干这类大锻件正合适 —— 力够,能一次成形,减少反复加热带来的晶粒粗化和氧化损耗。3T、5T 夹杆锤则用来做中小规格或辅助修整的活,各设备按规格匹配,不凑合。
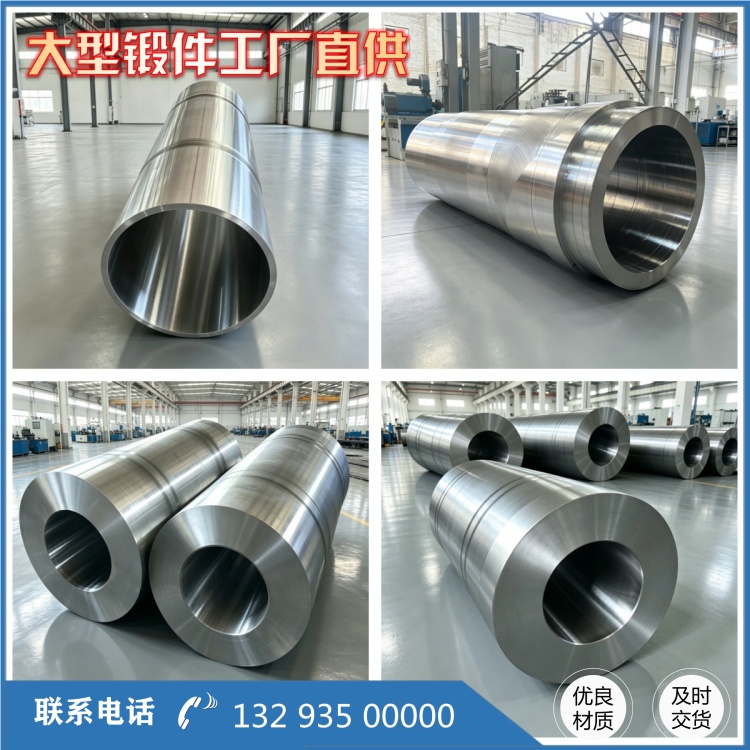
第三道关,是热处理,把性能真正 "炼" 出来。 锻造后的 P92 组织不稳定、硬度高,不能直接用。先正火,让合金元素充分固溶,得到马氏体组织;再回火,让 M23C6 这类强化相弥散析出,高温强度才算落地。这一正一回,温度、保温时间、冷却方式都卡得很死,炉温均匀性尤其关键 —— 同一批锻件不同位置的温差不能太大,否则性能不一致。我们每条 P92 锻管都配正火炉、回火炉,每次处理的炉温和时间都有记录存档,可以倒查。
第四道关,是机械加工和尺寸控制。 热处理完的锻件还要粗加工、精加工,把内外圆、端面、坡口做出来。主蒸汽管道对壁厚均匀性和内孔尺寸要求严,直接关系到承压计算。我们按图纸分序加工,每道序之间检查尺寸,超差的一律不流到下道序,不靠***后 "凑尺寸"。
第五道关,是探伤和理化检验,这是整个流程***较真的环节。 锻件热处理和粗加工后,逐件做超声波探伤,检查内部有没有裂纹、夹杂、缩孔这些超标缺陷,表面再视需要做磁粉或渗透探伤。同时按标准取样做力学性能试验 —— 常温下的强度、塑性,还有高温下的持久性能,看它能不能扛住长期高温工况。这些报告不是走过场,是随锻件一起交给客户的质量证明,客户拿去要能对上号。
***后一关,是出货前的资料核对。 主蒸汽管道锻件不是标准件,尺寸、材质、验收标准往往因项目而异。我们接单时先跟客户把图纸、标准和交付要求逐项核对清楚;出货前再核对一遍成品、探伤报告、理化报告和工艺记录,确认都齐了才发货。锻件发出去,现场焊接、安装阶段遇到问题,我们也会安排人对接处理。毕竟这类承压件,售后处理必须谨慎,容不得马虎。
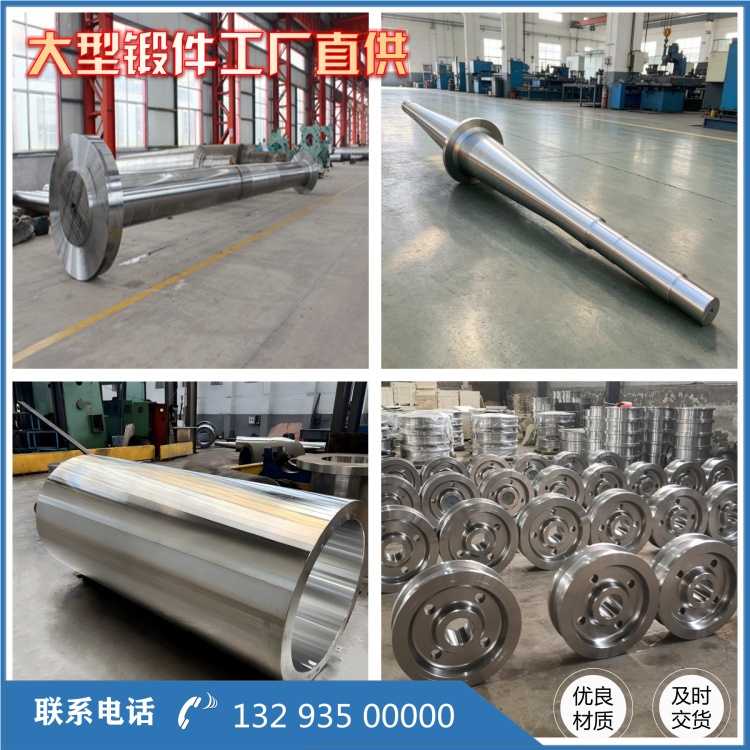
说到底,主蒸汽管道锻件的质量,是 "压" 出来的,也是 "查" 出来的。设备吨位给力,工艺纪律到位,检验环节较真,三者缺一不可。永鑫生把这么多年的经验,落在每条 P92 锻管的工艺卡和检验记录里,靠的是实在功夫,不是嘴上功夫。客户用着放心,比什么都重要。
相关推荐
服务热线