 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-10-21 人气:
有人会问:P91 已经在用,为什么超超临界还要上 P92?答案在参数上。主蒸汽温度从 580℃ 往 610~620℃ 走,压力往上顶,P91 的持久强度开始显得吃紧,壁厚越算越厚,自重和支撑负荷越来越大。P92 通过加钨把蠕变持久强度又抬高了约三成,让同样的工况能用更薄的壁厚、更轻的锻件来满足,这是超超临界机组能把参数做上去、把成本控下来的材料基础。
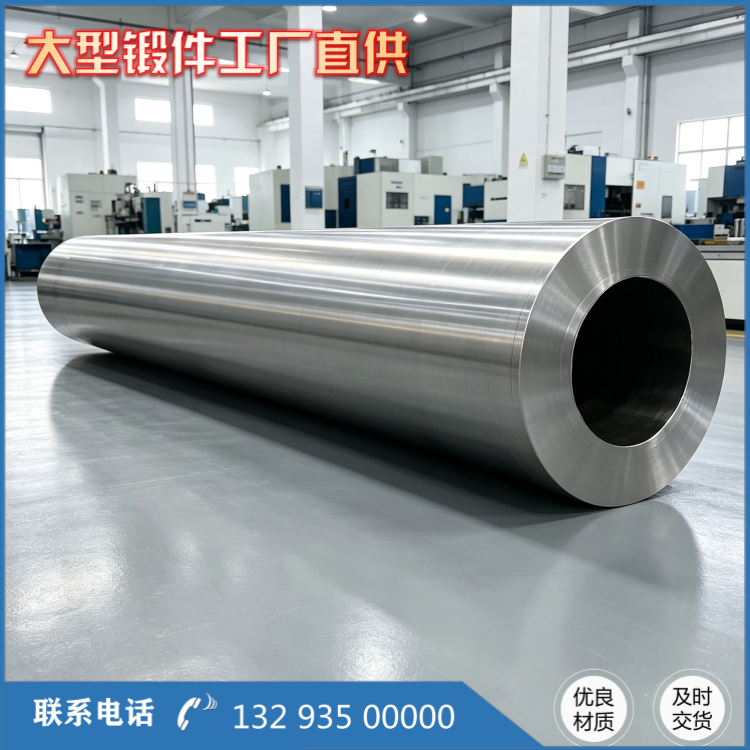
P92 的典型应用,就是超超临界锅炉的主蒸汽管道、高温再热蒸汽管道,以及配套的集箱筒体。这些部位温度在 580~620℃,压力高,介质是高温高压蒸汽,设计要求 20~30 年寿命。用 P92 锻管锻件,核心诉求不是 "更抗造" 这么简单,而是让设计寿命内的性能衰减可控、让检修周期可预期、让整个主蒸汽系统更可靠。
行业里有句话:P92 的难点不在材料,在工艺。母材的持久性能已经很成熟,真正决定寿命的,是焊接接头。P92 焊接对预热温度、层间温度、焊后回火的要求极为严格,接头组织稍有偏差,蠕变裂纹就容易从热影响区萌生。这提醒选型的人:选 P92 锻管,不只要看锻件本身的牌号和检测报告,还要确认配套的焊接工艺和施工能力能不能跟上。材料对、工艺对,可靠才算真正落地。

P92 采购单价确实高。但这笔账要放在机组 20~30 年的生命周期里算:
· 壁厚更薄、自重更轻,支撑结构和安装成本下降;
· 持久强度高,同等工况下设计余量足,超温、超压风险降低;
· 抗高温氧化能力强,氧化皮剥落、堵管、爆管的风险更小,非计划停炉减少;
· 组织稳定性好,寿命期内性能衰减可控,检修更省心。
把这些加在一起,对长期满负荷、追求可用率的超超临界机组来说,P92 的全生命周期成本,往往低于靠普通材料硬扛后带来的检修和停机损失。
P92 适不适用,看三个条件:
1. 主蒸汽参数是否到了超临界、超超临界水平,尤其长期温度是否接近 580℃ 以上 —— 这是 P92 的真正用武之地;
2. 设计寿命和可用率要求高不高,是否要求 20~30 年、低检修频次;
3. 制造和施工体系跟不跟得上,P92 对锻造、热处理、焊接、检测的整套能力要求很高,供应商和安装单位必须具备相应资质与经验。
三条都满足,P92 锻管的价值能充分体现;如果不满足,普通耐热钢够用,不必为高参数材料买单。
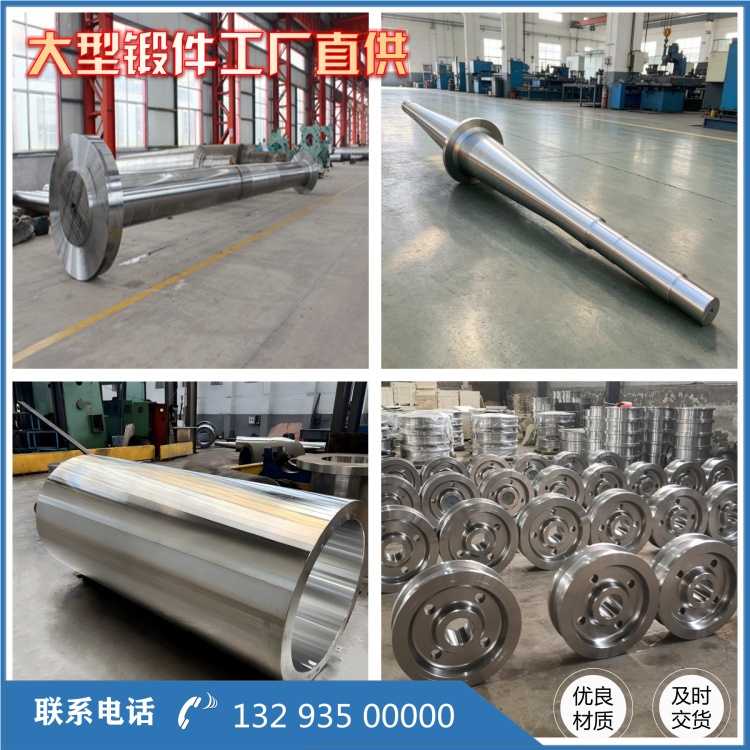
对超超临界电站的主蒸汽系统,P92 锻管锻件是当前成熟、可验证、数据充分的核心选材。对山西永鑫生来说,生产 P92 锻管会按承压件标准走完整工艺路线 —— 控制锻造比、严格正火回火、逐件无损检测并出具可追溯报告,保证每根锻管的性能和批次一致性。
对设计、采购方,建议把主蒸汽温度、压力、设计寿命、检修策略这些参数给准,让厂家按真实工况核算壁厚和报价。材料选型这种事,参数越准,选得越稳。超超临界主蒸汽这种核心部位,多一分匹配,机组就多一分安稳。
相关推荐
服务热线