 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-10-19 人气:
同样是 P91 材料,锻造工艺不同、热处理控制不同,***终锻件的持久强度和组织状态可能相差很大。对超临界电站主蒸汽系统的高温承压锻筒来说,抗蠕变性能不只是材料 "天生" 具备的,更是通过一道道工艺环节 "做" 出来的。山西永鑫生重工依托大型锻造装备和系统化的质量管控,在 P91 锻筒的制造中,将 "耐高温抗蠕变" 的要求落到了坯料、锻造、热处理、检测的全流程。本文对这一工艺过程做一梳理。
坯料:抗蠕变的起点是冶金质量
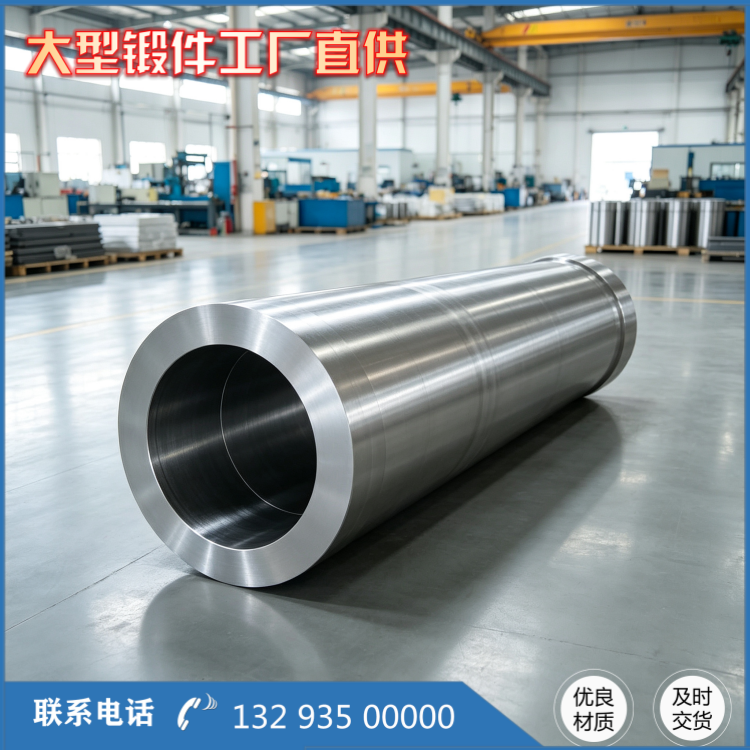
P91 锻筒锻件的坯料,永鑫生优先选用电渣重熔(ESR)优质钢锭。相比普通钢锭,电渣重熔钢锭结晶组织更致密、成分偏析小、夹杂物含量低。这一环节看似与 "抗蠕变" 关系不大,实则密切相关 —— 内部夹杂物、偏析和疏松都是蠕变断裂的裂纹源,会显著降低实际持久强度。把冶金质量在源头控好,是从根本上保障锻件抗蠕变性能的***步。
锻造:致密组织与合理流线
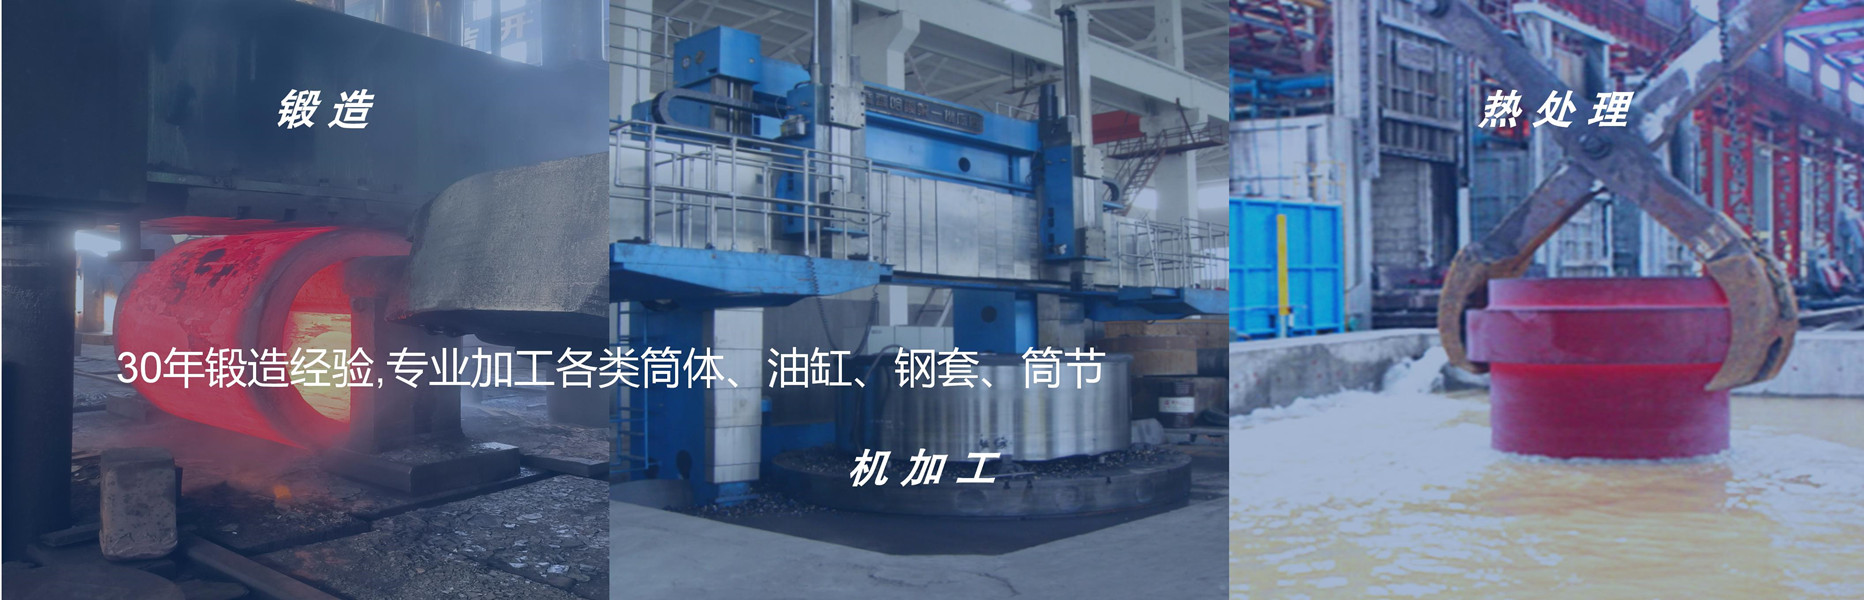
锻造的核心目的,是消除铸态缺陷、细化晶粒、改善组织致密性。永鑫生采用 "多次镦粗 — 定心冲孔 — 长行程芯轴拔长" 工艺,分多火次渐进成型。反复镦粗用于打碎铸态组织、闭合内部疏松;冲孔与芯轴拔长则使筒体金属流线沿圆周方向合理分布,避免流线不顺造成的性能薄弱方向。每一道次都要严格控制变形速率与锻造温度区间,防止温度过高导致晶粒粗化、或温度过低产生加工裂纹,因为晶粒粗化会直接损害高温持久性能。企业依托 3 万吨多项模锻压机等大型装备,可锻造壁厚***高 750mm、外径 3 米、长度 8 米的整体空心筒体,为大口径、厚壁 P91 锻筒提供了成型能力保障。

热处理:决定抗蠕变的 "***后一把火"
锻造完成后的热处理,对 P91 抗蠕变性能起决定性作用。P91 必须执行正火加高温回火:正火使组织转变为均匀的板条马氏体,高温回火则让组织稳定为回火马氏体,并析出弥散强化相,从而获得良好的强度与韧性平衡,保证 600℃ 下的持久强度。永鑫生采用大型密闭台车热处理炉,炉温均匀性控制在 ±5℃ 以内,避免局部过热或欠热造成组织不均。热处理后再增加一次去应力回火,彻底释放锻造与机加工产生的残余应力 —— 残余应力会叠加到服役应力上,加速蠕变损伤,因此必须消除。每一件锻件单独绑定炉批号与工艺编号,确保热处理参数可追溯。
检测:用数据确认抗蠕变性能
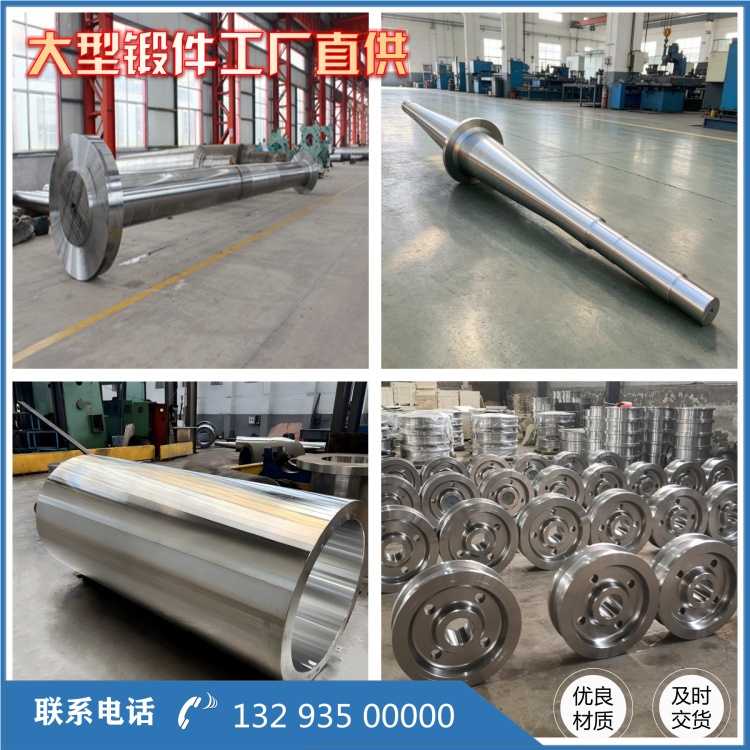
P91 锻筒锻件交付前需按特种设备锻件规范系统检测。内部缺陷采用超声波探伤(NB/T 47013.3 标准 II 级合格),表面进行磁粉、渗透探伤,同时截取本体试样开展常温拉伸、高温拉伸、冲击、硬度等试验。高温拉伸等试验数据,正是验证材料在实际服役温度下性能是否达标的直接依据。全套检测报告、工艺卡与材质证明随货交付,便于用户完成报备与验收。
相关推荐
服务热线