 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-10-19 人气:
超临界、超超临界电站机组的主蒸汽管道和高温集箱,长期工作在 25MPa 以上压力、600℃ 左右的高温环境中。作为这些部位的核心承压锻件,P91 锻筒一旦出现冶金缺陷、组织不合格或性能偏差,轻则造成机组停机检修,重则引发介质泄漏等安全事故。正因如此,P91 锻筒的制造,从来不只是一道锻造工序,而是一条从坯料、成型、热处理到检测环环相扣的质量链路。本文结合山西永鑫生重工的制造实践,梳理 P91 锻筒从钢锭到上机的全过程。

***环:坯料,从源头控制风险
P91 锻筒锻件的坯料,永鑫生优先采用电渣重熔(ESR)钢锭。相比普通冶炼钢锭,电渣重熔钢锭结晶组织更致密、成分偏析小、夹杂物含量低,能在源头上规避氢致开裂、内部分层等致命缺陷。进厂前,钢锭需完成化学成分复验,确认铬、钼、钒、铌、氮等元素含量及杂质元素水平符合要求,不合格坯料一律不得投产。
第二环:锻造,让金属流线合理分布
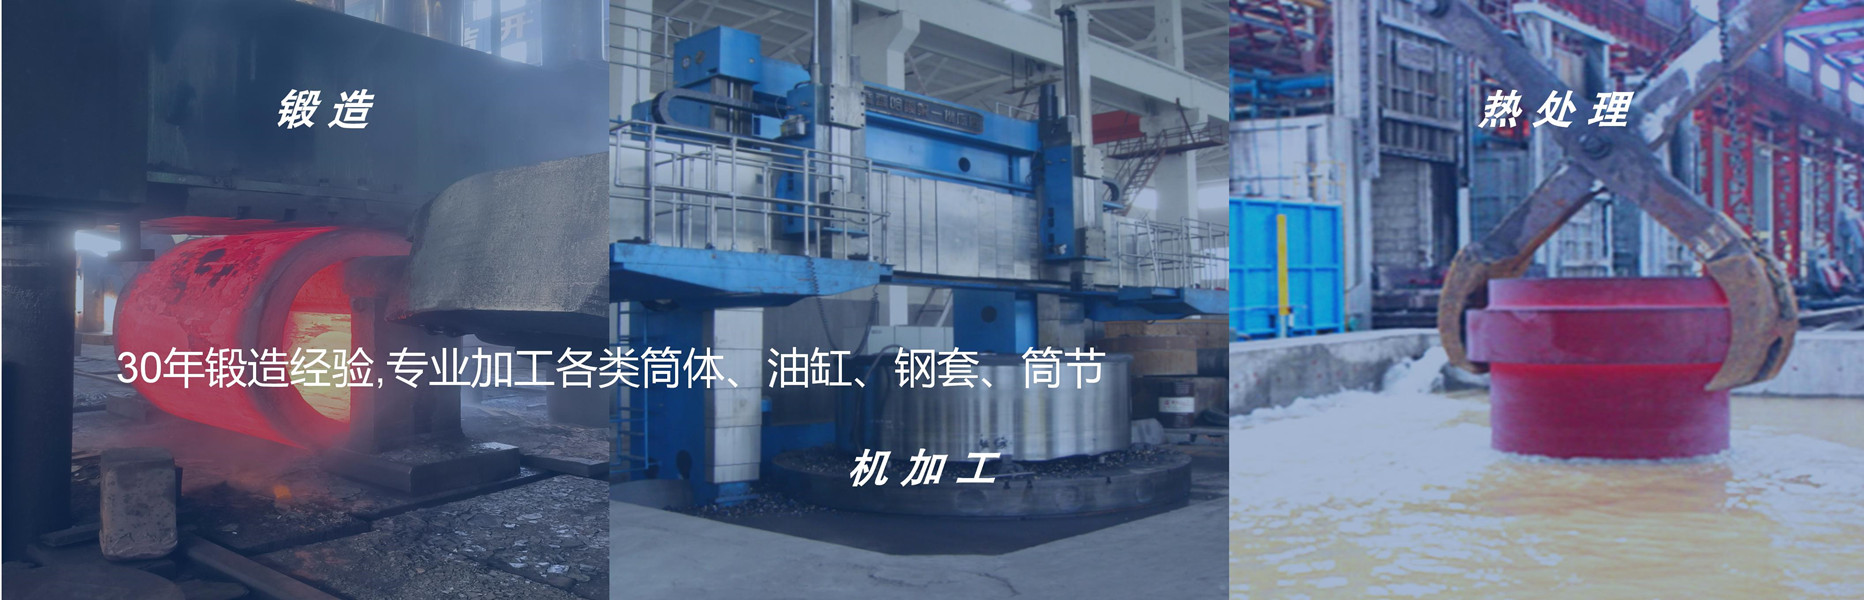
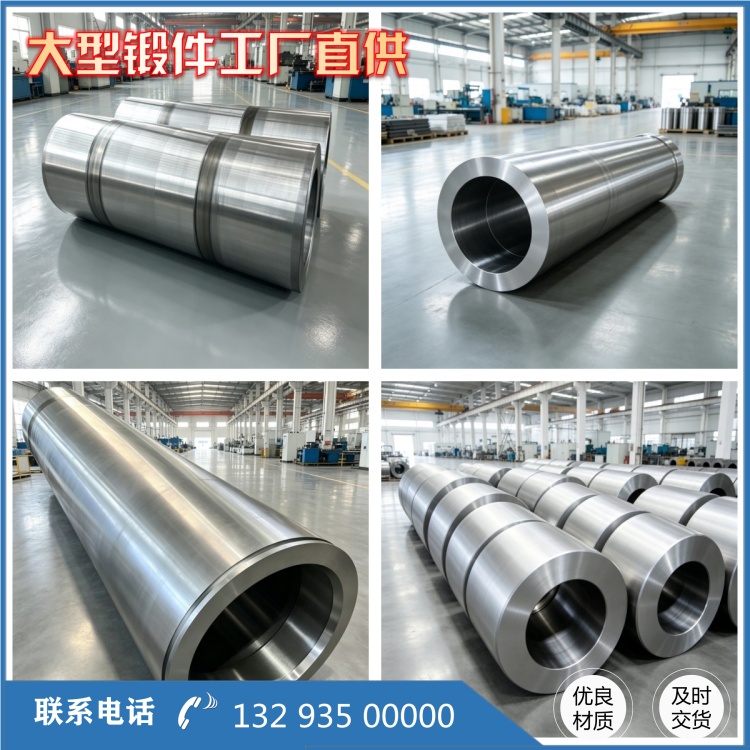
P91 属于马氏体耐热钢,锻造温度区间控制十分关键。永鑫生依托大型压机,采用 "多次镦粗 — 定心冲孔 — 长行程芯轴拔长" 工艺,分多火次渐进成型。反复镦粗的目的是打碎铸态组织、消除缩孔疏松;冲孔与芯轴拔长则是为了得到致密的筒体结构,并使金属流线沿圆周合理分布。每道次都要严格控制变形速率与终锻温度,避免内外温差过大产生残余应力。对于两端带法兰、管板一体的复合型锻筒,采用整体锻造一次成型,杜绝分体焊接带来的应力隐患,法兰密封面预留充足精加工余量。据介绍,该企业可锻造壁厚***高 750mm、外径 3 米、长度 8 米的整体空心筒体,能够覆盖超临界电站多种规格需求。
第三环:热处理,决定组织与性能
热处理是 P91 锻筒性能达标的关键工序。P91 必须经过正火加高温回火:正火获得均匀的板条马氏体组织,高温回火则让组织转变为稳定的回火马氏体,获得良好的强度与韧性平衡,并保证 600℃ 下的持久强度。永鑫生采用大型密闭台车热处理炉,炉温均匀性控制在 ±5℃ 以内,避免局部过热或欠热;热处理后再增加一次去应力回火,彻底释放锻造与机加工残余应力,防止锻件长期服役中发生缓慢变形。每一件锻件都单独绑定炉批号、热处理编号与工艺编号,实现全生命周期质量追溯。
第四环:检测,层层把关不留死角
P91 锻筒交付前,需按特种设备锻件检验规范进行系统检测。内部缺陷采用超声波探伤,执行 NB/T 47013.3 标准 II 级合格;内外表面进行磁粉、渗透探伤;同时截取筒体本体试样,开展常温拉伸、高温拉伸、冲击、硬度等力学性能试验,出具正式的检测报告。出口或涉外项目还可配合第三方机构现场见证,签发符合 EN 10204 的材质证书,以满足国际项目验收要求。
第五环:交付,资料齐备可追溯
锻件出厂时,永鑫生将锻造工艺卡、热处理记录、探伤报告、材质证明等全套资料整理成册随货交付,方便用户完成特种设备制造许可报备及后续验收。从钢锭到上机,每一件 P91 锻筒都留有清晰的质量档案。
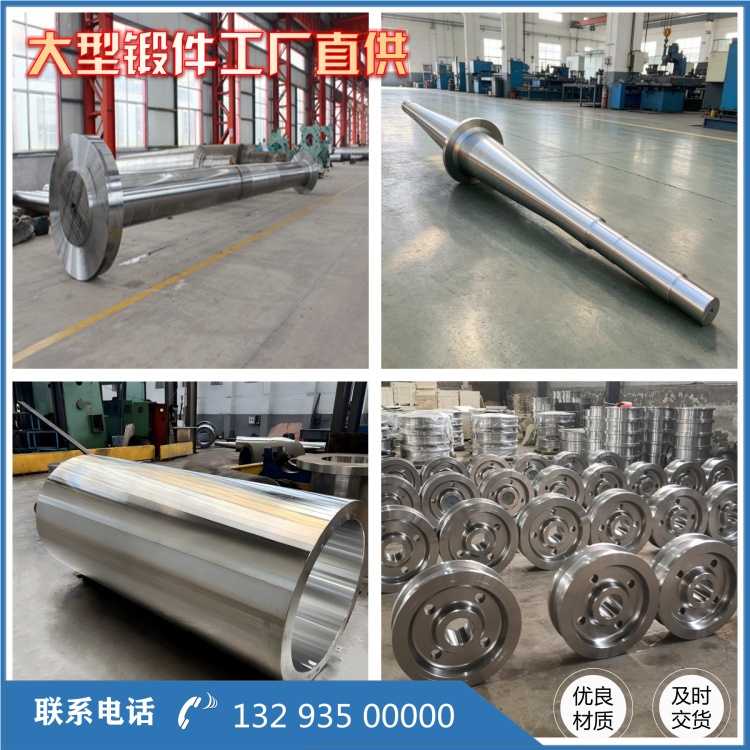
总的来看,超临界电站的高温高压工况没有 "侥幸" 二字。P91 锻筒锻件的价值,不在于某个单一环节的***,而在于坯料、锻造、热处理、检测、交付全流程的严谨与稳定。把每一个环节做扎实,才能为百万千瓦机组的安全运行提供真正可靠的承压锻件。
相关推荐
服务热线