 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-10-22 人气:
P92 主蒸汽管道锻件,材料选对了只是***步,真正的功夫在锻造和热处理上。前面说过,9Cr-2W-VNb 这类马氏体耐热钢,标称的持久强度是靠工艺 "做" 出来的,不是钢锭天生就有的。这一篇不讲空话,就说说 P92 锻管在锻造上到底有哪些要点,是决定它能不能用的关键。
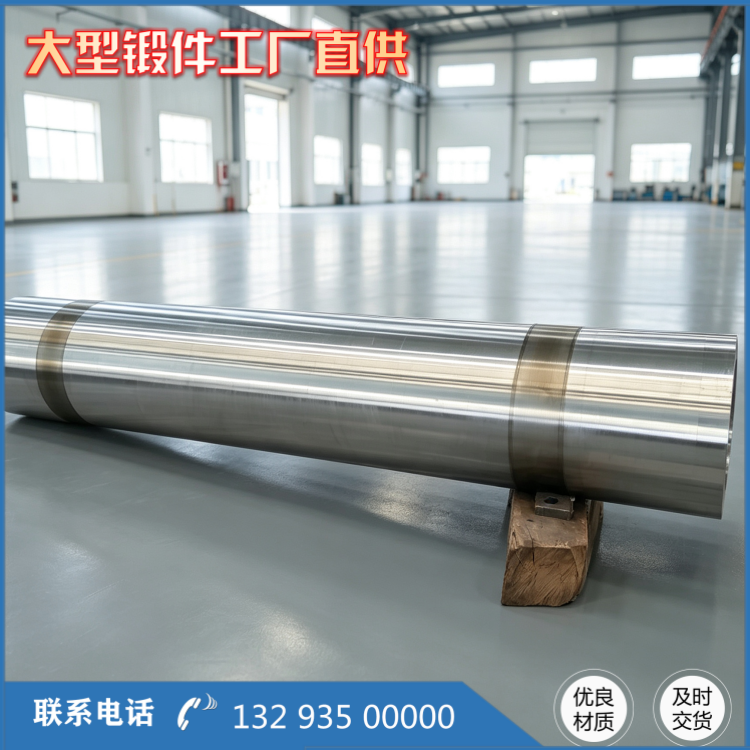
***点,加热温度要卡准,不能靠 "多烧几把火" 凑成形。 P92 变形抗力大,又怕过热。温度低了压不动,温度高了晶粒会长大,组织粗了后面很难再细化,热处理也救不回来。所以从装炉、升温、保温到出炉,每一步都要按工艺执行,确保钢锭内外温度一致,不能 "外热里生"。对大规格锻管锻件来说,加热的均匀性是头号问题 —— 火大了表层过热,火小了芯部没透,都直接影响后续锻造质量。这一关,考验的是加热炉的控制水平和操作人员的责任心。
第二点,靠大吨位压机,把内部组织打实。 P92 变形抗力大,小设备压不动,或者压不透,芯部的偏析、疏松、缩孔就排不掉,后面探伤就过不去。所以这类锻管要用大压机,通过反复镦粗、拔长,利用足够的压下量把钢锭内部的缺陷压实,让晶粒破碎再结晶,得到均匀致密的组织。永鑫生干这个活,靠的是 3 万吨模锻压机和 15000 吨、5000 吨大型油压机 —— 力够,能一次成形,减少反复加热带来的晶粒粗化和氧化损耗。中小规格的辅助修整,再配 3T、5T 夹杆锤。设备吨位匹配规格,不凑合,这是锻造要点的前提。

第三点,终锻温度和变形量要一起控制好。 锻造不只是把形状压出来,更是一个组织再造的过程。变形量不足,原始粗大组织打不碎;变形量过大或终锻温度过低,又可能产生加工硬化或裂纹。所以每条锻管的锻造比、道次压下量、终锻温度,都要在工艺卡上定清楚,操作时照做,而不是凭感觉。锻造完的组织状态,直接决定了后面热处理能不能得到均匀的马氏体和弥散的强化相。
第四点,热处理是把性能 "炼" 出来的关键一步。 锻造后的 P92 组织不稳定、硬度高,必须先正火,让合金元素充分固溶,得到板条马氏体组织;再回火,让 M23C6、MX 这类强化相弥散析出,高温强度才算落地。这一正一回,温度、保温时间、冷却方式都卡得很死,炉温均匀性尤其重要 —— 同一批锻件不同位置的温差不能太大,否则性能不一致。我们每条 P92 锻管都配正火炉、回火炉,每次处理的炉温和时间都留记录,做到可追溯。
第五点,探伤是前面所有工序的总检查。 锻造、热处理做得好不好,探伤一照就 "显形"。锻件锻造、热处理后做超声波探伤,粗加工后再做一次,查内部裂纹、夹杂、缩孔,表面视需要加磁粉或渗透探伤。按标准和客户约定的级别判定,不合格的判废。所以探伤合格,不只是探伤这一道工序过关,而是整条工艺链都过关的证明。
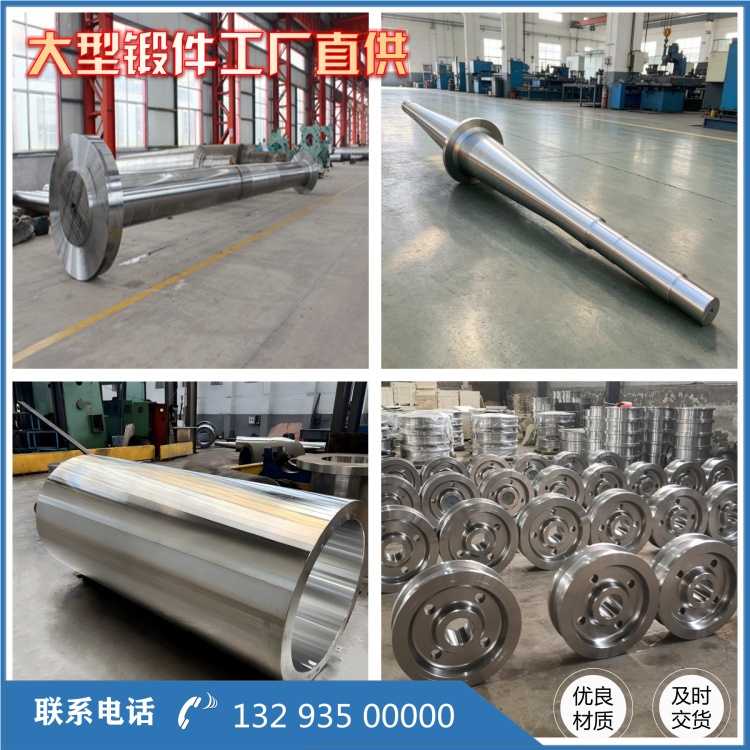
说到底,P92 锻管的锻造要点,可以归结为一句话:把每把火的温度、每次压下量、每道热处理的参数都管住。 材料标称的性能,是靠着这些 "看不见的功夫" 一点一点做进去的。哪一环松了,性能就兑现不了,探伤也过不去。永鑫生把这些要点落在每条锻管的工艺卡和记录里,靠的是实在的工艺纪律,不是嘴上功夫。客户拿到一根探伤合格的 P92 锻管锻件,背后是设备、工艺、检验一道一道把关的结果,这个账,干这一行的人心里都清楚。
上一篇:山西永鑫生 P92 锻管,探伤合格、支持定制是怎么做到的
下一篇:没有了
相关推荐
服务热线