 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-10-16 人气:
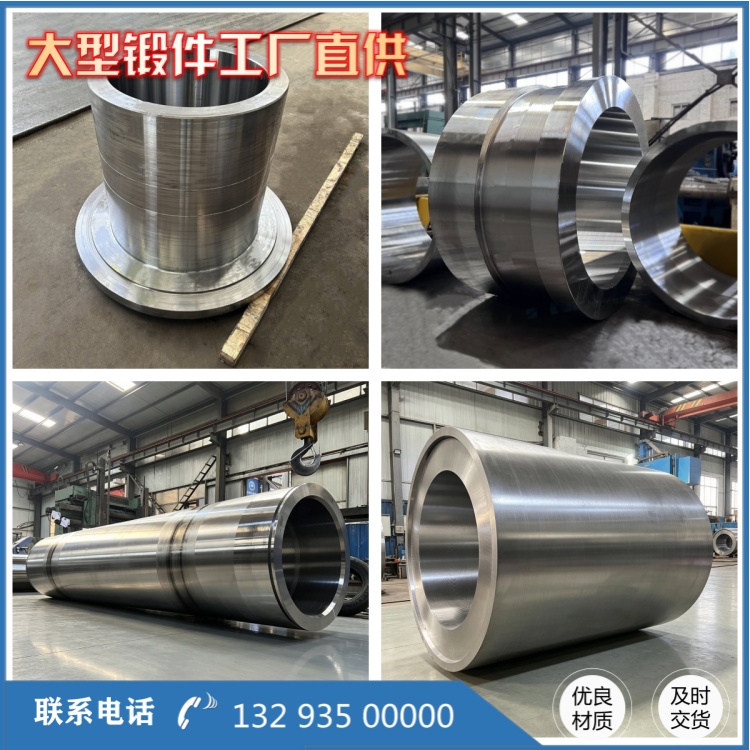
缸底锻件结构相对简单,但承受高压,对材料致密度、流线走向和内部质量要求高。其成型工艺决定了毛坯的组织状态和后续加工余量,是缸底质量的***道关口。本文解析永鑫生重型缸底锻件的成型工艺流程和工艺要点。

一、工艺流程
缸底锻件成型一般按以下流程进行:下料→加热→镦粗→冲孔→扩孔或翻边→模锻成型→切除飞边→热处理→粗加工。材料多选用 35CrMo、42CrMo 等合金结构钢,根据工作压力和使用温度确定牌号。
二、关键工序要点
下料按锻件重量加锻造损耗和机加工余量计算,坯料尺寸要满足镦粗和冲孔的变形要求。加热按钢种确定加热温度和保温时间,避免过热和脱碳,严格执行规定的锻造温度区间,控制在合理的始锻与终锻温度范围。
镦粗是改善流线的基础工序,镦粗比不足会导致心部组织不密实,应保证足够的变形量以打碎铸态枝晶。冲孔要求对中准确,防止偏心造成壁厚不均和流线偏斜。扩孔或翻边阶段控制变形速度,使金属沿型腔均匀充填。
模锻成型时,坯料温度需均匀,模具预热到位,保证金属在一次或分次模锻中完整充型,不留死区。飞边切除要避免在承压部位留下刀痕和微裂纹。
三、常见缺陷及控制
缸底锻件常见的成型缺陷包括:折叠、穿流、流线紊乱、充型不足、内壁氧化皮压入等。折叠多因变形量过大或模具圆角过小引起,需优化变形工序和模具结构;充型不足常与坯料体积、温度和模锻打击次数有关,通过调整下料量和温度解决。缺陷在粗加工后暴露的,应分析原因并追溯工艺参数,批量性问题须调整工艺后再生产。
四、热处理与组织保证
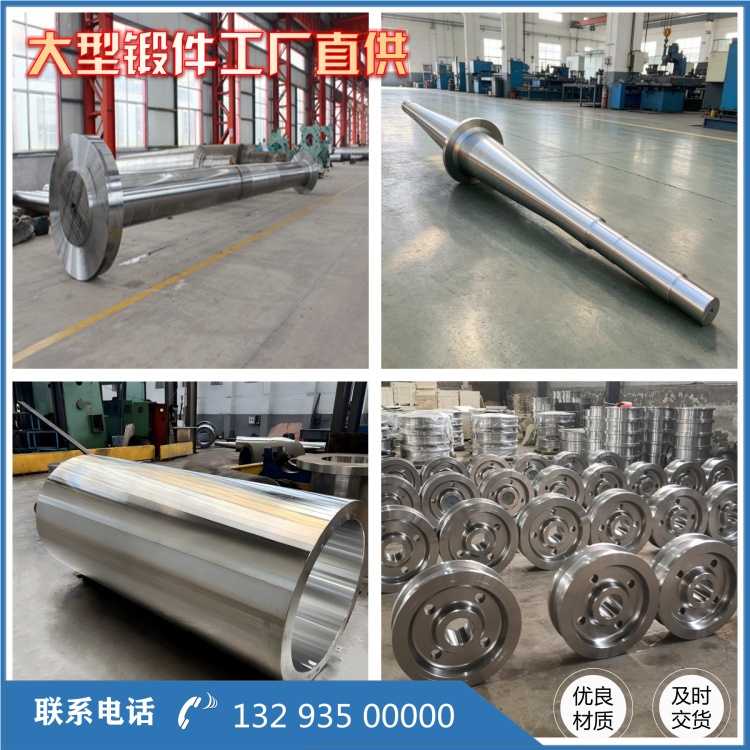
成型后的缸底锻件进行调质处理,细化晶粒、调整强韧性匹配,为后续承压试验提供组织基础。热处理工艺与钢种对应,保证淬透性和回火稳定性,避免出现白点和回火脆性。
缸底锻件成型工艺的核心,是让材料在充分变形中获得致密组织和合理的流线分布,同时控制加热、变形、冷却全过程的工艺稳定性。工艺控制到位,配合无损检测和承压验收,才能保证重型油缸缸底锻件在使用中安全可靠。
上一篇:液压油缸承压工况验收规范说明
相关推荐
服务热线