 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-10-15 人气:
无损检测不仅要 "查出" 缺陷,更要能 "判清" 缺陷的类型和来源,这样才能反过来改进生产工艺。高压筒节探伤中常见的缺陷,各有不同的信号特征和形成根源。

铸态缩孔和疏松是筒节内部***常见的一类缺陷,在超声检测中表现为集中在筒体锻件中心区域的密集连续点状回波。它的根源多在钢锭环节 —— 冒口切除不足、总锻造比过低,导致心部金属未能充分压实。对策是加大钢锭冒口切除高度,并通过增加镦粗工序来提升锻造比。
非金属夹杂在超声信号上呈现为单条长条状稳定回波,主要源于冶炼环节钢水净化不充分。氢致白点则表现为零散点状短脉冲回波,是坯料未经充分脱氢或真空脱气不到位造成的,需要通过延长 VD 真空保压时间、对厚大坯料增设脱氢保温工序来预防。锻造内部裂纹呈现连续线性高幅值回波,多因终锻温度过低或单次变形量过大所致,整改要点是控制转运温降、分多火次小变形扩孔。

表面缺陷的识别同样重要。锻造折叠多集中在筒体圆角、内壁转角处,是镦粗扩孔时氧化皮未清理或砧面圆角过小造成的,可通过锻造前高压水除磷、更换大圆角锻砧来改善。磨削裂纹和热处理应力裂纹则多出现在精加工内壁打磨区和壁厚突变位置。不锈钢筒体还可能因固溶冷却速率不足、长时间停留在敏化区间而产生晶间腐蚀裂纹,这类缺陷只能靠渗透检测发现,对策是缩短出炉入水间隔、厚壁筒体增加喷淋水冷。
在验收管理上,缺陷超标筒体要区分可修复与不可修复两类:可打磨修整后复检的表面缺陷,修整后必须重新探伤;贯穿壁厚的裂纹、大尺寸缩孔则直接判废,不允许私自打磨掩盖缺陷后二次送检。高压一类筒体在生产全程通常还要接受第三方监造的旁站探伤,监造人员可随机复检任意点位,不合格筒体有权直接判定报废。
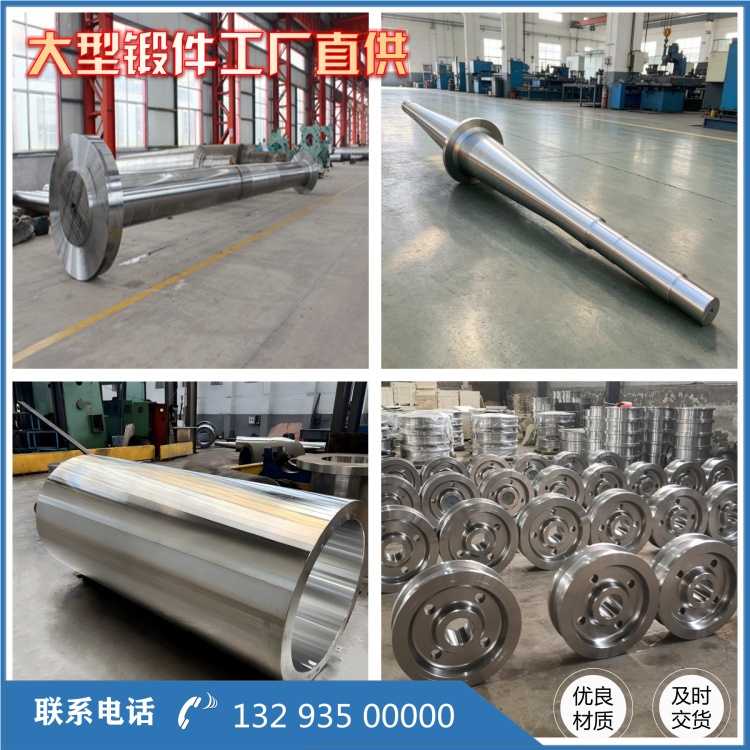
通过缺陷类型反向追溯生产工序漏洞,形成 "探伤 — 溯源 — 整改" 的闭环,是无损检测真正的价值所在。它既保证每一支合格筒节可靠出厂,也推动锻造、冶炼工艺不断改进,从源头上降低缺陷发生率。对高压筒节锻件用户而言,验收时核对探伤报告、缺陷图谱与材质信息是否一一对应,确认检测等级符合设计要求,是把握质量、规避风险的关键一步。
相关推荐
服务热线