 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-10-12 人气:
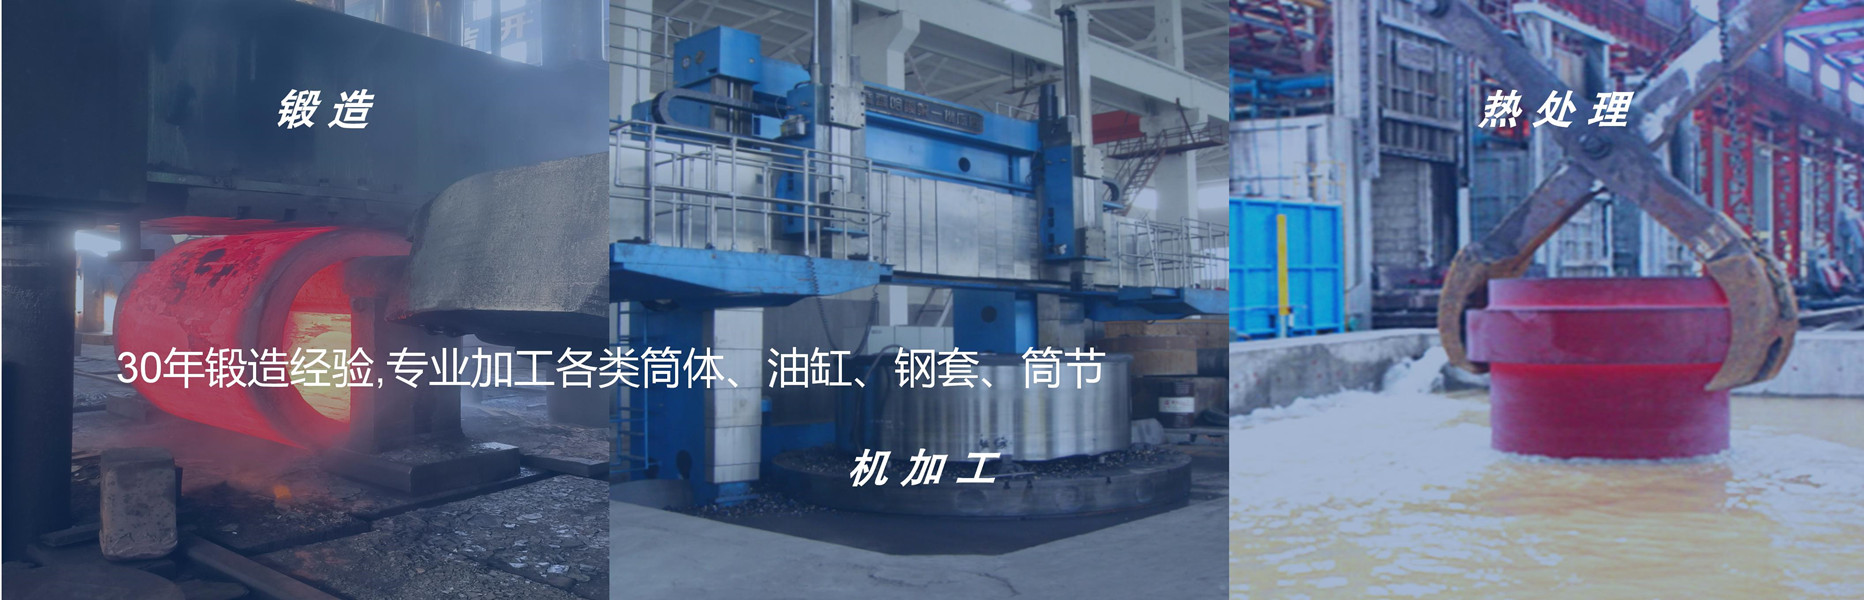
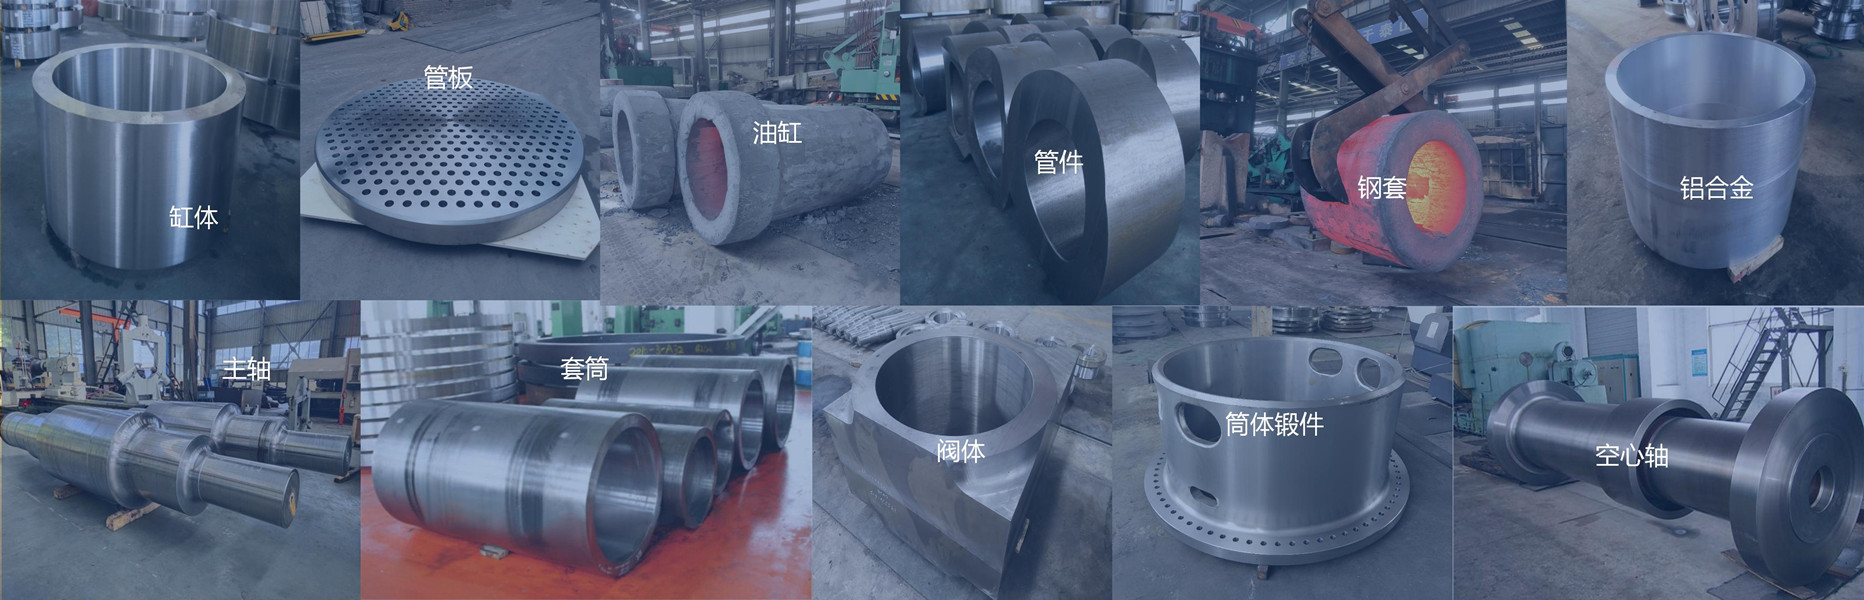
大型整体自由锻油缸筒体,相比卷焊筒体***大优势就是无焊缝,不存在焊缝夹渣、开裂隐患,适合高压、连续冲击工况。山西永鑫生重工在油缸筒体锻件生产中,形成标准化的生产链条,从钢锭原料验收,到锻造成型、热处理、机械加工、成品检测,每一个环节都设置管控节点,减少隐性缺陷,保障锻件服役稳定性。
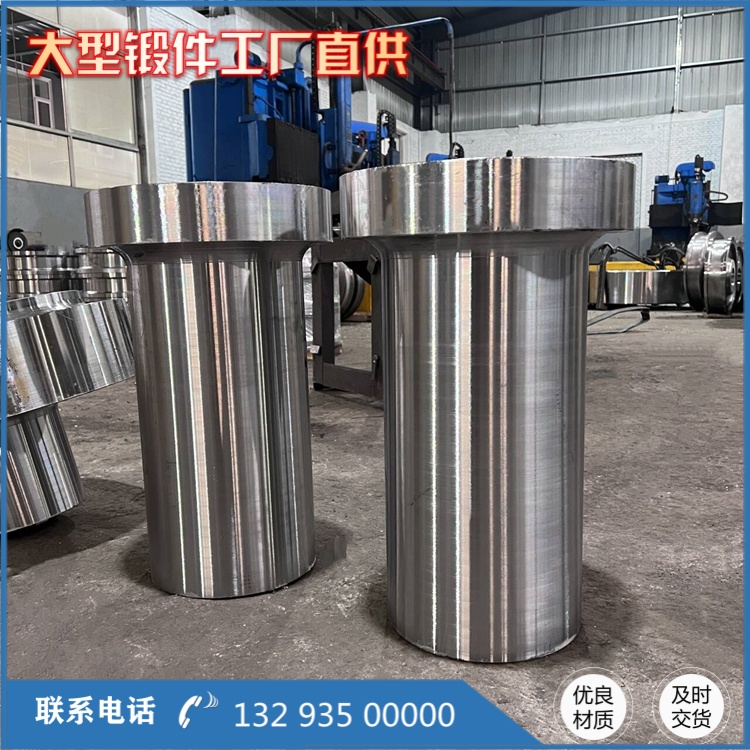
钢锭验收是***道关口。接到订单之后,技术人员结合油缸锻件额定压力、壁厚、工作温度确定钢材牌号,选用精炼钢锭作为原材料。钢锭到货,除核对质保书外,取样做光谱成分分析,检查非金属夹杂物评级,同时做超声探伤筛查钢锭中心缩孔、疏松。铸态钢锭本身存在组织不均匀的问题,水口、冒口部分缺陷集中,必须切除干净。之后进行下料,核算毛坯重量,预留锻造余量和机加工余量,对坯料表面进行清理,去除表面裂纹、重皮等表面缺陷,避免加热锻造时缺陷延展放大。
坯料送入台车炉进行阶梯式加热。合金钢导热性能差,直接高温加热容易造成坯料内外温差大,产生内部裂纹。生产采用低温预热、中段升温、高温保温三段控温方式,实时监测炉温,保证钢锭芯部与表层温度一致,获得良好塑性。加热完成转运至大吨位油压机开展自由锻成型,核心工序分为镦粗、冲孔、芯棒拔长、马杠扩孔。镦粗工序压实钢锭内部孔隙,破碎粗大铸态晶粒;冲孔加工内孔;芯棒拔长与马杠扩孔逐步延展筒体,调整内外径与壁厚,多火次小变形量锻造,防止筒体出现折叠、内壁撕裂。锻造时严格把控锻造比,保证金属流线沿筒壁连续分布,提升筒体抗疲劳性能。锻打完成的筒体毛坯不能直接露天快冷,厚壁筒体采取缓冷方式,逐步释放锻造产生的应力,防止冷却裂纹。

锻后毛坯进入热处理工序,这一步决定筒体***终力学性能。按照图纸要求执行正火或者调质,调质处理可以优化金相组织,降低锻件残余应力,避免后续机加工完成后筒体发生形变,造成圆度超差、密封面贴合不良。热处理结束,首***行超声波探伤,检查筒体内部是否存在裂纹、疏松等缺陷,不合格锻件直接隔离报废,不继续加工。
探伤合格的筒体毛坯转入机加工车间。先粗车去除大部分余量,再进行精车,加工筒体内外壁、两端端面、密封台阶、倒角等结构,严格控制筒体圆度、直线度、壁厚差。油缸筒体对内孔尺寸精度、表面光洁度要求较高,加工过程不断抽检尺寸。精加工完成后,开展成品检测:尺寸复核、硬度检测、磁粉探伤检查表面及近表面微裂纹。所有指标符合图纸与标准要求后,整理全套资料,包含材质单、热处理记录、探伤报告,打上产品编号,完成成品验收。
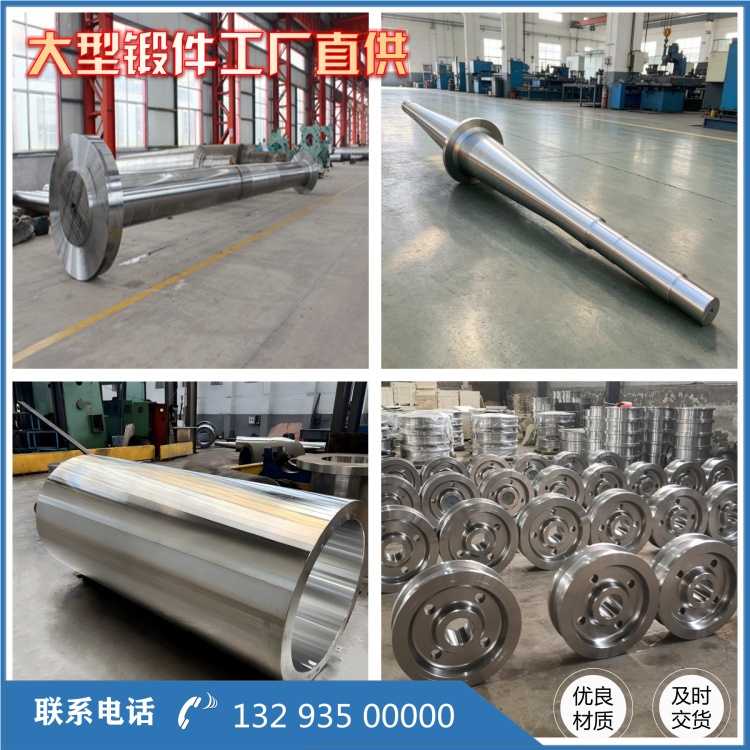
从钢锭到成品,大型油缸筒体锻件制造周期长、工序多,任何一个环节管控不到位都会留下隐患。山西永鑫生重工依靠全流程可追溯管理,把质量管控前置,不依靠***终探伤兜底。这套工艺产出的整体锻制油缸筒体,本体致密性好,残余应力低,能够稳定承受高压交变载荷,广泛应用在矿山、工程机械、冶金液压设备领域。
相关推荐
服务热线