 咨询电话:13293500000
— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-10-09 人气:
船用传动轴锻件不同于普通机械轴锻件,除基础力学性能外,还需要满足船舶行业规范的验收条件,在材料稳定性、内部组织、无损检测、资料报验上有更为严格的约束。40Cr 材质船舶传动轴多用于中小型船舶中间轴、艉轴锻件,山西永鑫生重工结合多年船用锻件生产实践,落实船用锻件制造规范,围绕 40Cr 材料特性制定整套生产与验收方案,兼顾产品可靠性与船检报验要求。

在图纸与技术交底阶段,技术人员会结合船舶工况明确 40Cr 锻件的技术边界。40Cr 优势在于调质后综合力学性能好,但淬透性有限,大截面轴件心部性能会下降,因此前期沟通时会根据轴径大小评估工艺可行性,明确热处理方式、硬度区间、取样位置、探伤等级要求。同时区分内河船与近海船舶的载荷差异,调整锻造与热处理参数,避免直接套用通用机械锻件标准。生产前对坯料、工装、热处理炉、探伤设备状态确认,形成工艺卡下发车间,各工序严格按工艺卡执行。
锻造工序管控重点在于保护金属流线,杜绝流线切断。船用传动轴承受交变扭转载荷,连续完整的金属纤维是提升抗疲劳性能的基础。永鑫生采用自由锻整体成型工艺,优先整根锻造成型,减少焊接拼接结构带来的应力薄弱点。长轴锻造过程中控制单次压下量,避免轴肩、过渡圆角位置产生折叠缺陷。锻后缓冷工序不可省略,40Cr 钢锻后快速冷却容易产生残余应力,若应力未释放,后续加工或者服役过程会发生变形甚至开裂。锻件毛坯完成外观初检,表面缺陷深度超过加工余量的坯料做返修或报废处理。
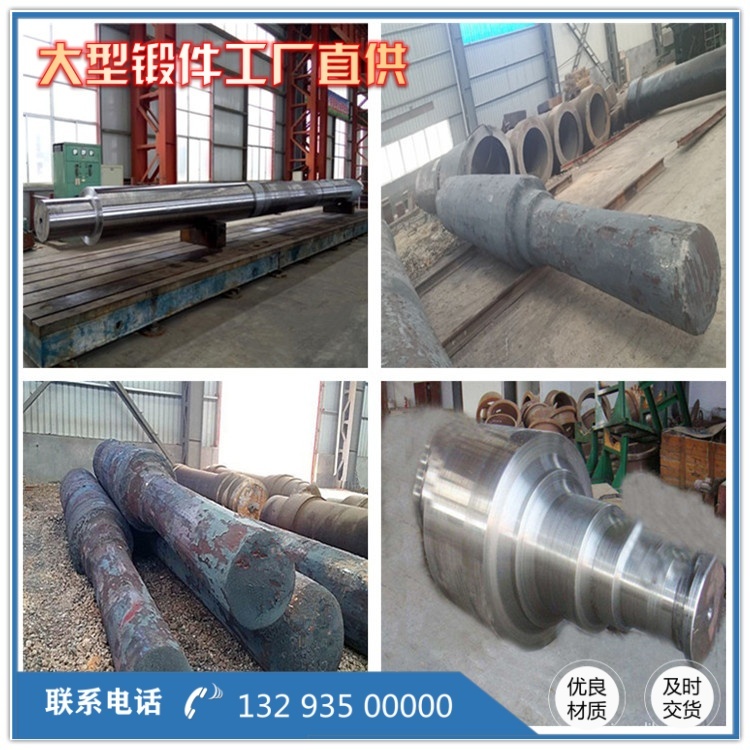
热处理工序的稳定性直接决定 40Cr 船轴***终使用性能。锻件粗加工后进行调质处理,热处理炉配备温度记录仪,全程记录升温、保温、降温曲线,每炉留存曲线档案。同炉热处理试块取自锻件本体延伸段,取样位置符合船检取样规定,开展拉伸试验、常温冲击试验与硬度检测。如果订单有船检现场见证要求,安排验船师现场见证取样与试验。调质校直之后增加去应力回火,降低轴体内残余应力,防止后续精加工后出现尺寸变形,保证轴系装配精度。
成品检验与报验是船用锻件交付的关键环节。锻件精加工完成后,开展全长度超声波探伤,轴颈、法兰根部等应力集中区域重点扫查;磁粉探伤覆盖全部加工表面,不允许存在线性缺陷。尺寸检验重点检测轴的直线度、同轴度、各台阶尺寸,做好尺寸记录。所有检验项目完成后,整理全套质量文件,包含原材料材质单、锻造记录、热处理曲线、力学性能报告、无损检测报告,实现锻件全生命周期可追溯。
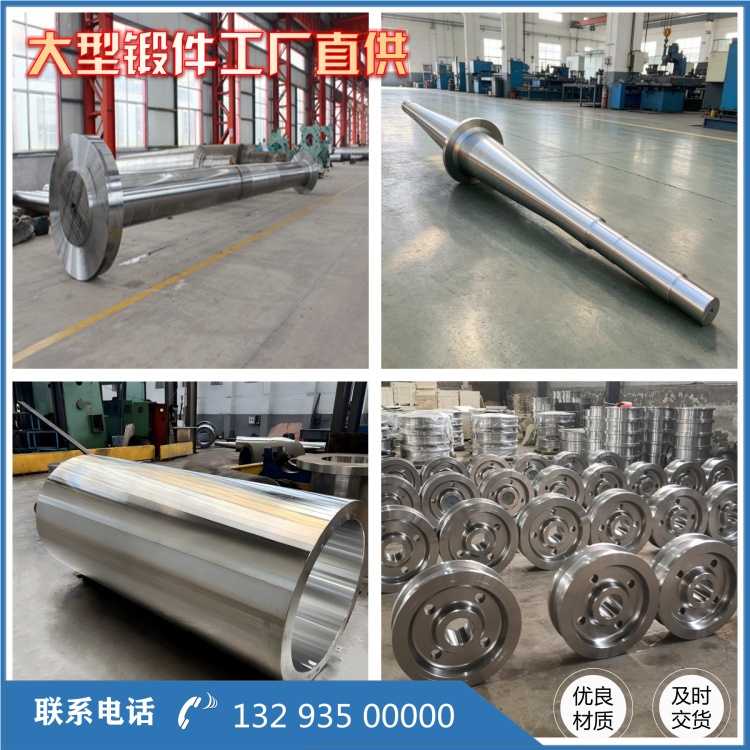
在实际生产中,40Cr 船轴锻件常见质量隐患集中在内部夹杂、热处理不均、残余应力超标三类。山西永鑫生重工通过稳定原料来源、规范热处理工艺、全流程无损筛查,降低缺陷产生概率。船用锻件生产不能只看外观尺寸,内部组织、残余应力、疲劳性能才是长期安全运行的保障。企业坚持按船用锻件规范落地生产,不压缩探伤、理化试验流程,为船舶配套提供可靠的 40Cr 传动轴锻件产品。
相关推荐
服务热线