
 咨询电话:13293500000







— 资讯 —
 全国免费客服电话
13293500000
邮箱:13293500000@163.com
手机:13293500000
电话:0350-6068888
地址:中国山西
发布时间:2026-10-08 人气:
化工泵轴属于旋转类关键零部件,失效形式多种多样,除去机械磨损之外,腐蚀类失效占比很高。很多项目案例显示,部分泵轴选用普通不锈钢圆棒直接机加工成型,棒材轧制组织对于大直径、大长径比泵轴,心部致密性不足,在介质腐蚀叠加交变应力共同作用下,容易从内部萌生点蚀坑,进一步发展成为应力腐蚀裂纹,***终造成泵轴断裂停机。采用锻造工艺生产 2205 双相钢泵轴锻件,能够优化内部金相组织,压实材料内部缺陷,把 2205 材料本身高强耐蚀的性能充分发挥出来。山西永鑫生重工专注 2205 双相钢非标轴类锻件定制,可完成轴坯锻打、固溶热处理、粗加工一体化交付,为化工泵制造企业提供整套锻件解决方案。
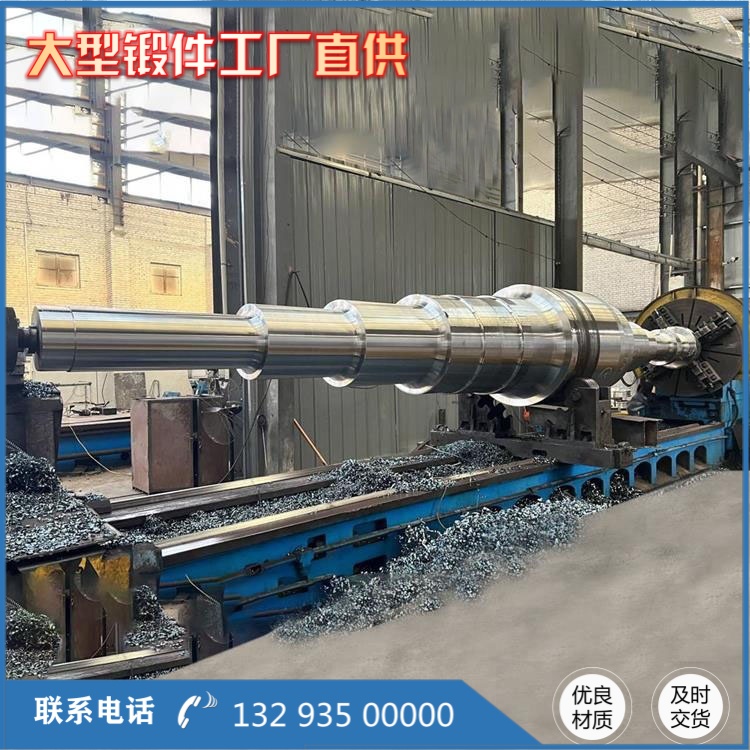
很多采购人员容易形成误区,认为只要牌号是 2205,成品性能就一定达标。实际生产当中,化学成分合格仅仅是基础条件,锻造变形量、温度控制、固溶冷却速度,都会直接改变双相钢两相占比。一旦工艺管控不到位,析出有害第二相,哪怕材料成分完全符合标准,锻件依旧会韧性变差,耐点蚀能力大幅下降,投入化工腐蚀工况很快就出现腐蚀坑,出现早期损坏。所以化工泵轴选择 2205 材料,不能只看材质牌号,更要考察锻造工厂对双相不锈钢热加工的工艺积累与质量管控能力。
永鑫生承接 2205 化工泵轴定制,从前期技术沟通就充分结合泵的实际运行工况。客户提供图纸之后,技术人员核对轴径、总长、台阶过渡、键槽位置,同时重点确认介质氯离子浓度、工作温度、介质 pH 值、转速、扭矩等工况参数。针对图纸当中锻造余量、粗加工余量提出合理化建议,评估锻造变形、热处理弯曲风险,把生产中容易出现的问题在工艺阶段提前规避,确认全部技术条件之后,再锁定工艺方案与报价,避免后期生产返工。不管是小批量试制泵轴,还是批量配套订单,均执行同一套图纸评审流程,不因为订单大小降低技术标准。
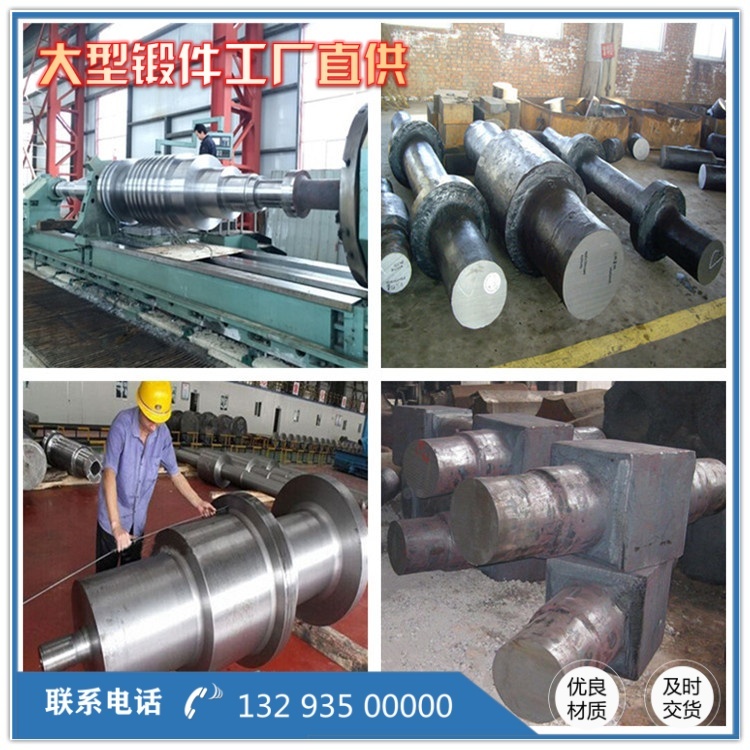
进入生产环节,2205 双相钢坯料入厂,严格落实复检制度,光谱分析合金成分,探伤排查原材料内部夹杂、缩孔缺陷。加热炉执行分段升温制度,双相不锈钢导热系数低,如果直接高温快速加热,坯料表里温差过大,极易出现加热裂纹,所以需要低温充分预热,循序渐进升至锻造温度区间。依托大吨位液压锻造设备,完成轴坯拔长、滚圆成型,严格把控每道次变形量,保障足够锻造比,破碎铸态粗大组织,闭合内部微小疏松孔洞,金属纤维流线沿着泵轴轴向连续分布,相比轧制棒料,锻造轴坯整体致密度更高,抗腐蚀疲劳性能更好,更适合泵轴长期交变载荷的工作条件。
锻造完工之后的固溶处理,是决定 2205 泵轴锻件耐蚀性能的关键。锻件在规定温度充分保温,让合金元素充分溶入基体,之后迅速水冷降温,快速避开 600/900℃σ 相析出危险区间,保证铁素体与奥氏体两相组织比例均衡。如果冷却速度偏慢,就会在晶界析出脆性 σ 相,直接损害锻件冲击韧性与抗点蚀能力,这也是双相钢热处理和普通碳钢、普通奥氏体钢***大的不同之处山西永鑫生...。热处理完成后,轴坯转入本厂机加工车间开展粗加工,车削外圆、端面,加工台阶,去除全部锻造氧化皮,预留合理精加工磨削余量,修正热处理带来的轻微弯曲,打好后续精加工基准,客户收货后直接做精车、磨削即可投入后续装配。
粗加工完成后实施全套检测:尺寸复核、硬度检测、超声波探伤、表面渗透探伤,针对高要求项目,可按需开展金相组织检测,确认双相组织状态。检验合格后做防锈防护,随货交付材质单、热处理报告、探伤检测记录,做到每一件锻件质量可追溯。
需要客观说明,2205 双相钢有自身工况局限性,并不适配所有腐蚀环境,在强还原酸、硫化氢浓度较高的极端工况,材料性能会受限,这种情况下会如实告知客户,建议选用 2507 超级双相钢或者其他耐蚀合金。一体化定制模式,锻造、热处理、粗加工全部厂区内部完成,只有一家责任主体,避免毛坯外协、机加工外协多方推诿,减少来回运输磕碰风险,缩短整体交付周期。

当前永鑫生 2205 双相钢泵轴锻件,广泛应用于化工离心泵、循环泵、污水泵、海水输送泵等设备。工厂不做夸大性能宣传,立足锻造实际能力,尊重材料客观边界,严格按照图纸、工况、行业标准生产,帮助化工装备制造企业解决高腐蚀工况泵轴锻件供应链难题,降低设备后期运维风险。
相关推荐
服务热线

